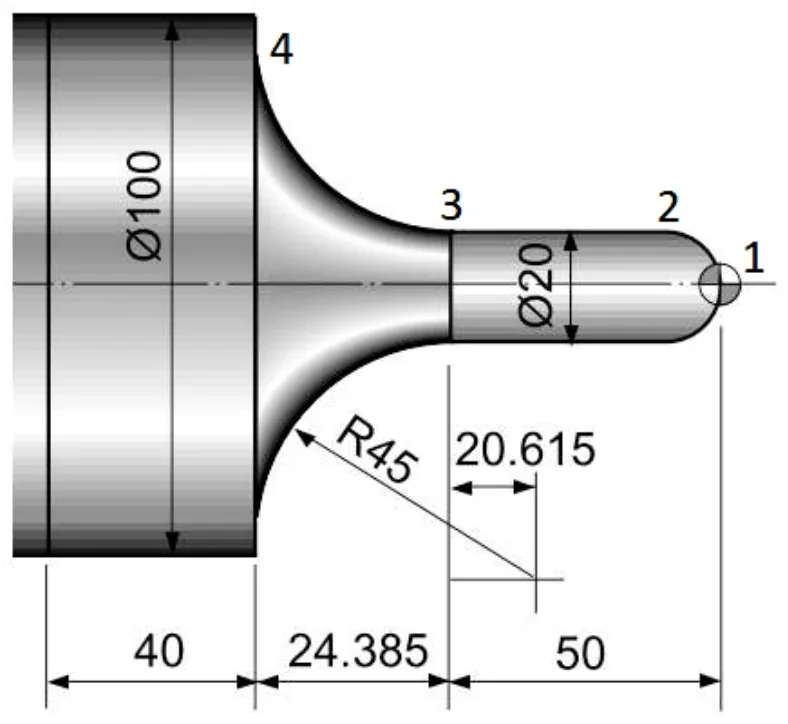
Który fragment programu obróbkowego opisuje ruch narzędzia z punktu 1 do 3 zgodnie z przedstawionym rysunkiem?
A.
N60 G02 X20.0 Z-10.0 I0 K-10
N70 G01 Z-50.0
B.
N60 G03 X20.0 Z-10.0 I-10 K0
N70 G01 Z-50.0
C.
N60 G02 X20.0 Z-10.0 I-10 K0
N70 G01 Z-50.0
D.
N60 G03 X20.0 Z-10.0 I0 K-10
N70 G01 Z-50.0
Pytanie z egzaminu CKE, styczeń 2020 (arkusz M.19-SG-20.01).
Wybrany fragment dobrze opisuje ruch narzędzia, bo łączy dwa istotne elementy programu CNC: interpolację kołową oraz późniejszy ruch prostoliniowy. Blok N60 G03 X20.0 Z-10.0 I0 K-10 oznacza wykonanie łuku w płaszczyźnie XZ, czyli typowej płaszczyźnie pracy przy toczeniu, zgodnie z kierunkiem G03. W standardowym zapisie CNC, spotykanym np. w programowaniu według zasad ISO 6983 / DIN 66025, adresy I oraz K określają położenie środka łuku względem punktu początkowego ruchu. I0 mówi, że środek łuku nie jest przesunięty w osi X, a K-10 oznacza przesunięcie środka o 10 mm w kierunku ujemnym osi Z. To dokładnie pasuje do geometrii łuku z rysunku: narzędzie nie idzie po prostej, tylko po zaokrągleniu do punktu o współrzędnych X20.0 Z-10.0.
Następnie blok N70 G01 Z-50.0 wykonuje ruch liniowy w osi Z, już po zakończeniu łuku. Czyli po dojściu do punktu 2 narzędzie jedzie prosto do punktu 3, utrzymując tę samą wartość X. W praktyce tak programuje się na przykład przejście z promienia naroża w odcinek walcowy albo fazę kształtującą profil wałka. Moim zdaniem to jest jeden z tych przykładów, gdzie trzeba patrzeć nie tylko na współrzędne końcowe, ale też na środek łuku i kierunek obrotu. Dobra praktyka warsztatowa jest taka, żeby przed puszczeniem programu sprawdzić symulację toru narzędzia, aktywną płaszczyznę obróbki, zwykle G18 dla toczenia, oraz to, czy sterowanie interpretuje I i K przyrostowo. Mała pomyłka w G02/G03 albo w znaku K potrafi zrobić całkiem inny promień, a czasem nawet wjazd narzędzia w materiał tam, gdzie wcale go nie chcemy.
Następnie blok N70 G01 Z-50.0 wykonuje ruch liniowy w osi Z, już po zakończeniu łuku. Czyli po dojściu do punktu 2 narzędzie jedzie prosto do punktu 3, utrzymując tę samą wartość X. W praktyce tak programuje się na przykład przejście z promienia naroża w odcinek walcowy albo fazę kształtującą profil wałka. Moim zdaniem to jest jeden z tych przykładów, gdzie trzeba patrzeć nie tylko na współrzędne końcowe, ale też na środek łuku i kierunek obrotu. Dobra praktyka warsztatowa jest taka, żeby przed puszczeniem programu sprawdzić symulację toru narzędzia, aktywną płaszczyznę obróbki, zwykle G18 dla toczenia, oraz to, czy sterowanie interpretuje I i K przyrostowo. Mała pomyłka w G02/G03 albo w znaku K potrafi zrobić całkiem inny promień, a czasem nawet wjazd narzędzia w materiał tam, gdzie wcale go nie chcemy.
W niepoprawnych wariantach problem polega głównie na pomyleniu dwóch rzeczy: kierunku interpolacji kołowej oraz położenia środka łuku. W programowaniu CNC samo podanie punktu końcowego X20.0 Z-10.0 nie wystarcza, żeby jednoznacznie opisać łuk. Sterowanie musi jeszcze wiedzieć, gdzie znajduje się środek okręgu, dlatego używa się adresów I oraz K w płaszczyźnie XZ. I opisuje przesunięcie środka w osi X od punktu startowego, a K opisuje przesunięcie środka w osi Z. Jeżeli zamiast I0 K-10 wpisze się I-10 K0, to środek łuku zostaje przeniesiony w zupełnie inne miejsce. Wtedy promień będzie zbudowany w bok, względem osi X, a nie w dół w kierunku ujemnym osi Z. Na rysunku taki tor nie zgadzałby się z przejściem z punktu 1 do punktu 2.
Drugim częstym błędem jest zamiana G03 na G02. Oba kody oznaczają interpolację kołową, ale w przeciwnych kierunkach. G02 to ruch zgodny z ruchem wskazówek zegara, a G03 przeciwny, oczywiście rozpatrywany w aktywnej płaszczyźnie i zgodnie z konwencją danego układu sterowania. W tym zadaniu wymagany jest kierunek G03, więc użycie G02 spowodowałoby poprowadzenie narzędzia po drugiej stronie łuku albo próbę wykonania innego fragmentu okręgu. To jest typowa pułapka: ktoś patrzy tylko na punkt końcowy i widzi, że X oraz Z się zgadzają, ale nie kontroluje drogi dojścia. A w obróbce CNC droga jest równie ważna jak punkt docelowy, bo od niej zależy kształt detalu, bezpieczeństwo narzędzia i brak kolizji.
Ruch G01 Z-50.0 po łuku jest akurat logiczny, bo opisuje prosty odcinek do punktu 3. Jednak jeśli poprzedzający go łuk ma zły kierunek albo zły środek, to cały profil będzie błędny. Z mojego doświadczenia najlepiej zawsze rozrysować sobie wektor I/K od punktu startowego do środka łuku, nawet na kartce. Brzmi banalnie, ale pomaga uniknąć pomyłek, szczególnie przy tokarkach CNC, gdzie pracujemy w osiach X i Z, a oś X bywa dodatkowo traktowana jako wymiar średnicowy.
Drugim częstym błędem jest zamiana G03 na G02. Oba kody oznaczają interpolację kołową, ale w przeciwnych kierunkach. G02 to ruch zgodny z ruchem wskazówek zegara, a G03 przeciwny, oczywiście rozpatrywany w aktywnej płaszczyźnie i zgodnie z konwencją danego układu sterowania. W tym zadaniu wymagany jest kierunek G03, więc użycie G02 spowodowałoby poprowadzenie narzędzia po drugiej stronie łuku albo próbę wykonania innego fragmentu okręgu. To jest typowa pułapka: ktoś patrzy tylko na punkt końcowy i widzi, że X oraz Z się zgadzają, ale nie kontroluje drogi dojścia. A w obróbce CNC droga jest równie ważna jak punkt docelowy, bo od niej zależy kształt detalu, bezpieczeństwo narzędzia i brak kolizji.
Ruch G01 Z-50.0 po łuku jest akurat logiczny, bo opisuje prosty odcinek do punktu 3. Jednak jeśli poprzedzający go łuk ma zły kierunek albo zły środek, to cały profil będzie błędny. Z mojego doświadczenia najlepiej zawsze rozrysować sobie wektor I/K od punktu startowego do środka łuku, nawet na kartce. Brzmi banalnie, ale pomaga uniknąć pomyłek, szczególnie przy tokarkach CNC, gdzie pracujemy w osiach X i Z, a oś X bywa dodatkowo traktowana jako wymiar średnicowy.