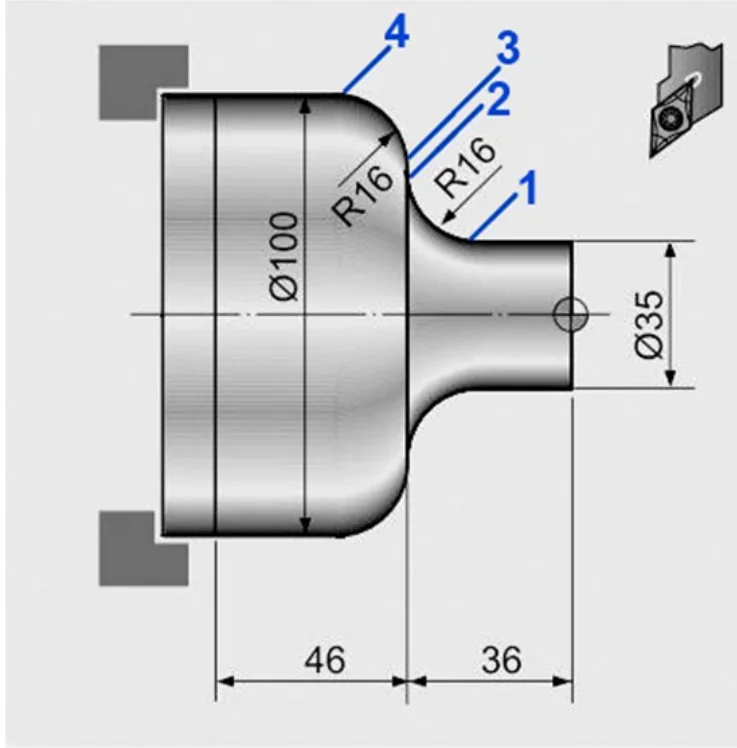
Który fragment programu obróbkowego opisuje ruch narzędzia z punktu 1 do 4?
A.
N50 G2 X67 Z-36 I0 K-16
N60 G1 X68 Z-36
N70 G3 X100 Z-52 I16 K0
B.
N50 G2 X67 Z-36 I16 K0
N60 G1 X68 Z-36
N70 G3 X100 Z-52 I0 K-16
C.
N50 G2 X67 Z-36 I32 K0
N60 G1 X68 Z-36
N70 G3 X100 Z-52 I0 K-32
D.
N50 G3 X67 Z-36 I32 K0
N60 G1 X68 Z-36
N70 G2 X100 Z-52 I0 K-32
Pytanie z egzaminu CKE, czerwiec 2020 (arkusz M.19-SG-20.06).
Ten fragment dobrze opisuje przejście narzędzia od punktu 1 do punktu 4, bo zachowuje właściwy kierunek interpolacji kołowej oraz poprawne położenie środków łuków względem punktów startowych. W zapisie CNC G2 oznacza ruch po łuku zgodnie z ruchem wskazówek zegara, a G3 przeciwnie do ruchu wskazówek zegara. W płaszczyźnie XZ parametry I oraz K podają przesunięcie środka łuku od punktu początkowego: I w osi X, K w osi Z. Tutaj pierwszy łuk N50 G2 X67 Z-36 I16 K0 ma środek przesunięty o 16 w osi X, czyli odpowiada właściwej geometrii łuku z rysunku. Potem N60 G1 X68 Z-36 robi krótki ruch liniowy, taki mały odcinek przejściowy między łukami. Następnie N70 G3 X100 Z-52 I0 K-16 wykonuje drugi łuk, ale już w przeciwnym kierunku, ze środkiem przesuniętym o 16 w osi Z. To daje płynny zarys konturu bez zmiany promienia na nieprawidłowy. W praktyce na tokarce lub centrum CNC taka różnica jest bardzo ważna, bo źle wpisane I albo K może zrobić zupełnie inny promień, podcięcie albo kolizję z materiałem. Z mojego doświadczenia najlepiej zawsze sprawdzać nie tylko punkty końcowe X i Z, ale też promień łuku, kierunek G2/G3 i styczność przejścia. To jest dobra praktyka zgodna z zasadami programowania CNC: najpierw geometria konturu, potem kod.
W tym zadaniu łatwo się pomylić, bo wszystkie warianty mają bardzo podobne punkty końcowe ruchu, czyli X67 Z-36, krótki odcinek liniowy do X68 Z-36 oraz zakończenie w X100 Z-52. Same współrzędne końcowe nie wystarczą jednak do poprawnego opisania toru narzędzia. W interpolacji kołowej najważne są jeszcze kierunek ruchu G2 albo G3 oraz położenie środka łuku podane przez I i K. Jeżeli zamiast wartości 16 pojawia się 32, to łuk nie ma tej samej geometrii. Narzędzie dojedzie do podobnego punktu końcowego, ale będzie poruszało się po innym promieniu, czyli kontur detalu wyjdzie za płaski albo za bardzo odsunięty. To typowy błąd, gdy ktoś myli średnicę z promieniem albo patrzy tylko na wartości z osi X, bez analizy środka łuku.
Niepoprawne jest też zamienienie G2 z G3. Taka zmiana odwraca stronę wypukłości łuku. W obróbce CNC to nie jest drobiazg, bo frez albo nóż tokarski pójdzie po drugiej stronie krzywizny i może zebrać materiał tam, gdzie powinien zostać. Podobnie błędne ustawienie I0 K-16 dla pierwszego łuku oraz I16 K0 dla drugiego powoduje przesunięcie środków łuków w niewłaściwych osiach. Wtedy ruch może nadal wyglądać „okrągło” w programie, ale nie będzie zgodny z rysunkiem technicznym. Moim zdaniem dobrym nawykiem jest rysować sobie wektor I/K od punktu startowego łuku do jego środka. To szybko pokazuje, czy łuk ma właściwy promień i czy jest styczny do sąsiedniego odcinka G1. W realnej pracy taki błąd najlepiej wykryć jeszcze w symulacji, zanim program pójdzie na maszynę.
Niepoprawne jest też zamienienie G2 z G3. Taka zmiana odwraca stronę wypukłości łuku. W obróbce CNC to nie jest drobiazg, bo frez albo nóż tokarski pójdzie po drugiej stronie krzywizny i może zebrać materiał tam, gdzie powinien zostać. Podobnie błędne ustawienie I0 K-16 dla pierwszego łuku oraz I16 K0 dla drugiego powoduje przesunięcie środków łuków w niewłaściwych osiach. Wtedy ruch może nadal wyglądać „okrągło” w programie, ale nie będzie zgodny z rysunkiem technicznym. Moim zdaniem dobrym nawykiem jest rysować sobie wektor I/K od punktu startowego łuku do jego środka. To szybko pokazuje, czy łuk ma właściwy promień i czy jest styczny do sąsiedniego odcinka G1. W realnej pracy taki błąd najlepiej wykryć jeszcze w symulacji, zanim program pójdzie na maszynę.