Przedstawione na rysunku pokrętło na pulpicie sterowniczym tokarki CNC służy do zmiany
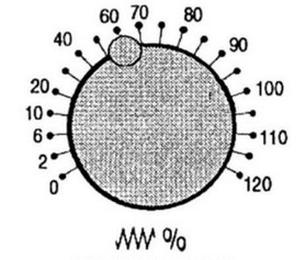
Poprawna odpowiedź to prędkość posuwu, ponieważ pokrętło na pulpicie sterowniczym tokarki CNC ma na celu regulację tego właśnie parametru. W praktyce, prędkość posuwu odnosi się do szybkości, z jaką narzędzie skrawające przesuwa się wzdłuż obrabianego materiału. Zmiana tego parametru jest kluczowa, aby osiągnąć optymalne rezultaty w procesie obróbczych, takie jak jakość powierzchni i wydajność skrawania. Na przykład, zbyt niska prędkość posuwu może prowadzić do nadmiernego nagrzewania się narzędzia oraz pogorszenia jakości obrabianego przedmiotu, podczas gdy zbyt wysoka prędkość może skutkować uszkodzeniem narzędzia i materiału. W przemyśle stosuje się różne standardy, takie jak ISO 1000, które dostarczają wytycznych dotyczących parametrów obróbczych, w tym prędkości posuwu, aby zapewnić optymalne i bezpieczne warunki pracy. Wiedza na temat dostosowywania prędkości posuwu jest niezbędna dla operatorów maszyn CNC, aby mogli skutecznie reagować na zmiany w materiale i wymaganiach produkcyjnych.
Wybór błędnej odpowiedzi może prowadzić do kilku nieporozumień związanych z funkcją pokrętła na pulpicie sterowniczym tokarki CNC. Przykładowo, głębokość skrawania jest parametrem, który wskazuje, jak głęboko narzędzie wnika w materiał podczas procesu skrawania, ale nie jest kontrolowana przez pokrętło, które zmienia prędkość posuwu. Zmiana głębokości skrawania zwykle wymaga manualnej regulacji narzędzia lub zmiany ustawień maszyny w inny sposób. Co więcej, prędkość obrotowa odnosi się do prędkości, z jaką obraca się wrzeciono tokarki, a to również nie jest tożsame z prędkością posuwu. Ustawienia prędkości obrotowej są zazwyczaj regulowane innymi kontrolkami na pulpicie maszynowym. Z kolei prędkość skrawania to zupełnie inny parametr, który określa szybkość, z jaką narzędzie przemieszcza się w obrębie materiału, i jest ściśle związana z parametrami materiału oraz rodzaju narzędzia skrawającego. Niezrozumienie różnicy między tymi parametrami może prowadzić do nieefektywnego skrawania i błędów w ustawieniu tokarki, co z kolei wpłynie na jakość produkcji oraz żywotność narzędzi. W praktyce, zrozumienie tych różnic jest kluczowe dla każdego operatora CNC, aby móc skutecznie i bezpiecznie zarządzać procesem obróbczych.