Punkt Zerowy Przedmiotu Obrabianego został przesunięty względem zera obrabiarki o wartość Z = 234 mm. Określ na podstawie danych ze sterownika tokarki CNC, której funkcji użyto do tego przesunięcia.
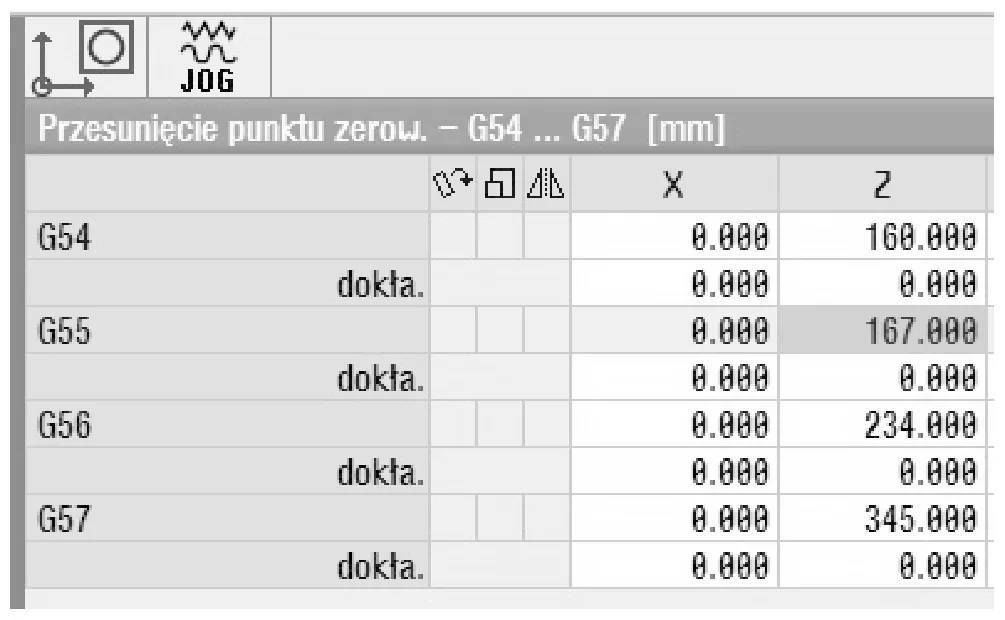
A. G55
B. G54
C. G56
D. G57
Pytanie z egzaminu CKE, styczeń 2016 (arkusz M.19-X-16.01).
Funkcja G56 w kontekście programowania tokarek CNC odnosi się do przesunięcia punktu zerowego przedmiotu obrabianego, co jest niezwykle istotne w precyzyjnym wykonywaniu obróbki. W przypadku, gdy punkt zerowy został przesunięty o wartość Z = 234 mm, użycie G56 jest odpowiednie, ponieważ ta funkcja pozwala na definiowanie osobnych układów współrzędnych, co ma kluczowe znaczenie w produkcji wieloseryjnej. Przykładowo, w przypadku obróbki kilku detali o różnych wymiarach, można zdefiniować różne punkty zerowe dla każdego z nich, co znacznie przyspiesza proces i zwiększa dokładność obróbki. Standardy ISO 6983 oraz G-code potwierdzają zastosowanie tej funkcji do efektywnego zarządzania układami współrzędnych, co jest szeroko stosowane w branży produkcyjnej. W praktyce, korzystanie z G56 umożliwia inżynierom i operatorom tokarek CNC większą elastyczność w projektowaniu i realizacji skomplikowanych zadań obróbczych.
Wybierając inne funkcje, takie jak G54, G55 czy G57, można natknąć się na powszechny błąd w rozumieniu systemu współrzędnych w tokarkach CNC. G54 i G55 są standardowymi układami współrzędnych, które służą do definiowania pozycji przedmiotu obrabianego w odniesieniu do stałych punktów zerowych, jednak nie uwzględniają one możliwości przesunięcia punktu zerowego w taki sposób, jak G56. Użytkownicy często mylą te funkcje, nie zdając sobie sprawy, że G54 i G55 zakładają, że punkt zerowy jest stały i niezmienny w obrębie danego programu. Z kolei G57, choć również jest układem współrzędnych, jest przeznaczony do specjalnych zastosowań, takich jak obróbka z wykorzystaniem dodatkowych narzędzi lub w przypadku skomplikowanych operacji, co nie ma zastosowania w przedstawionym pytaniu. Błędem jest więc zakładanie, że te funkcje mogą pełnić tę samą rolę co G56 w kontekście określenia i przesunięcia punktu zerowego, co często prowadzi do niedokładności w obróbce i frustracji podczas realizacji zadań produkcyjnych. Kluczowym aspektem jest zrozumienie, że każda z tych funkcji ma specyficzne zastosowanie i niewłaściwy wybór może skutkować błędami w produkcji.