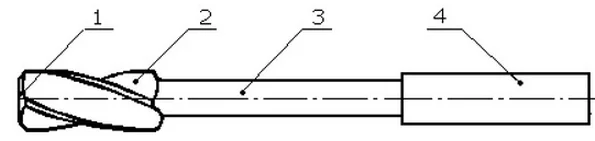
Rysunek przedstawia rozwiertak zdzierak. Powierzchnia natarcia oznaczona jest numerem
A. 1
B. 2
C. 4
D. 3
Powierzchnia natarcia rozwiertaka zdzieraka, która ma numer 2, to naprawdę ważny element w procesie skrawania. To właśnie tam dzieje się cała magia, bo to w tym miejscu narzędzie styka się z obrabianym materiałem. Dzięki odpowiedniej geometrii tej powierzchni można osiągnąć dobrą jakość obróbki i trzymać się wymaganych tolerancji. Jak wiadomo, w branży samochodowej czy lotniczej, precyzyjne skrawanie to podstawa, bo to wpływa na trwałość różnych komponentów. Ważne jest, żeby dobrać odpowiednią średnicę i kąty nachylenia powierzchni natarcia zgodne z normami ISO 6463. Dzięki temu skrawanie będzie przyjemniejsze i efektywniejsze. Rozumienie tych wszystkich rzeczy, jak powinna wyglądać powierzchnia natarcia, to klucz do sukcesu dla każdego inżyniera zajmującego się obróbką skrawaniem. Pozwoli to na dobre podejmowanie decyzji w kwestiach technologicznych.
Jakieś błędy są widoczne w tych odpowiedziach, co sugeruje, że nie do końca jest zrozumienie podstawowych zasad działania narzędzi skrawających i ich geometrii. Jeśli ktoś wybrał odpowiedzi 1, 3 albo 4, to nie wziął pod uwagę, że powierzchnia natarcia to ta część rozwiertaka, która kontaktuje się bezpośrednio z materiałem i odpowiada za skrawanie. Mogli pomylić oznaczenia i nie spojrzeli dokładnie na rysunek. Warto wiedzieć, że te powierzchnie mają różne kształty i kąty, co ma wpływ na to, jak efektywnie skrawa się materiał i jaka będzie jakość obrabianej powierzchni. Na przykład, jeśli ktoś źle zrozumie znaczenie i położenie powierzchni natarcia, to może wybrać narzędzia o złych parametrach, co skutek będzie miał w postaci szybszego zużycia narzędzi albo gorszej jakości finalnego produktu. Dodatkowo, jeżeli ktoś nie zna standardów branżowych, jak normy ISO, to mogą pójść w złym kierunku podczas podejmowania decyzji technologicznych. Wiedza o powierzchni natarcia oraz ich oznaczeniach jest kluczowa dla każdego, kto zajmuje się obróbką skrawaniem, żeby nie popełniać typowych błędów jako projektowych, tak i produkcyjnych.