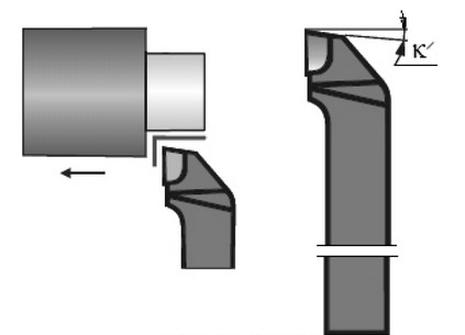
Symbolem K’ na rysunku noża tokarskiego oznaczono
A. kąt wierzchołkowy.
B. pomocniczy kąt przystawienia.
C. kąt przystawienia.
D. kąt pochylenia głównej krawędzi skrawającej.
Pomocniczy kąt przystawienia, oznaczony symbolem K’ na rysunku noża tokarskiego, ma kluczowe znaczenie w procesie obróbki skrawaniem. Jest to kąt, który określa położenie krawędzi skrawającej względem płaszczyzny równoległej do obrabianej powierzchni. W praktyce, zrozumienie tego kąta pozwala inżynierom i operatorom maszyn na prawidłowe dobieranie narzędzi oraz optymalizację parametrów obróbczych. Pomocniczy kąt przystawienia jest istotny, ponieważ wpływa na jakość uzyskiwanej powierzchni, efektywność skrawania oraz trwałość narzędzi. W standardach branżowych, takich jak ISO 3685, podkreśla się znaczenie właściwego doboru kątów skrawających dla różnych materiałów, co bezpośrednio przekłada się na wydajność produkcji. Dlatego znajomość i umiejętność interpretacji kątów pomocniczych jest niezbędna dla każdego specjalisty w dziedzinie obróbki metali.
Wybór innej odpowiedzi, niż pomocniczy kąt przystawienia, odzwierciedla niepełne zrozumienie symboliki rysunków technicznych oraz właściwości narzędzi skrawających. Kąt wierzchołkowy nie jest tożsamy z kątem przystawienia; dotyczy on kształtu samego narzędzia oraz jego zdolności do skrawania. Kąt przystawienia jest rzeczywiście istotny, ale odnosi się do kątów między krawędzią skrawającą a kierunkiem ruchu narzędzia, co jest innym pojęciem niż pomocniczy kąt przystawienia. W sytuacji, gdy operatorzy maszyn mylą te pojęcia, mogą wybrać niewłaściwe narzędzie, co z kolei prowadzi do obniżenia jakości obrabianych powierzchni oraz zwiększonego zużycia narzędzi. Kąt pochylenia głównej krawędzi skrawającej również nie jest odpowiednią odpowiedzią, ponieważ definiuje sposób, w jaki narzędzie jest ustawione w stosunku do obrabianego materiału, podczas gdy symbol K’ odnosi się ściśle do kąta pomocniczego. Ponadto, brak znajomości tych różnic może prowadzić do nieefektywnego procesu produkcyjnego oraz zwiększenia kosztów związanych z obróbką, co jest niezgodne z najlepszymi praktykami w dziedzinie inżynierii produkcji.