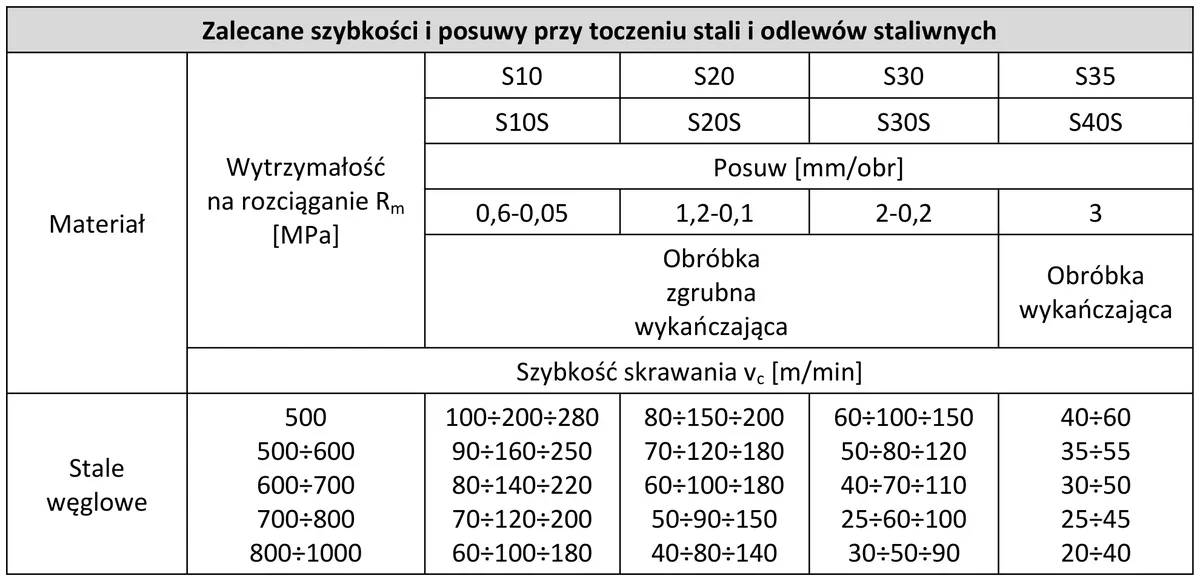
Na podstawie danych w tabeli dobierz zakres szybkości skrawania do obróbki stali węglowej o wytrzymałości równej 750 MPa narzędziem z płytką z węglików gatunku S35.
A. vc = 25÷45 m/min
B. vc = 40÷60 m/min
C. vc = 20÷40 m/min
D. vc = 30÷50 m/min
Pytanie z egzaminu CKE, czerwiec 2018 (arkusz M.19-X-18.06).
Zalecany zakres szybkości skrawania dla obróbki stali węglowej o wytrzymałości 750 MPa przy użyciu narzędzia z płytką z węglików gatunku S35 wynosi 25÷45 m/min. Ta informacja opiera się na analizie danych zawartych w tabeli, która wskazuje, że dla stali węglowej w przedziale wytrzymałości 700-800 MPa optymalne parametry skrawania są kluczowe dla uzyskania wysokiej jakości powierzchni oraz trwałości narzędzi. W przypadku stosowania nieodpowiednich szybkości skrawania istnieje ryzyko szybszego zużycia narzędzi, co prowadzi do nieopłacalnych przerw w produkcji. Przykładowo, zbyt niska szybkość może powodować nieefektywną obróbkę oraz gorsze wyniki w zakresie chropowatości, podczas gdy zbyt wysoka szybkość może prowadzić do nadmiernego nagrzewania się materiału i pęknięć na powierzchni skrawającej. W praktyce, stosowanie się do zaleceń zawartych w normach ISO 3685 i ISO 10816 może znacznie wpłynąć na efektywność procesów skrawania i przyczynić się do zwiększenia wydajności produkcji.
Wybór zakresu szybkości skrawania, który nie pokrywa się z zaleceniami dla stali węglowej o wytrzymałości 750 MPa, może wynikać z nieporozumień dotyczących właściwości materiałów oraz ich parametrów skrawania. Często błędnie przyjmuje się, że wytrzymałość materiału nie ma kluczowego znaczenia dla doboru odpowiednich prędkości skrawania. Na przykład, sugerowanie zakresu 20÷40 m/min jest niewłaściwe, ponieważ jest to zbyt niski zakres, który nie zapewnia efektywnej obróbki. Podobnie, odpowiedzi wskazujące na zakresy 40÷60 m/min lub 30÷50 m/min mogą wydawać się atrakcyjne, ale wykraczają poza optymalne parametry dla danego typu stali. W przypadku stali węglowej o wytrzymałości 750 MPa, zbyt wysoka prędkość skrawania może prowadzić do zjawiska znanego jako "przegrzewanie", co skutkuje negatywnym wpływem na strukturę materiału i obniżeniem jakości obrabianych powierzchni. Ponadto, wybór niewłaściwego zakresu może prowadzić do szybszego zużycia narzędzi skrawających, co zwiększa koszty produkcji i czas przestoju maszyn. W praktyce, przed rozpoczęciem obróbki, kluczowe jest zapoznanie się z dokumentacją techniczną oraz normami branżowymi, które precyzyjnie określają optymalne warunki obróbcze dla różnych materiałów i narzędzi, co pozwala na uniknięcie typowych błędów i dalsze zwiększenie efektywności produkcji.