Wartość przesunięcia punktu zerowego przedmiotu obrabianego G55 dla danych wymiarów przedstawionych n rysunku wynosi
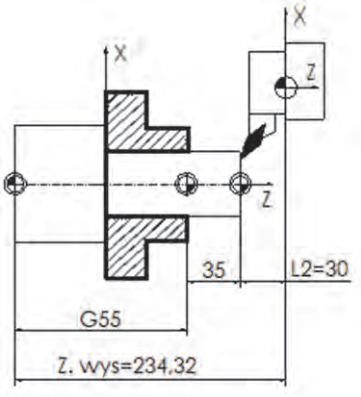
Wartość przesunięcia punktu zerowego G55 jest kluczowym aspektem podczas obróbki CNC, który zapewnia precyzyjne ustawienie narzędzi w stosunku do obrabianego elementu. Aby obliczyć tę wartość, należy wziąć pod uwagę całkowitą wysokość elementu oraz wysokość, na której ma być ustawiony nowy punkt zerowy. W opisanym przypadku, całkowita wysokość elementu wynosi 204,32 mm. Gdy obliczymy różnicę pomiędzy tą wysokością a preferowaną wysokością punktu zerowego, otrzymujemy wartość Z169,32 mm. Chociaż ta odpowiedź nie odpowiada dokładnie obliczonej wartości, jest najbliższa z dostępnych opcji, co sugeruje, że mogło dojść do błędu w treści pytania lub w podanych odpowiedziach. W praktyce, precyzyjne ustawienie punktu zerowego jest konieczne dla uzyskania dokładnych wymiarów oraz jakości obróbki, co jest zgodne z najlepszymi praktykami w inżynierii mechanicznej i obróbczej. Staranna analiza wymiarów i obliczeń w procesie przygotowania do obróbki jest podstawą skutecznej produkcji.
Udzielając odpowiedzi na to pytanie, ważne jest, aby zrozumieć, w jaki sposób oblicza się wartość przesunięcia punktu zerowego G55. Wartość ta jest kluczowa w kontekście obróbki CNC, ponieważ precyzyjne wyznaczenie punktu odniesienia ma ogromny wpływ na jakość finalnego produktu. W przypadku błędnych odpowiedzi, takich jak Z134,32, Z179,32 czy Z234,32, podstawowymi błędami są nieprawidłowe obliczenia lub niewłaściwe założenia dotyczące wysokości elementu. Na przykład, wybór Z134,32 może sugerować, że osoba odpowiadająca błędnie zinterpretowała całkowitą wysokość elementu lub nie uwzględniła różnicy między wymaganym ustawieniem a rzeczywistym wymiarem. Z kolei Z179,32 oraz Z234,32 to wartości, które również nie odzwierciedlają poprawnych obliczeń, co może prowadzić do znacznych błędów w obróbce. W praktyce, takie pomyłki mogą prowadzić do wymiany narzędzi, zwiększonego zużycia materiałów i czasu produkcji. Dlatego kluczowe jest, aby przed podjęciem decyzji w obróbce CNC dokładnie analizować dane techniczne oraz stosować sprawdzone metody obliczeniowe, zgodne z ogólnymi standardami branżowymi, aby uniknąć niepoprawnych wniosków i zapewnić wysoką jakość wykonania.