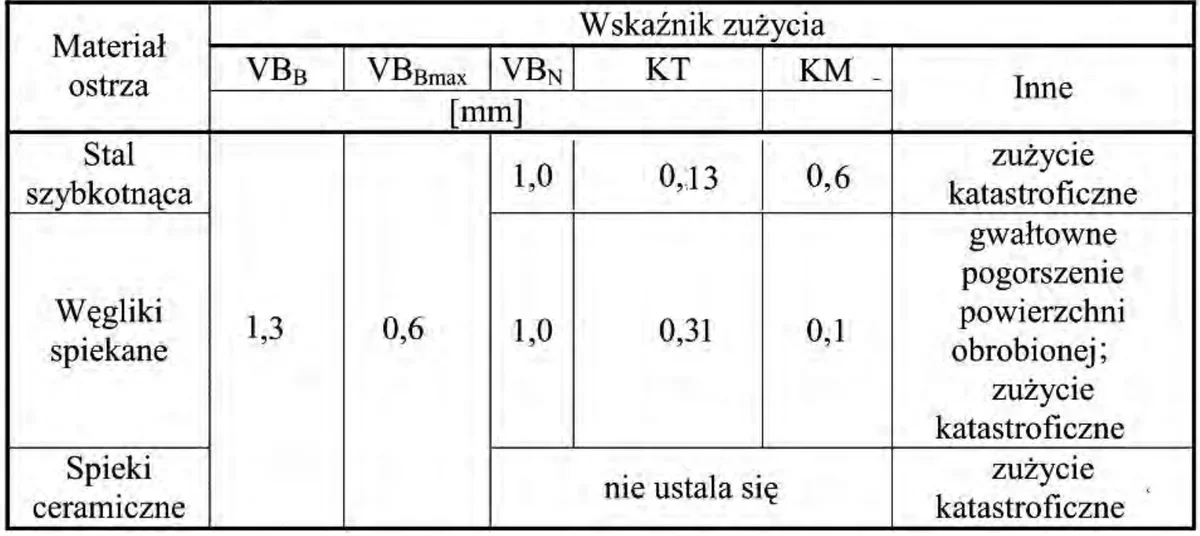
Korzystając z danych w tabeli, odczytaj największą dopuszczalną wartość wskaźnika zużycia KT dla noża wykonanego z węglików spiekanych.
A. 0,13 mm
B. 0,1 mm
C. 1,0 mm
D. 0,31 mm
Pytanie z egzaminu CKE, październik 2016 (arkusz M.19-X-16.08).
Największa dopuszczalna wartość wskaźnika zużycia KT dla noża wykonanego z węglików spiekanych wynosi 0,31 mm. Ta informacja jest kluczowa w kontekście praktycznego zastosowania narzędzi skrawających, które są intensywnie użytkowane w przemyśle obróbczych. Węgliki spiekane charakteryzują się wysoką twardością oraz odpornością na ścieranie, co czyni je idealnym materiałem do produkcji narzędzi tnących. Wartość 0,31 mm oznacza, że narzędzie może być eksploatowane do momentu, gdy zużycie osiągnie tę wartość, co ma bezpośredni wpływ na jakość i precyzję obróbki. W praktyce, przestrzeganie tych wartości zapewnia dłuższą żywotność narzędzi oraz minimalizuje ryzyko uszkodzenia obrabianego materiału. Rekomenduje się regularne monitorowanie wskaźników zużycia w trakcie użytkowania narzędzi, aby zapewnić optymalne warunki pracy oraz maksymalizować efektywność produkcji.
Analizując dane przedstawione w pytaniu, warto zauważyć, że wybór wartości spośród podanych opcji powinien opierać się na rzetelnej analizie tabeli oraz znajomości właściwości materiałów skrawających. Odpowiedzi wskazujące na bardziej ekstremalne wartości, takie jak 0,1 mm czy 1,0 mm, mogą wynikać z powszechnego błędu w ocenie właściwości materiałów. Przyjmowanie zbyt niskich wartości zużycia, jak 0,1 mm, jest nieuzasadnione dla węglików spiekanych, które, dzięki swojej twardości, pozwalają na znacznie większe zużycie przed koniecznością wymiany narzędzia. Z kolei odpowiedź 1,0 mm przekracza granice rozsądnego zużycia, które mogłoby prowadzić do pogorszenia jakości obróbki oraz zwiększonego ryzyka uszkodzenia narzędzia. W przypadku odpowiedzi 0,13 mm widać typowy błąd w interpretacji danych, gdzie użytkownicy mogą nie rozumieć, że różnice w materiałach i ich zastosowaniu mają kluczowe znaczenie dla określenia optymalnych wartości zużycia. Zrozumienie znaczenia wskaźnika zużycia KT oraz jego wpływu na procesy produkcyjne jest niezbędne do efektywnego zarządzania narzędziami skrawającymi w przemyśle.