Wykres przedstawia dobór geometrii płytki skrawającej do obróbki stali węglowej. Wybierz oznaczenie płytki dla wskazanych parametrów: głębokość skrawania ap = 1 i posuw f = 1.
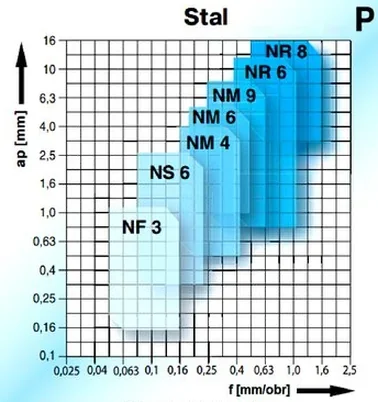
Wybrałeś "NR 6" i to jest dobra decyzja. Ta geometria płytek zgadza się z parametrami, które mamy w zadaniu, czyli głębokością skrawania 1 mm i posuwem 1 mm na obrót. Jak patrzysz na wykres doboru geometrii, to widać, że te parametry są optymalne dla stali węglowej. Dobra geometria narzędzia naprawdę robi różnicę, bo pozwala na lepsze skrawanie i mniejsze zużycie narzędzi. Dzięki tej płytce "NR 6" łatwiej odprowadzają się wióry i mniejsze ryzyko uszkodzenia materiału, co jest super. Generalnie, użycie tych płytek podczas frezowania albo toczenia stali węglowej sprawia, że praca idzie sprawniej i koszty też maleją. Dlatego ważne jest, żeby dobrać odpowiednią geometrię narzędzia, to klucz do sukcesu w obróbce skrawaniem.
Wybór innych opcji, jak "NF 3", "NS 6" czy "NM 4", nie jest dobry. Te geometrie nie pasują do parametrów, które są w wykresie. Na przykład, "NF 3" może wydawać się odpowiednia dla głębokości 1 mm, ale przy posuwie 1 mm/obr. nie sprawdza się w obróbce stali węglowej. Z kolei "NS 6" jest za ostra i może powodować większe siły skrawania, co prowadzi do przegrzewania i szybszego zużycia narzędzia. Z kolei "NM 4" nie jest uniwersalne jak się wydaje - nie każda geometria nadaje się do różnych warunków skrawania. Ważne jest, aby dobierać geometrię płytek do konkretnych warunków obróbczych, bo to może wpłynąć na jakość obrabianych powierzchni i koszty produkcji. Pamiętaj, że wszystkie parametry są ze sobą powiązane, więc nie można decydować na podstawie ogólnych założeń.