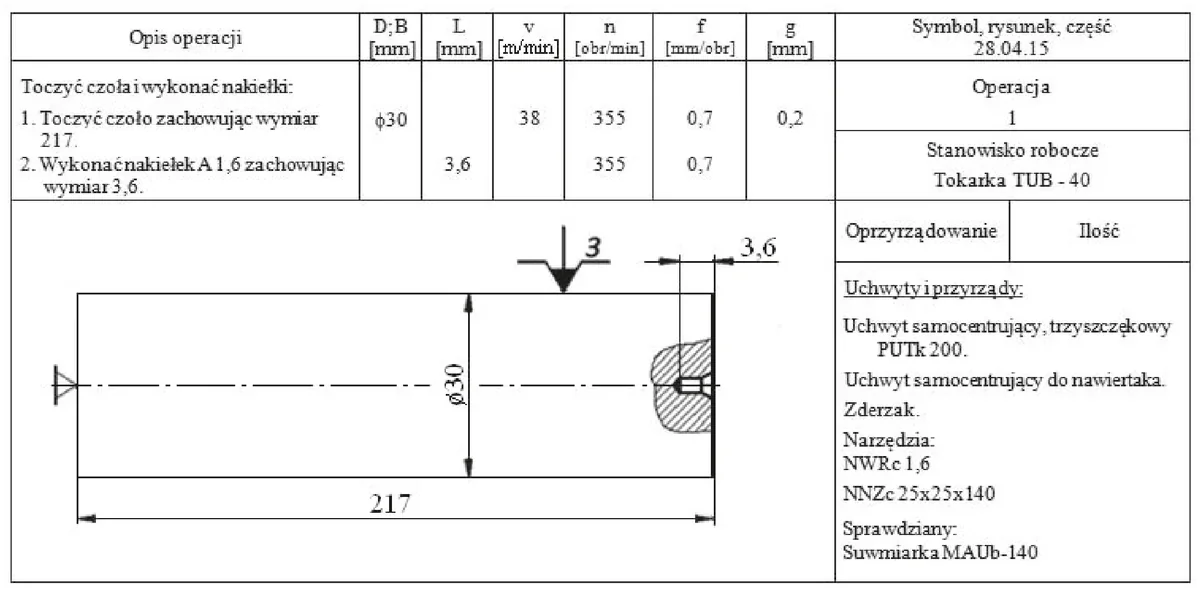
Na podstawie informacji przedstawionych w Instrukcji obróbki skrawaniem, wartość posuwu dla Operacji 1 wynosi
A. 0,2 mm/obr
B. 0,7 mm/obr
C. 3,6 mm/obr
D. 38,0 mm/obr
Pytanie z egzaminu CKE, styczeń 2014 (arkusz M.44-X-14.01).
Wartość posuwu 0,7 mm/obr dla Operacji 1 jest jak najbardziej trafna. Instrukcja obróbki skrawaniem wyraźnie to podkreśla w kolumnie 'f'. Z mojego doświadczenia, dobry dobór posuwu ma ogromne znaczenie na jakość obrabianych powierzchni i efektywność pracy maszyny. Musisz pamiętać, że zbyt duży posuw, na przykład, prowadzi do szybkiego zużycia narzędzi, co może oznaczać wyższe koszty i więcej przestojów. A za niski posuw? To może spowolnić całą produkcję, co na pewno nie jest dobre. Zresztą, normy ISO też mówią, jak ważny jest właściwy dobór posuwu – trzeba dostosować go do materiału, geometrii narzędzia i parametrów obrabiarki. Fajnie też jest na bieżąco monitorować te parametry, żeby móc je dostosować do zmieniających się warunków. To pozwoli Ci lepiej zoptymalizować proces produkcji.
Podane wartości posuwu, jak 38,0 mm/obr, 0,2 mm/obr czy 3,6 mm/obr, nie są wcale zgodne z tym, co mówi Instrukcja obróbki skrawaniem dla Operacji 1. Tak duży posuw jak 38,0 mm/obr to raczej zła droga do obróbki. Taki posuw może znacznie obciążyć narzędzia, przez co szybciej się niszczą, a powierzchnie obrabiane nie będą w najlepszym stanie. Z kolei, 0,2 mm/obr to za mało, co może po prostu wydłużyć czas obróbki. A 3,6 mm/obr? To już może być za dużo dla niektórych materiałów, co zwiększa ryzyko uszkodzenia narzędzia. Czasem ten zły wybór posuwu bierze się z braku zrozumienia, jak te parametry wpływają na cały proces. Warto pamiętać, że właściwy dobór posuwu jest kluczowy dla dobrej obróbki i dbałości o narzędzia.