Jaką wartość należy ustawić na wejściu PT timera, aby po 5 sekundach od podania logicznej 1 na wejście I0.0 nawyjściu Q0.0 również pojawiła się logiczna 1?
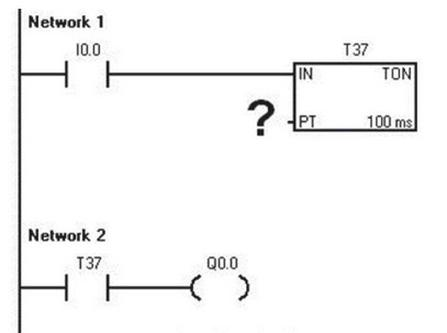
Wartość PT timera powinna wynosić +50, żeby po 5 sekundach od sygnału na wejściu I0.0 wyjście Q0.0 pokazywało logiczną jedynkę. W automatyce przemysłowej timery są super ważne do wprowadzania opóźnień w procesach kontrolnych. Tu przeliczamy 5 sekund na milisekundy, co daje 5000 ms. Potem, mając na uwadze, że standardowy timer działa w cyklach po 100 ms, dzielimy 5000 ms przez 100 ms i wychodzi 50. Fajnie jest trzymać się tych standardów cykli czasowych, bo wtedy system działa stabilniej i można przewidzieć jego zachowanie. Tego typu obliczenia są mega ważne w programowaniu PLC, bo precyzyjne ustawienia czasowe są kluczowe dla działania aplikacji. Przykładem, jak to się praktycznie wykorzystuje, jest kontrola procesu produkcyjnego, gdzie opóźnienia są potrzebne do synchronizacji różnych etapów produkcji.
Pomylenie wartości PT timera może wynikać z tego, że źle rozumiemy, jak działa czas i miary w automatyce. Gdy ustawimy wartość 100, to mogłoby się wydawać, że to oznacza 1 sekundę, ale w rzeczywistości każda jednostka PT timera to cykl, w którym timer liczy. Wartość 10 to za mało, żeby osiągnąć 5 sekund, co może prowadzić do błędnych wniosków o czasie opóźnienia. Czasem popełniamy błąd, nie przeliczając jednostek czasu – na przykład 5 sekund to 5000 milisekund, a to jest kluczowe w obliczeniach. Czasami ludzie myślą, że jak wprowadzą mniejszą wartość, to opóźnienie będzie krótsze, a tymczasem może to spowodować natychmiastową reakcję na sygnały wejściowe, co nie zawsze jest ok. Zrozumienie, jak timery działają i jak ich używać w automatyzacji, jest ważne, żeby dobrze projektować systemy sterowania.