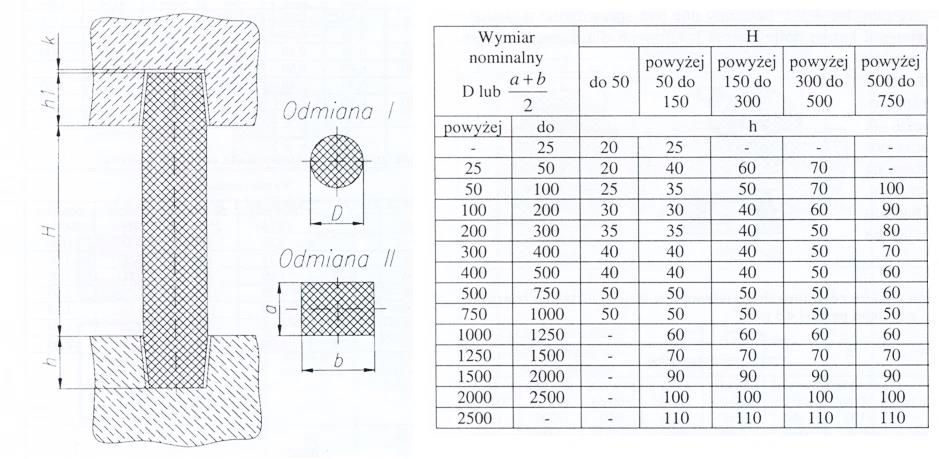
Dla rdzenia pionowego o długości H = 340 mm i przekroju prostokątnym o wymiarach a = 70 mm oraz b = 150 mm długość znaków rdzeniowych wynosi minimum
A. 35 mm
B. 40 mm
C. 60 mm
D. 70 mm
Pytanie z egzaminu CKE, styczeń 2021 (arkusz M.37-SG-21.01).
Dla takiego rdzenia trzeba skorzystać z tablicy do doboru długości znaków rdzeniowych h dla rdzeni pionowych. Ponieważ przekrój jest prostokątny, nie bierzemy samego wymiaru a ani samego b, tylko wymiar zastępczy: (a + b) / 2 = (70 + 150) / 2 = 110 mm. Ten wynik wpada w przedział powyżej 100 do 200 mm. Następnie patrzymy na wysokość rdzenia H = 340 mm, czyli kolumna powyżej 300 do 500 mm. Na przecięciu tego wiersza i tej kolumny z tabeli otrzymujemy h = 60 mm. To jest minimalna długość znaku rdzeniowego. W praktyce taki znak ma zapewnić stabilne osadzenie rdzenia w formie, dobre pozycjonowanie i ograniczenie ryzyka przesunięcia rdzenia podczas zalewania ciekłym metalem. Moim zdaniem to jeden z tych tematów, gdzie warto patrzeć spokojnie w tabelę, bo mała pomyłka w przedziale daje potem realny problem na formierni. Dobór według tablic normowych, stosowanych w dokumentacji technologicznej i zgodnych z praktyką PN-H, jest ważny szczególnie przy wyższych rdzeniach, bo parcie metalu i możliwość przechylenia rdzenia są już całkiem konkretne.
W tym zadaniu łatwo pomylić kilka rzeczy naraz, bo tabela nie każe dobierać długości znaku rdzeniowego tylko z wysokości H albo tylko z jednego boku przekroju. Dla przekroju prostokątnego trzeba najpierw wyznaczyć wymiar nominalny zastępczy, czyli średnią z boków: (a + b) / 2. Tutaj daje to 110 mm, więc obowiązuje przedział powyżej 100 do 200 mm. Dopiero potem przechodzi się do kolumny zależnej od długości rdzenia H. Wysokość 340 mm nie mieści się w zakresie powyżej 150 do 300, tylko w zakresie powyżej 300 do 500, a tam dla tej grupy wymiarowej wychodzi 60 mm. Wyniki 35 mm albo 40 mm zwykle biorą się z odczytu z niewłaściwej kolumny H lub z przyjęcia zbyt małego wymiaru przekroju, na przykład samego a = 70 mm bez uwzględnienia b = 150 mm. To wygląda niewinnie, ale w praktyce za krótki znak rdzeniowy może spowodować niestabilne podparcie rdzenia, jego przesunięcie, przestawienie wnęki odlewu albo nawet uszkodzenie masy przy składaniu formy. Z kolei 70 mm jest wartością zbyt dużą dla tego konkretnego przypadku, jeśli pytanie dotyczy minimum. Taki zapas czasem technolog może wprowadzić świadomie, ale wtedy wynika to z dodatkowych warunków produkcji, a nie z podstawowego odczytu z tabeli. W teście trzeba trzymać się doboru normowego: wymiar zastępczy przekroju, właściwy zakres H i odczyt h z przecięcia wiersza z kolumną.