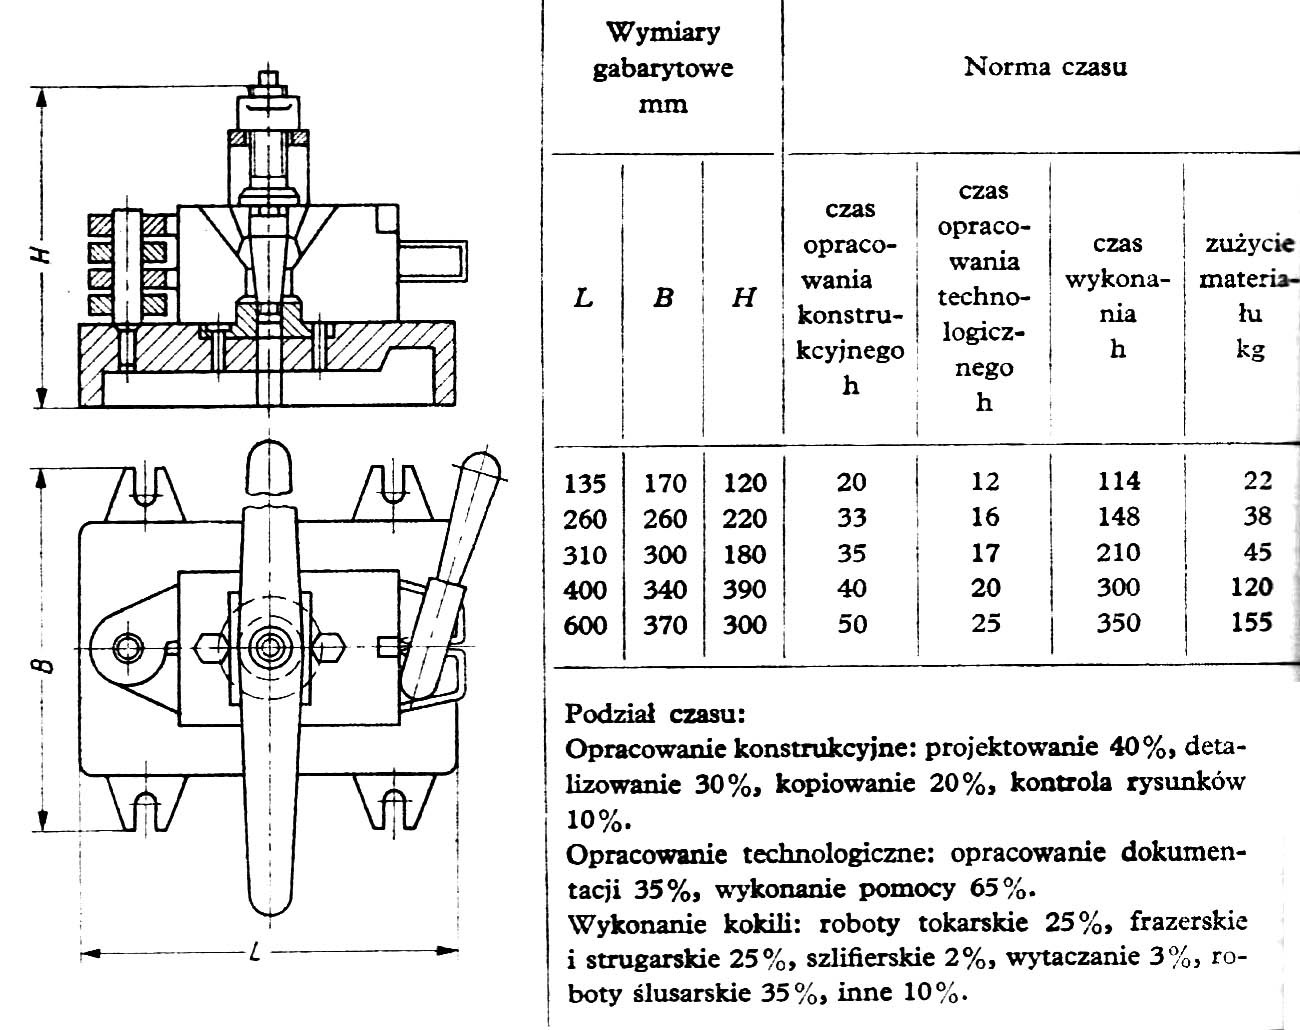
Na podstawie tabeli oblicz czas wykonania robót tokarskich dla zawiasowej kokili wspornika o wymiarach gabarytowych L×B×H równych 400×340×390 mm.
A. 150 h
B. 20 h
C. 300 h
D. 75 h
Pytanie z egzaminu CKE, czerwiec 2020 (arkusz M.37-SG-20.06).
Odpowiedź 75 h jest prawidłowa, bo w tabeli najpierw trzeba odszukać wiersz odpowiadający wymiarom gabarytowym kokili: L = 400 mm, B = 340 mm, H = 390 mm. Dla tego wiersza norma czasu wykonania kokili wynosi 300 h. Pytanie nie dotyczy jednak całego wykonania kokili, tylko robót tokarskich. W opisie pod tabelą podano podział czasu wykonania kokili: roboty tokarskie stanowią 25%. Liczymy więc 25% z 300 h, czyli 300 × 0,25 = 75 h. W praktyce takie obliczenie jest typowe przy planowaniu produkcji oprzyrządowania odlewniczego, zwłaszcza kokil, gdzie trzeba rozdzielić pracę między tokarki, frezarki, szlifierki i prace ślusarskie. Moim zdaniem najważniejsze jest tu spokojne czytanie nagłówków tabeli, bo łatwo wziąć czas całkowity zamiast czasu konkretnej operacji. W dobrych praktykach warsztatowych i technologicznych taki podział służy do obciążania stanowisk, rezerwacji obrabiarek, ustalania terminu wykonania oraz kontroli kosztów robocizny. Nie jest to więc tylko rachunek procentowy, ale element normowania czasu pracy i planowania wykonania oprzyrządowania.
W tym zadaniu najczęstszy błąd polega na tym, że ktoś odczytuje z tabeli właściwy wiersz, ale nie doczytuje, jakiego rodzaju czasu dotyczy pytanie. Dla kokili o wymiarach 400 × 340 × 390 mm w tabeli podano kilka różnych wartości: czas opracowania konstrukcyjnego, czas opracowania technologicznego, czas wykonania oraz zużycie materiału. Wartość 20 h dotyczy opracowania technologicznego, czyli przygotowania dokumentacji technologicznej i pomocy, a nie faktycznych robót tokarskich. To zupełnie inny etap pracy. Wartość 300 h oznacza całkowity czas wykonania kokili, obejmujący toczenie, frezowanie, struganie, szlifowanie, wytaczanie, roboty ślusarskie i inne czynności. Gdyby pytanie brzmiało o cały czas wykonania kokili, wtedy ta liczba byłaby dobra, ale tutaj trzeba z niej wyciągnąć tylko część tokarską. Wynik 150 h zwykle bierze się z założenia, że toczenie to połowa pracy albo z prostego podzielenia czasu całkowitego przez dwa, ale tabela wyraźnie podaje inny udział procentowy. Roboty tokarskie stanowią 25%, a nie 50%. W warsztacie takie pomyłki są dość kosztowne, bo można źle zaplanować obciążenie tokarki i ludzi. Z mojego doświadczenia, przy takich zadaniach najlepiej najpierw zaznaczyć właściwy wiersz wymiarów, potem sprawdzić, której kolumny używamy, a na końcu dopiero zastosować procent z opisu pod tabelą. Poprawne rozumowanie prowadzi do 300 × 25% = 75 h.