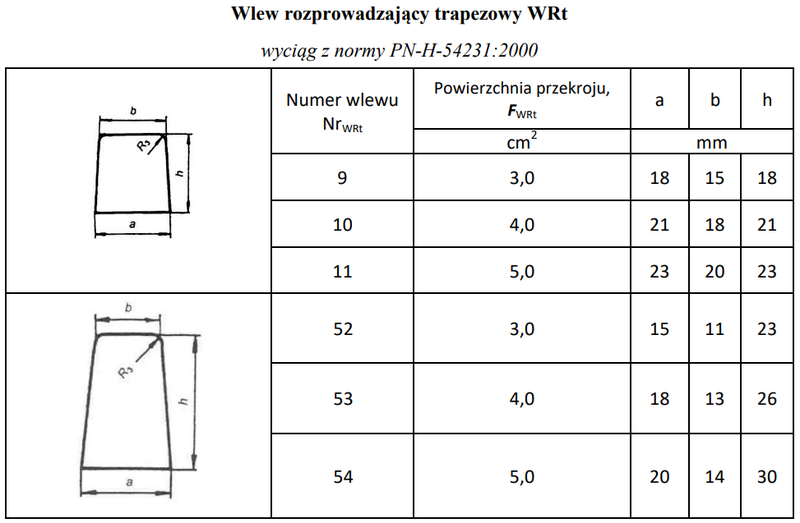
Na podstawie tabeli odczytaj numer wlewu NrWRt dla wlewu rozprowadzającego trapezowego o powierzchni przekroju FWRt = 3,8 cm2 i wysokości h ≈ 1,5a
A. NrWRt 10
B. NrWRt 9
C. NrWRt 54
D. NrWRt 53
Pytanie z egzaminu CKE, czerwiec 2020 (arkusz M.37-SG-20.06).
W tym zadaniu kluczowe są dwa warunki naraz: powierzchnia przekroju wlewu rozprowadzającego trapezowego F_WRt = 3,8 cm² oraz proporcja wysokości h ≈ 1,5a. W tabeli nie ma dokładnie wartości 3,8 cm², więc zgodnie z praktyką korzystania z wymiarów znormalizowanych dobiera się najbliższy typowy przekrój, czyli 4,0 cm². To od razu zawęża wybór do dwóch możliwości: Nr_WRt 10 i Nr_WRt 53. Teraz trzeba sprawdzić geometrię. Dla Nr_WRt 10 mamy a = 21 mm i h = 21 mm, czyli h jest praktycznie równe a. To nie pasuje do warunku h ≈ 1,5a. Dla Nr_WRt 53 mamy a = 18 mm i h = 26 mm. Stosunek h/a wynosi około 26/18 = 1,44, czyli bardzo blisko 1,5. Dlatego poprawny odczyt z tabeli to Nr_WRt 53. Moim zdaniem to dobry przykład, że w odlewnictwie nie wystarczy patrzeć tylko na powierzchnię przekroju. Kształt kanału też ma znaczenie, bo wpływa na prędkość przepływu ciekłego metalu, straty ciśnienia, możliwość zapiaszczenia formy i równomierne doprowadzenie metalu do wnęki. Norma PN-H-54231:2000 porządkuje takie wymiary, żeby technolog nie wymyślał każdego wlewu od zera, tylko korzystał ze sprawdzonych, powtarzalnych rozwiązań.
Najczęstsza pomyłka w tym pytaniu polega na tym, że ktoś patrzy tylko na powierzchnię przekroju F_WRt i pomija warunek dotyczący kształtu, czyli h ≈ 1,5a. W tabeli występuje przekrój 4,0 cm² przy numerze 10, ale tam wymiary są a = 21 mm i h = 21 mm. Taki wlew ma wysokość praktycznie równą podstawie, więc pasuje raczej do układu o proporcji h ≈ a, a nie do wariantu wyższego, trapezowego. To drobna różnica na rysunku, ale w praktyce technologicznej robi swoje, bo zmienia hydraulikę przepływu metalu w kanale rozprowadzającym. Wybranie numeru 9 oznaczałoby dodatkowo zaniżenie przekroju do 3,0 cm², czyli kanał byłby za mały względem wymaganych 3,8 cm². Może to zwiększyć prędkość przepływu, sprzyjać turbulencjom, zasysaniu powietrza i erozji masy formierskiej. Z kolei numer 54 ma właściwą rodzinę kształtu, bo h jest większe od a, ale przekrój wynosi już 5,0 cm². To zbyt duży zapas przy takim zadaniu, a w układach wlewowych nie chodzi o przypadkowe przewymiarowanie. Za duży kanał to większa masa układu wlewowego, gorszy uzysk metalu i czasem niepotrzebne spowolnienie przepływu. Poprawne podejście jest takie: najpierw wybierasz grupę geometryczną zgodną z h ≈ 1,5a, potem z tej grupy dobierasz najbliższą znormalizowaną powierzchnię przekroju. Wtedy wychodzi Nr_WRt 53, zgodnie z dobrą praktyką i tabelą z normy PN-H-54231:2000.