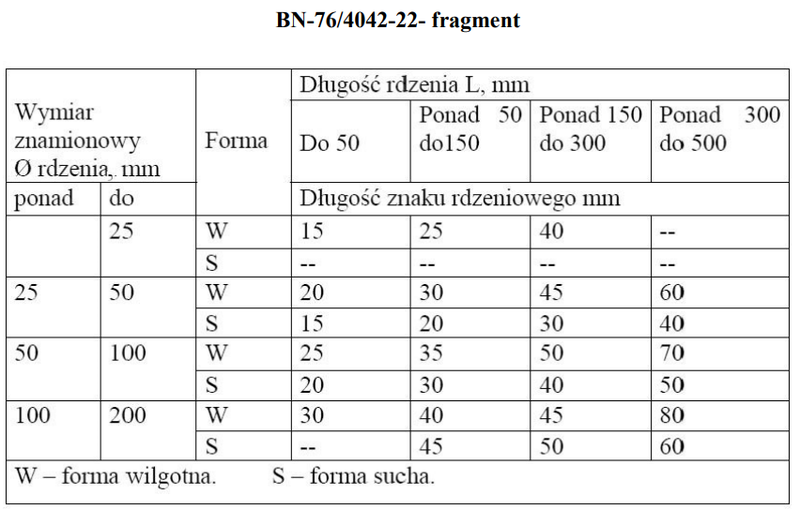
Na podstawie tabeli wskaż długość znaku rdzeniowego dla rdzenia o średnicy 40 mm i długości 140 mm przeznaczonego do formy suchej.
A. 15 mm
B. 30 mm
C. 20 mm
D. 35 mm
Pytanie z egzaminu CKE, styczeń 2020 (arkusz M.37-SG-20.01).
Dla rdzenia o średnicy 40 mm trzeba najpierw wejść w przedział średnicowy ponad 25 do 50 mm, bo 40 mm mieści się właśnie w tej grupie. Potem patrzymy na długość rdzenia L = 140 mm, czyli kolumnę ponad 50 do 150 mm. Ponieważ w pytaniu jest forma sucha, wybieramy wiersz oznaczony literą S. Na przecięciu tych danych w tabeli BN-76/4042-22 wychodzi długość znaku rdzeniowego 20 mm. To jest poprawny dobór, bo znak rdzeniowy musi zapewnić stabilne osadzenie rdzenia w formie, ale nie powinien być przesadnie długi. W praktyce za krótki znak może powodować przesunięcie rdzenia, a potem niezgodną grubość ścianki odlewu. Za długi znak to z kolei większy model, więcej masy formierskiej i czasem kłopot z czyszczeniem wnęk po odlaniu. Moim zdaniem to jest jeden z tych tematów, gdzie warto czytać tabelę bardzo spokojnie: średnica, długość, typ formy i dopiero wynik. Tak właśnie robi się przy opracowaniu dokumentacji technologicznej i przy kontroli oprzyrządowania odlewniczego.
W tym zadaniu łatwo pomylić się nie przez trudne obliczenia, tylko przez złe odczytanie tabeli. Dla średnicy 40 mm nie wolno korzystać z przedziału do 25 mm ani z przedziału ponad 50 do 100 mm. Właściwa grupa to ponad 25 do 50 mm, bo średnica rdzenia leży dokładnie w tym zakresie. Równie ważne jest rozróżnienie rodzaju formy. Litera W oznacza formę wilgotną, a S formę suchą. Jeżeli ktoś wybierze wartość 30 mm, to najczęściej bierze dane z wiersza dla formy wilgotnej przy długości rdzenia ponad 50 do 150 mm. To wygląda podobnie, ale technologicznie nie jest tym samym przypadkiem. W formie suchej warunki pracy gniazda rdzeniowego są inne, dlatego tabela podaje inną długość znaku. Wartość 15 mm pasuje do innej kolumny długości albo do krótszego rdzenia, więc przy L = 140 mm byłaby za mała i mogłaby nie dać pewnego podparcia rdzenia. Z kolei 35 mm pochodzi z innego zakresu średnicy lub warunków, więc byłoby przewymiarowaniem. W praktyce takie zawyżanie wymiaru też nie jest dobre, bo zmienia konstrukcję modelu, zwiększa gabaryty gniazd i może utrudnić wykonanie formy. Dobra praktyka odlewnicza jest prosta: najpierw średnica rdzenia, potem długość L, później typ formy, a dopiero na końcu odczyt długości znaku rdzeniowego z normowej tabeli.