Na rysunku kolorem czerwonym zaznaczono wadę odlewniczą typu
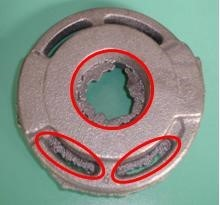
A. zalewka.
B. zaprószenie.
C. strup.
D. niedolew.
Pytanie z egzaminu CKE, czerwiec 2020 (arkusz M.37-SG-20.06).
Zaznaczona wada to zalewka, czyli nadmiar metalu, który wpłynął w szczelinę formy, na linię podziału albo w luz między rdzeniem a gniazdem rdzeniowym. Na zdjęciu widać typowe cienkie, nieregularne wypływki metalu przy otworach i krawędziach. To nie jest brak materiału, tylko materiału jest za dużo, i właśnie to jest najważniejsza cecha rozpoznawcza. W praktyce odlewniczej zalewki często powstają przy niedokładnym złożeniu połówek formy, zużytym oprzyrządowaniu, zbyt małym docisku skrzynek formierskich, nadmiernym ciśnieniu metalostatycznym albo zbyt płynnej kąpieli metalowej. Moim zdaniem to jedna z tych wad, które na zdjęciu wyglądają dość prosto, ale na produkcji potrafią nieźle namieszać, bo potem trzeba je usuwać przez obróbkę wykańczającą, szlifowanie lub odłamywanie. Dobra praktyka to kontrola powierzchni podziału formy, poprawne osadzenie rdzeni, sprawdzanie zamków rdzeniowych oraz utrzymywanie tolerancji zgodnie z dokumentacją technologiczną, np. w odniesieniu do wymagań wymiarowych odlewów opisanych w normach z grupy ISO 8062. Zalewka pogarsza estetykę, może utrudniać montaż i zwiększa czas oczyszczania odlewu, więc nie traktuje się jej jako drobiazg bez znaczenia.
W tym przypadku trzeba zwrócić uwagę, czy na odlewie brakuje metalu, czy przeciwnie, pojawił się jego nadmiar. Zaznaczone czerwonym kolorem miejsca pokazują cienkie, wystające fragmenty metalu przy krawędziach i otworze, więc chodzi o zalewkę. Częsty błąd polega na tym, że każdą nieregularną powierzchnię od razu kojarzy się ze strupem albo zaprószeniem. Zaprószenie dotyczy zwykle zanieczyszczeń, np. drobin masy formierskiej, żużla lub tlenków uwięzionych w metalu albo widocznych jako obce wtrącenia. Nie tworzy ono typowej cienkiej wypływki na linii szczeliny formy. Niedolew działa odwrotnie niż zalewka: tam metal nie wypełnia całkowicie wnęki formy, więc odlew ma braki kształtu, zaokrąglone niepełne krawędzie albo niedolane fragmenty. Tutaj materiał nie zanikł, tylko wyszedł tam, gdzie nie powinien. Strup natomiast jest wadą powierzchniową związaną z oderwaniem lub uszkodzeniem warstwy masy formierskiej, przez co powstaje chropowata, często płatowa narośl albo wgłębienie z przypaloną masą. Na zdjęciu bardziej widać cienkie nadlewy na obrzeżach, typowe dla przedostania się ciekłego metalu w szczeliny. W kontroli jakości takie rozróżnienie jest ważne, bo przyczyny i działania korygujące są inne: dla zalewki sprawdza się zamknięcie formy, zużycie modelu, docisk skrzynek i pasowanie rdzeni, a nie tylko sam skład masy czy temperaturę zalewania.