Na rysunku przedstawiono schemat stanowiska służącego do określenia
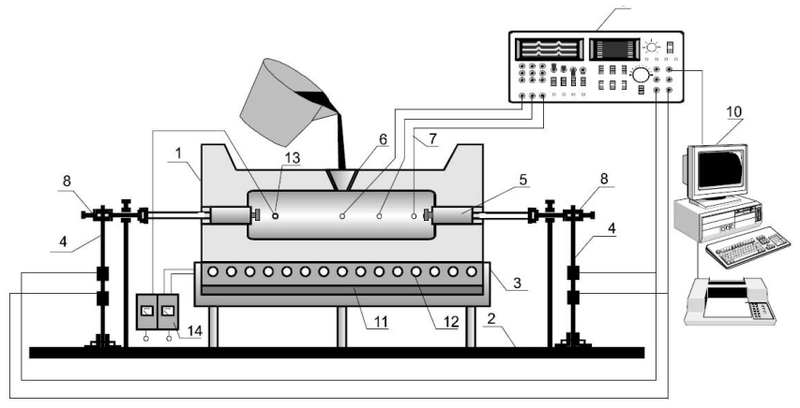
A. skłonności żeliwa do tworzenia jamy skurczowej.
B. lejności.
C. skurczu liniowego.
D. odwzorowalności.
Pytanie z egzaminu CKE, styczeń 2019 (arkusz M.37-X-19.01).
Schemat pasuje do stanowiska do określania skurczu liniowego, czyli zmiany długości próbki odlewniczej podczas krzepnięcia i dalszego stygnięcia metalu. Widać tu układ z formą na próbkę prętową, elementami pomiarowymi po obu stronach oraz rejestracją wyników na aparaturze elektronicznej i komputerze. To jest typowe, bo skurcz liniowy mierzy się właśnie jako różnicę długości między wymiarem początkowym a wymiarem po ostygnięciu. W praktyce można go opisać zależnością $\epsilon_l=\frac{L_0-L}{L_0}\cdot100\%$, gdzie L₀ to długość formy lub wzorca, a L to długość odlewu po ostygnięciu. Moim zdaniem to jedno z ważniejszych badań w odlewnictwie, bo od niego zależy poprawne wykonanie modelu, płyt modelowych i naddatków technologicznych. Jeżeli skurcz zostanie źle przyjęty, odlew może wyjść za krótki, za wąski albo nie zmieści się w tolerancjach wymiarowych. W dokumentacji technologicznej stosuje się wartości skurczu zależne od stopu, np. inne dla żeliwa, inne dla staliwa czy stopów aluminium. Dobre praktyki, zgodne z zasadami rysunku odlewniczego i normami tolerancji typu ISO 8062, wymagają uwzględnienia skurczu już na etapie projektowania modelu, a nie dopiero po wykonaniu odlewu. Taki pomiar jest więc bardzo praktyczny, bo pomaga dobrać skurcz modelowy i ograniczyć braki wymiarowe w produkcji.
Na tym rysunku łatwo się zasugerować tym, że pokazano zalewanie formy ciekłym metalem i dość rozbudowaną aparaturę pomiarową. Jednak samo występowanie tygla, formy i rejestratora nie oznacza jeszcze badania lejności, odwzorowalności albo skłonności do jam skurczowych. Lejność dotyczy zdolności ciekłego stopu do wypełniania wnęki formy, zwłaszcza cienkich i długich kanałów. Do jej oceny stosuje się zwykle próbki spiralne, pręty o zmiennym przekroju albo specjalne kanały próbne, gdzie liczy się długość drogi, jaką metal zdołał przepłynąć przed zakrzepnięciem. Tutaj najważniejsze są czujniki długości i próbka prętowa, więc sens badania jest inny. Odwzorowalność mówi o tym, jak dokładnie odlew odtwarza kształt, szczegóły powierzchni, napisy, żebra czy drobne wgłębienia. Takie badanie wymagałoby formy z detalami wzorcowymi, a nie stanowiska nastawionego na pomiar wydłużenia lub skrócenia próbki. Skłonność żeliwa do tworzenia jamy skurczowej bada się z kolei przez analizę zasilania, krzepnięcia objętościowego i obecności pustek wewnętrznych, często na specjalnych próbkach technologicznych albo przekrojach kontrolnych. Typowy błąd myślowy polega na tym, że każdy układ związany ze skurczem metalu kojarzy się od razu z jamą skurczową. A tutaj chodzi konkretnie o skurcz liniowy, czyli zmianę wymiaru w jednym kierunku. Z mojego doświadczenia najlepiej patrzeć na to tak: jeśli stanowisko ma mierzyć przemieszczenie końców próbki, to chodzi o długość, nie o wypełnianie formy ani o jakość odwzorowania powierzchni.