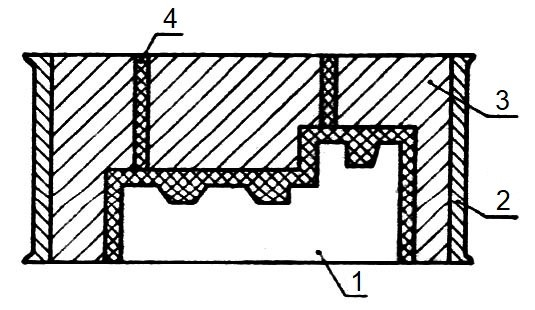
Na rysunku warstwę wykonaną z masy Shawa oznaczono cyfrą
A. 4
B. 1
C. 2
D. 3
Pytanie z egzaminu CKE, czerwiec 2020 (arkusz M.37-SG-20.06).
Warstwę wykonaną z masy Shawa oznaczono cyfrą 4, bo właśnie ta cienka, ciemno kreskowana warstwa leży bezpośrednio przy powierzchni odtwarzanej wnęki formy. W metodzie Shawa stosuje się specjalną ceramiczną masę formierską, zwykle na bazie materiału ogniotrwałego i spoiwa krzemianowego, która po związaniu i wypaleniu daje bardzo dokładną, odporną cieplnie powierzchnię roboczą formy. To ona odpowiada za jakość powierzchni odlewu, dokładność wymiarową i dobre odwzorowanie szczegółów modelu. Moim zdaniem to dość charakterystyczne oznaczenie na rysunku: masa Shawa nie tworzy całej dużej bryły formy, tylko warstwę przylegającą do kształtu odlewu. Pozostała część może pełnić funkcję podparcia lub obudowy. W praktyce taka technologia jest używana przy odlewach precyzyjnych, np. gdy zależy nam na małej chropowatości, cienkich ściankach i ograniczeniu obróbki skrawaniem. Dobra praktyka odlewnicza mówi, żeby odróżniać warstwę roboczą formy od masy podpierającej, bo mają inne zadania technologiczne.
Jeżeli wskazano inną cyfrę niż 4, to najczęściej wynika to z pomylenia elementów pomocniczych formy z warstwą roboczą wykonaną z masy Shawa. Na takim schemacie trzeba patrzeć nie tylko na położenie oznaczenia, ale też na sposób kreskowania i funkcję danej części. Cyfra 1 odnosi się do przestrzeni związanej z kształtem odlewu lub modelem, więc nie jest to materiał formierski. To częsty błąd, bo wzrok od razu idzie na największy biały obszar, ale technicznie nie opisuje on masy ceramicznej. Cyfra 2 wskazuje zasadniczą część wypełnienia lub warstwę nośną formy, która podtrzymuje układ, ale nie jest charakterystyczną masą Shawa. Cyfra 3 może sugerować zewnętrzną obudowę albo element ograniczający formę, czyli coś konstrukcyjnego, a nie właściwą warstwę odwzorowującą powierzchnię odlewu. Masa Shawa jest nakładana jako dokładna, ogniotrwała warstwa przy powierzchni wnęki, tam gdzie ciekły metal będzie bezpośrednio oddziaływał na formę. Z mojego doświadczenia, przy takich zadaniach najlepiej szukać cienkiej warstwy kontaktowej, często oznaczonej innym szrafowaniem niż reszta przekroju. To drobiazg na rysunku, ale w technologii odlewania ma duże znaczenie, bo decyduje o gładkości, dokładności wymiarowej i odporności formy na wysoką temperaturę.