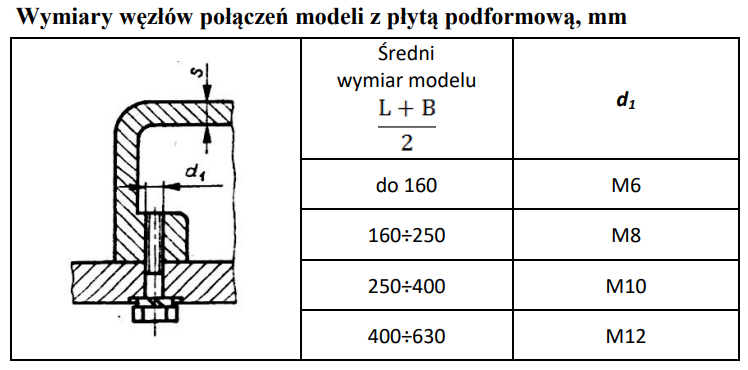
Określ średnicę śruby d1 do połączenia płyty podformowej z modelem o wymiarach gabarytowych 150 mm × 550 mm (L × B).
A. M10
B. M8
C. M12
D. M6
Pytanie z egzaminu CKE, czerwiec 2020 (arkusz M.37-SG-20.06).
Dla tego zadania trzeba najpierw policzyć średni wymiar modelu, bo tabela nie dobiera śruby tylko z długości albo tylko z szerokości. Bierze się średnią z wymiarów gabarytowych: (L + B)/2 = (150 + 550)/2 = 350 mm. W tabeli zakres 250÷400 mm odpowiada średnicy śruby d₁ = M10, więc taki dobór jest właściwy. Chodzi tu o połączenie modelu z płytą podformową, czyli element oprzyrządowania, które w pracy formierskiej musi być sztywne, powtarzalne i odporne na drgania oraz siły występujące przy zdejmowaniu formy z modelu. Moim zdaniem to jest dobry przykład, że w odlewnictwie nie dobiera się śrub na oko, tylko według zaleceń konstrukcyjnych i tabel normalizacyjnych dla zestawów modelowych. M6 albo M8 mogłyby być za słabe dla takiego gabarytu, a M12 byłaby już przewymiarowana. W praktyce M10 daje rozsądny kompromis: wystarczającą nośność połączenia, dobrą sztywność oraz wygodny montaż i demontaż modelu z płyty podformowej.
W tym pytaniu łatwo pomylić się, jeśli patrzy się tylko na jeden wymiar modelu. Model ma 150 mm × 550 mm, ale tabela wymaga użycia średniego wymiaru, czyli wartości obliczonej z L i B. Nie wybiera się więc śruby osobno dla 150 mm ani osobno dla 550 mm. Po obliczeniu (150 + 550)/2 otrzymujemy 350 mm, a ta wartość wpada w przedział 250÷400 mm. Dla tego zakresu przewidziana jest śruba M10. Zbyt mała średnica, na przykład M6, pasuje do modeli o znacznie mniejszym średnim wymiarze, do 160 mm. Przy większym oprzyrządowaniu takie połączenie mogłoby się luzować, pracować na boki albo szybciej wyrobić otwory w płycie i modelu. M8 jest bliżej, ale nadal dotyczy zakresu 160÷250 mm, więc dla 350 mm jest już niedowymiarowana. Z kolei M12 odpowiada większym modelom, w zakresie 400÷630 mm. Dobór M12 może wyglądać bezpiecznie, bo większa śruba kojarzy się z większą wytrzymałością, ale w oprzyrządowaniu odlewniczym przewymiarowanie też nie jest dobre: zajmuje miejsce, zwiększa koszt, komplikuje wykonanie gniazd i może niepotrzebnie osłabiać przekrój modelu. Dobra praktyka warsztatowa jest taka, żeby trzymać się tabel konstrukcyjnych dla zestawów modelowych, bo one łączą wytrzymałość, ergonomię montażu i powtarzalność pracy na formierni.