Podczas odlewania ciśnieniowego stopów aluminium z magnezem należy podgrzać formę do minimum
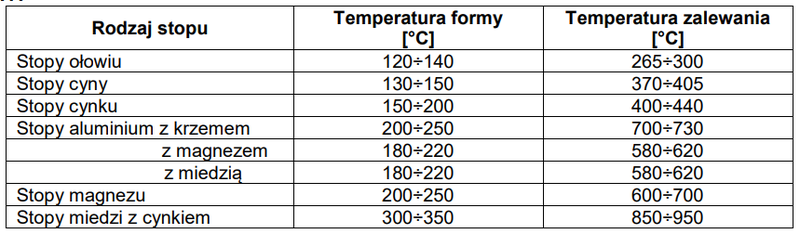
A. 180°C, a metal do minimum 580°C
B. 200°C, a metal do minimum 600°C
C. 220°C, a metal do minimum 620°C
D. 250°C, a metal do minimum 730°C
Pytanie z egzaminu CKE, styczeń 2021 (arkusz M.37-SG-21.01).
W tym przypadku trzeba przyjąć minimum 180°C dla formy i minimum 580°C dla ciekłego metalu. To jest właściwy zakres dla odlewania ciśnieniowego stopów aluminium z magnezem, gdzie forma nie może być zimna, ale też nie powinna być przegrzewana bez potrzeby. Podgrzanie formy do co najmniej 180°C poprawia wypełnianie gniazda, ogranicza zbyt szybkie krzepnięcie metalu przy ściankach i zmniejsza ryzyko niedolewów, zimnych złączy oraz dużych naprężeń cieplnych. Z mojego doświadczenia takie wartości są typowe dla instrukcji technologicznych przy formach ciśnieniowych, gdzie kontroluje się temperaturę wkładek, suwaków i rejonów cienkościennych. Metal o temperaturze minimum 580°C ma jeszcze odpowiednią lejność, ale nie jest niepotrzebnie przegrzany. To ważne, bo przegrzewanie aluminium z magnezem może zwiększać utlenianie, zagazowanie i zużycie formy. Dobra praktyka branżowa mówi, żeby temperatury sprawdzać pirometrem, termoparami lub czujnikami w układzie maszyny, a nie tylko na oko. W dokumentacji technologicznej powinien być podany zakres temperatury formy i zalewania, bo od tego zależy stabilność procesu, jakość powierzchni odlewu i powtarzalność wymiarów.
Przy tym pytaniu łatwo pomylić stopy aluminium z magnezem ze stopami aluminium z krzemem albo z innymi stopami nieżelaznymi. Wyższe wartości, takie jak forma podgrzana do 200°C, 220°C czy nawet 250°C oraz metal w okolicy 600–730°C, mogą pasować do innych materiałów albo do sytuacji, gdzie chce się bardzo mocno poprawić lejność, ale nie są minimalnymi wymaganiami dla stopów aluminium z magnezem w odlewaniu ciśnieniowym. Moim zdaniem typowy błąd polega na założeniu, że im wyższa temperatura, tym zawsze lepiej. W odlewnictwie tak to nie działa. Zbyt wysoka temperatura ciekłego metalu zwiększa utlenianie magnezu, możliwość pochłaniania gazów i powstawania tlenków, a przy okazji bardziej obciąża cieplnie formę ciśnieniową. Forma pracująca stale w za wysokiej temperaturze szybciej się zużywa, mogą pojawić się przywarcia, pęknięcia cieplne i gorsza stabilność wymiarowa odlewów. Za niska temperatura też byłaby problemem, bo metal krzepnie za szybko i powstają niedolewy albo zimne złącza, ale w podanych wariantach poprawne minimum to właśnie 180°C dla formy i 580°C dla metalu. W praktyce technolog nie dobiera tych parametrów przypadkowo. Korzysta się z tabel technologicznych, kart procesu, zaleceń producenta stopu i dobrych praktyk dla maszyn zimnokomorowych. Temperatury muszą być kontrolowane, bo nawet dobry układ wlewowy nie uratuje odlewu, jeśli ciekły metal i forma są prowadzone w złym zakresie.