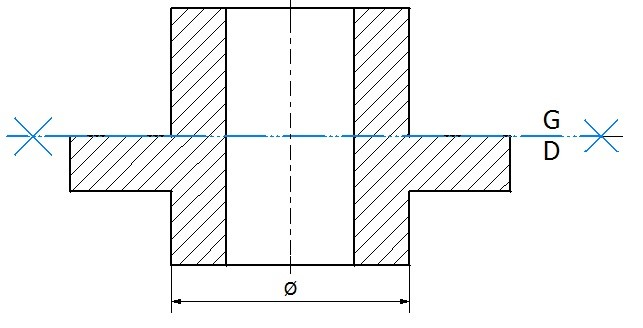
Prawidłowo dobraną płaszczyznę podziału formy w celu wykonania odlewu przy formowaniu w dwóch skrzynkach z zastosowaniem modelu dzielonego przedstawiono na rysunku oznaczonym literą
C
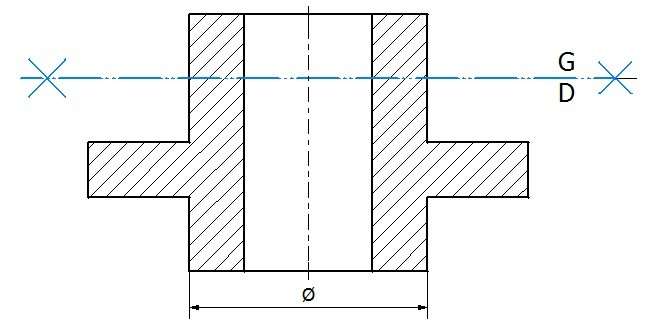
D
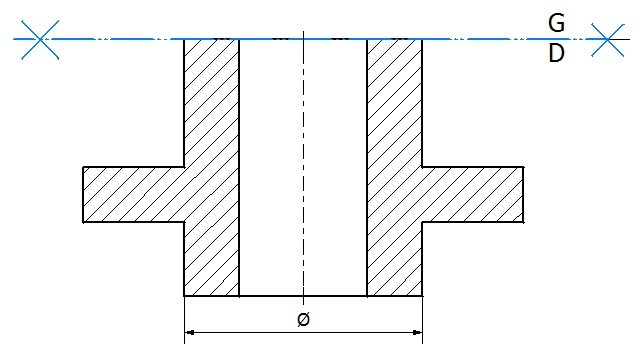
B
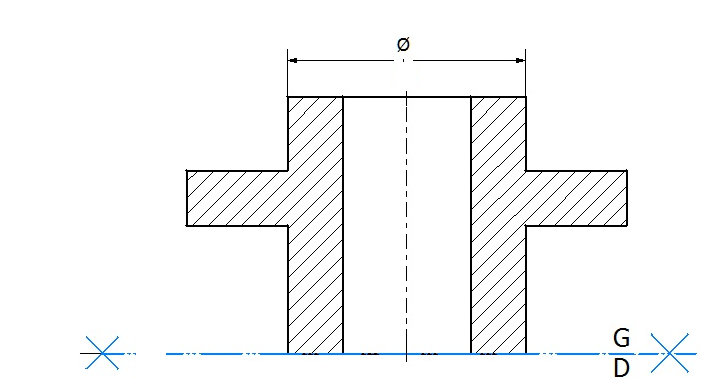
A
Pytanie z egzaminu CKE, styczeń 2020 (arkusz M.37-SG-20.01).
Rysunek A pokazuje właściwe położenie płaszczyzny podziału formy dla odlewu wykonywanego w dwóch skrzynkach z modelem dzielonym. Linia podziału przechodzi przez taki poziom, przy którym górna i dolna część modelu mogą być bezpiecznie wyjęte z masy formierskiej, bez zrywania krawędzi wnęki formy i bez tworzenia podcięć. To jest bardzo ważne w praktyce, bo źle dobrany podział potrafi od razu zepsuć całą formę, nawet jeżeli sam model jest wykonany dokładnie. Wariant A dzieli kształt w miejscu korzystnym technologicznie: występy boczne znajdują się w płaszczyźnie podziału, a powierzchnie pionowe mogą dostać normalne pochylenia odlewnicze. Przy takim rozwiązaniu łatwiej też ustawić model w skrzynce dolnej D i górnej G, wykonać zasypkę masą, zagęścić ją i rozformować model. Moim zdaniem to właśnie jest typowy przykład myślenia odlewniczego: nie patrzymy tylko na rysunek części, ale na to, jak realnie wyciągnąć model z formy. Zgodnie z dobrą praktyką dokumentacji technologicznej płaszczyznę podziału dobiera się tak, aby ograniczyć liczbę rdzeni, uprościć formowanie, zmniejszyć ryzyko przestawienia połówek formy oraz zapewnić poprawne odwzorowanie wymiarów odlewu, z uwzględnieniem naddatków, skurczu i pochyleń.
Wybór innego rysunku niż A zwykle wynika z patrzenia na detal jak na zwykły przekrój konstrukcyjny, a nie jak na przedmiot, który trzeba uformować w masie formierskiej i potem wyjąć model bez uszkodzeń. Płaszczyzna podziału formy nie powinna być ustawiana przypadkowo na dolnej albo górnej krawędzi odlewu tylko dlatego, że tam linia wygląda prosto. Jeżeli podział zostanie przesunięty za nisko, za wysoko albo poprowadzony przez niekorzystny stopień, pojawiają się podcięcia, utrudnione wyjmowanie modelu, a czasem konieczność stosowania dodatkowych części luźnych modelu albo bardziej skomplikowanych rdzeni. W praktyce odlewniczej to oznacza więcej pracy, większe ryzyko uszkodzenia formy i większą szansę na wady, na przykład zalewki na styku skrzynek, przestawienie połówek formy albo niedokładne odwzorowanie występów. Przy formowaniu w dwóch skrzynkach z modelem dzielonym dąży się do tego, żeby podział przebiegał w miejscu największego obrysu lub w naturalnej płaszczyźnie symetrii technologicznej modelu. Wtedy część górna trafia do skrzynki G, część dolna do skrzynki D, a rozformowanie jest po prostu logiczne i bezpieczne. Rysunek A spełnia te warunki, bo występy boczne leżą w płaszczyźnie podziału i nie blokują wyjęcia połówek modelu. Z mojego doświadczenia uczniowie często wybierają linię, która wydaje się najładniejsza geometrycznie, ale w odlewnictwie ważniejsze jest, czy forma da się wykonać stabilnie, powtarzalnie i bez kombinowania na stanowisku formierskim.