Przedstawiony na rysunku przyrząd służy do
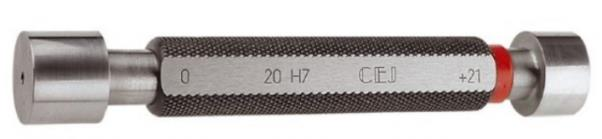
A. pomiaru średnicy wałka.
B. pomiaru średnicy otworów.
C. kontroli średnicy otworów.
D. kontroli średnicy podziałowej gwintów.
Pytanie z egzaminu CKE, styczeń 2021 (arkusz M.37-SG-21.01).
To jest sprawdzian tłoczkowy graniczny do otworów, czyli przyrząd służący do kontroli średnicy otworów, a nie do klasycznego pomiaru z odczytem liczbowym. Oznaczenie 20 H7 mówi, że sprawdzany jest otwór o średnicy nominalnej 20 mm w polu tolerancji H7. W praktyce taka tolerancja dla tego zakresu oznacza, że otwór ma mieścić się mniej więcej od 20,000 mm do 20,021 mm, co pasuje do napisu +21 na przyrządzie. Sprawdzian ma zwykle stronę przechodnią i nieprzechodnią: jedna końcówka powinna wejść w otwór pod własnym naciskiem ręki, a druga nie powinna wejść albo może wejść tylko minimalnie, zależnie od instrukcji kontroli. To jest szybka metoda kontroli seryjnej, bardzo przydatna w warsztacie, odlewni po obróbce mechanicznej czy na kontroli jakości. Moim zdaniem to jeden z tych przyrządów, które świetnie pokazują różnicę między pomiarem a sprawdzeniem zgodności z tolerancją. Dobre praktyki warsztatowe wymagają, żeby sprawdzian był czysty, nieuszkodzony, okresowo wzorcowany i używany w temperaturze zbliżonej do 20°C, bo przy tak małych mikrometrowych tolerancjach nawet brud albo rozszerzalność cieplna mogą zrobić zamieszanie.
Na zdjęciu widać sprawdzian graniczny do otworów, dlatego nie należy mylić go z narzędziem do gwintów, średnicówką ani mikrometrem do wałków. Oznaczenie 20 H7 jest tu bardzo ważną podpowiedzią: litera H w układzie tolerancji ISO odnosi się do pola tolerancji otworu, a nie wałka. Dla wałków spotyka się pola z małymi literami, np. h7, g6, k6. To drobiazg, ale w praktyce technicznej ma ogromne znaczenie, bo pozwala od razu rozpoznać, czego dotyczy sprawdzenie. Przyrząd nie służy też do kontroli średnicy podziałowej gwintu. Sprawdziany do gwintów mają zarys gwintu i wkręca się je w gwintowany otwór albo nakręca na gwint zewnętrzny; tutaj końcówki są gładkie, walcowe, więc sprawdzają gładki otwór. Trzeba też rozróżnić pomiar od kontroli. Pomiar średnicy otworu daje konkretną wartość, na przykład 20,012 mm, i wykonuje się go średnicówką mikrometryczną, czujnikową albo współrzędnościowo. Ten sprawdzian tylko informuje, czy detal mieści się w granicach tolerancji: dobry albo niedobry. Nie pokaże, ile dokładnie brakuje do granicy. Typowy błąd myślowy polega na tym, że skoro przyrząd wchodzi do otworu, to ktoś uznaje go za przyrząd pomiarowy. W kontroli jakości taki sposób jest jednak celowo uproszczony, szybki i bardzo powtarzalny, szczególnie przy produkcji seryjnej. Z mojego doświadczenia, właśnie ta różnica między mierzeniem a sprawdzaniem najczęściej miesza się na początku nauki metrologii warsztatowej.