Linia pakowania pracująca z 80% wydajnością przez 10 godzin spakowała 400 kompletnych wyrobów gotowych. Określ wskaźnik OEE (efektywność wykorzystania maszyn w procesie wytwarzania) dla tej linii, jeżeli całkowity czas postojów wynosił 60 minut, a 40 wyrobów gotowych było wadliwie spakowanych. Do obliczeń wykorzystaj wzory zamieszczone w ramce.
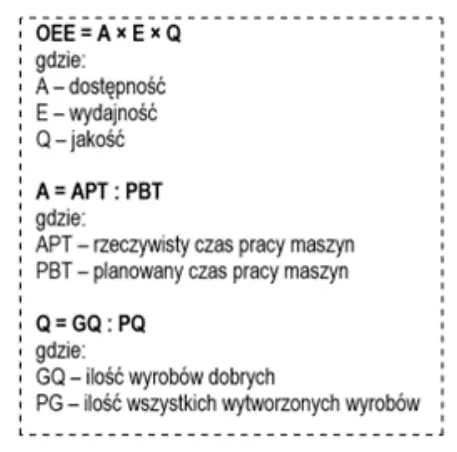
Przykładowe zadanie CKE z 2024 roku: Informator o egzaminie zawodowym - technik przemysłu drzewnego (DRM.10).
Wskaźnik OEE wynosi 64,8%. Dostępność: planowany czas pracy to 10 h, postoje 60 min, więc rzeczywisty czas pracy 9 h, a A = 9 : 10 = 0,9. Wydajność podano w treści: E = 80% = 0,8. Jakość: z 400 wyrobów 40 było wadliwych, więc dobrych jest 360, a Q = 360 : 400 = 0,9.
OEE = A · E · Q = 0,9 · 0,8 · 0,9 = 0,648, czyli 64,8%.
Do zapamiętania: OEE to iloczyn trzech wskaźników - dostępności, wydajności i jakości - i każdy z nich obniża wynik końcowy. Pokazuje, jaka część planowanego czasu pracy maszyny przyniosła dobre wyroby. Analiza poszczególnych składników mówi, gdzie leży problem: w postojach, w zbyt wolnej pracy czy w brakach.
Każda błędna odpowiedź to typowy błąd w jednym ze składników. Wynik 72,9% powstaje, gdy za wydajność przyjmie się 0,9 zamiast 0,8 (0,9 · 0,9 · 0,9) - czyli zignoruje się podane w treści 80%.
Wynik 57,6% wychodzi, gdy jakość policzy się jako 0,8 zamiast 0,9, np. przez pomyłkę w odejmowaniu wyrobów wadliwych albo przez podwójne uwzględnienie wydajności (0,9 · 0,8 · 0,8). Wartość 99,9% w ogóle nie odpowiada danym - przy postojach, obniżonej wydajności i wadliwych wyrobach OEE musi być wyraźnie niższe niż 100%.
Prawidłowo: dostępność 0,9 (9 h z 10 h), wydajność 0,8, jakość 0,9 (360 z 400), a ich iloczyn daje 64,8%. Rozwiązując takie zadania, wypisz najpierw osobno każdy składnik z jednostką i dopiero potem je wymnóż - łatwiej wtedy wychwycić, który z nich wyszedł źle. Pamiętaj, że w ramce wzorów jakość to stosunek wyrobów dobrych do wszystkich.