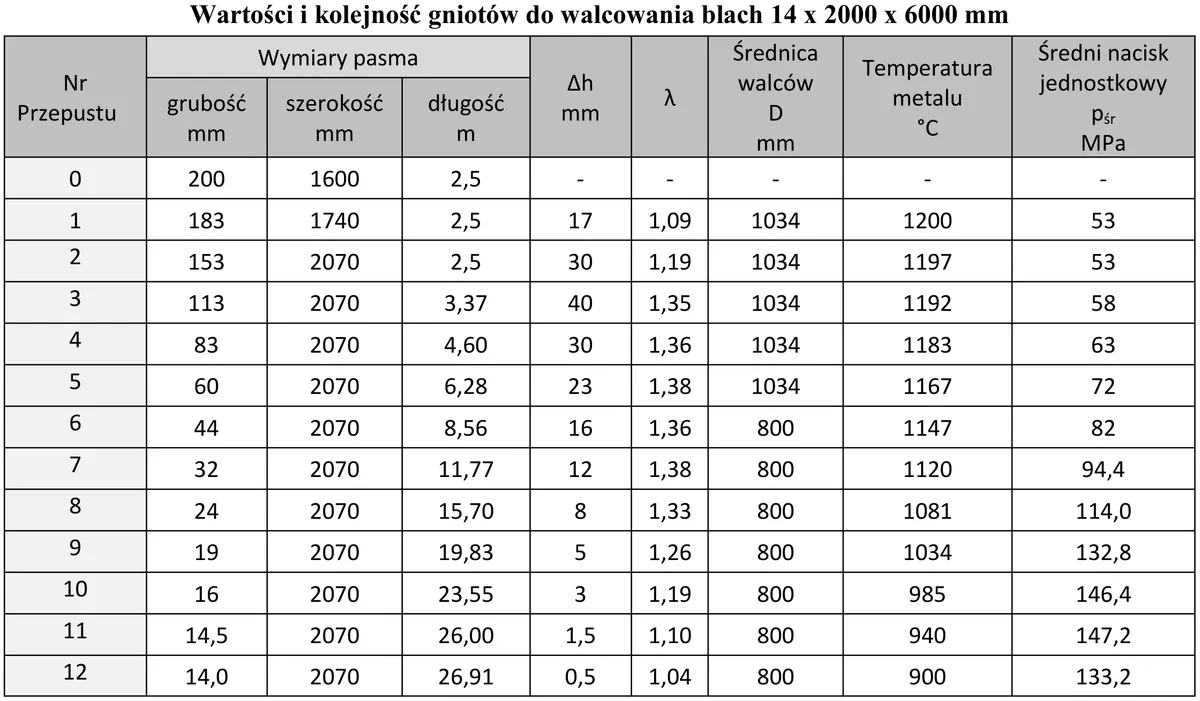
Określ na podstawie tabeli wartość gniotu bezwzględnego, który należy zastosować w dziewiątym przepuście przy walcowaniu blachy o końcowej grubości 14 mm.
A. 0,50 mm
B. 1,04 mm
C. 5,00 mm
D. 1,26 mm
Pytanie z egzaminu CKE, czerwiec 2019 (arkusz M.38-X-19.06).
W dziewiątym przepuście trzeba przyjąć gniot bezwzględny 5,00 mm, ponieważ gniot bezwzględny w walcowaniu oznacza różnicę grubości pasma przed wejściem do klatki walcowniczej i po wyjściu z niej. Liczy się go ze wzoru $\Delta h=h_{przed}-h_{po}$. Jeżeli z tabeli dla dziewiątego przepustu wynika zejście z grubości 19 mm do grubości końcowej 14 mm, to rachunek jest prosty: 19 mm - 14 mm = 5 mm. I właśnie dlatego poprawna wartość to 5,00 mm. W praktyce walcowniczej taka informacja jest bardzo ważna, bo od wielkości gniotu zależy siła nacisku walców, moment walcowania, wydłużenie pasma oraz ryzyko powstania wad, na przykład falistości albo pęknięć brzegowych. Moim zdaniem to jedno z tych zadań, gdzie najważniejsze jest nie pomylić kolumn w tabeli: grubość po przepuście to nie to samo co gniot. Dobra praktyka technologiczna polega na tym, żeby każdy przepust analizować osobno i sprawdzać, czy suma gniotów prowadzi do wymaganej grubości końcowej blachy. Tak robi się w dokumentacji technologicznej walcowania, żeby proces był powtarzalny i bezpieczny dla materiału oraz urządzenia.
W tym zadaniu łatwo pomylić gniot bezwzględny z innymi wielkościami używanymi przy walcowaniu. Gniot bezwzględny nie jest współczynnikiem, procentem ani przypadkową wartością odczytaną z tabeli. To konkretna różnica grubości przed i po danym przepuście, wyrażona w milimetrach. Dla dziewiątego przepustu, przy końcowej grubości blachy 14 mm, należy porównać grubość przed tym przepustem z grubością po nim. Z tabeli wynika zejście do 14 mm, a wartość zmniejszenia grubości wynosi 5,00 mm. Dlatego wartości 1,26 mm, 1,04 mm i 0,50 mm nie pasują do definicji gniotu bezwzględnego w tym miejscu procesu. Mogą one wyglądać wiarygodnie, bo są podane z dokładnością do setnych części milimetra, ale taka dokładność sama w sobie nic nie znaczy, jeżeli źle odczytano znaczenie danych. Typowy błąd polega na tym, że ktoś bierze z tabeli wartość względnego odkształcenia, współczynnik wydłużenia albo różnicę z innego przepustu i traktuje ją jak gniot bezwzględny. W walcowni byłoby to dość groźne, bo za mały planowany gniot nie doprowadziłby do wymaganej grubości, a źle dobrany rozkład redukcji mógłby przeciążyć walce albo pogorszyć płaskość blachy. Z mojego doświadczenia przy takich zadaniach najlepiej najpierw zapisać sobie prostą zasadę: gniot = grubość przed przepustem minus grubość po przepuście. Dopiero potem patrzeć w tabelę, a nie odwrotnie, bo wtedy człowiek mniej kombinuje i mniej się myli.