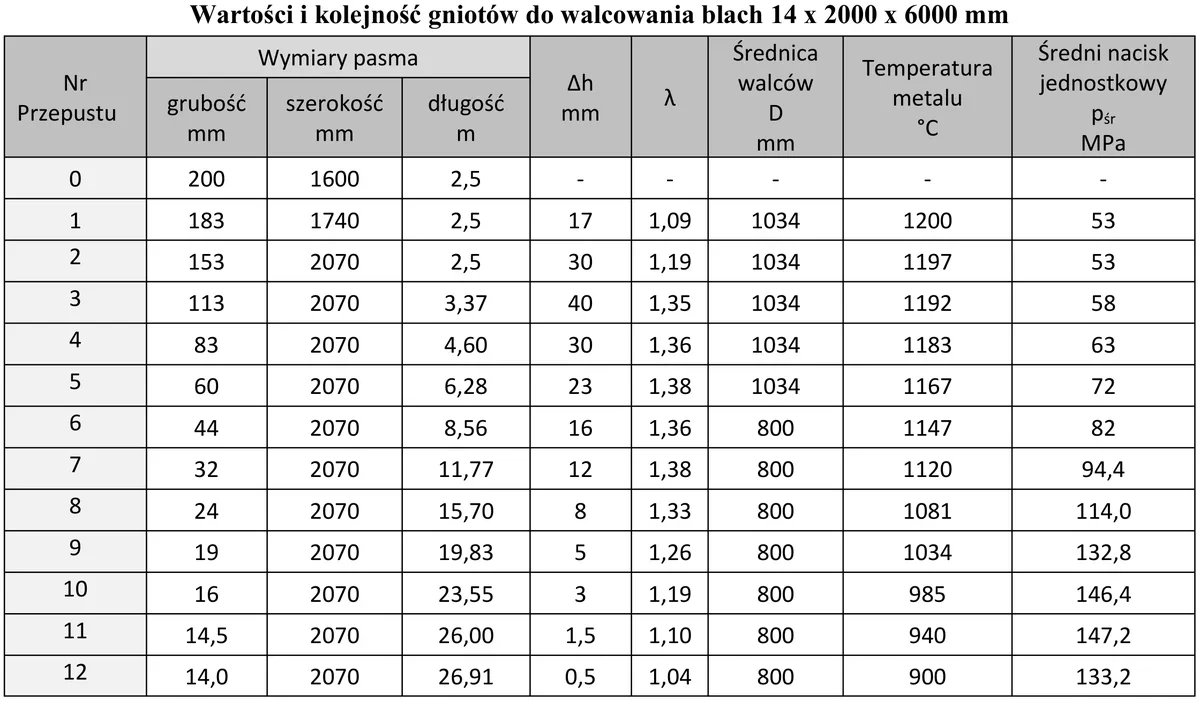
Określ na podstawie tabeli wartość gniotu bezwzględnego, który należy zastosować w dziewiątym przepuście przy walcowaniu blachy o końcowej grubości 14 mm.
A. 1,04 mm
B. 1,26 mm
C. 5,00 mm
D. 0,50 mm
Pytanie z egzaminu CKE, czerwiec 2019 (arkusz M.38-X-19.06).
W tym zadaniu kluczowe jest odczytanie właściwego wiersza z tabeli dla blachy, której grubość końcowa wynosi 14 mm, oraz wskazanie wartości przypisanej do dziewiątego przepustu. Gniot bezwzględny oznacza rzeczywiste zmniejszenie grubości materiału w danym przepuście, czyli różnicę między grubością przed wejściem w klatkę walcowniczą a grubością po wyjściu z niej. Dla dziewiątego przepustu z tabeli wynika wartość 5,00 mm, dlatego właśnie ta odpowiedź jest poprawna. W praktyce walcowniczej taki odczyt jest bardzo ważny, bo od dobrania gniotu zależy obciążenie walców, stabilność pasma, jakość powierzchni i ryzyko pęknięć. Moim zdaniem to jedno z tych zadań, gdzie nie trzeba kombinować ze wzorami, tylko spokojnie znaleźć odpowiednią kolumnę i wiersz. Dobra praktyka w zakładzie jest taka, żeby zawsze sprawdzać, czy patrzymy na gniot bezwzględny, a nie względny, bo te wartości mogą wyglądać podobnie, ale znaczą co innego.
Przy tym pytaniu łatwo pomylić kilka pojęć, zwłaszcza jeśli ktoś patrzy na tabelę zbyt szybko albo nie rozróżnia gniotu bezwzględnego od innych parametrów walcowania. Wartości takie jak 0,50 mm, 1,04 mm czy 1,26 mm są zbyt małe jak na wskazany w tabeli dziewiąty przepust dla blachy o grubości końcowej 14 mm. Mogą one wynikać z odczytania niewłaściwego przepustu, pomylenia kolumny albo potraktowania wartości procentowej lub współczynnika jako zmniejszenia grubości w milimetrach. To dość typowy błąd, bo w dokumentacji technologicznej obok siebie występują różne wielkości: grubości międzyprzepustowe, gnioty bezwzględne, gnioty względne, czasem też wydłużenie pasma. Gniot bezwzględny nie jest procentem i nie jest średnią z całego procesu. To konkretna różnica grubości w jednym przejściu przez walce. Jeżeli tabela podaje dla dziewiątego przepustu 5,00 mm, to właśnie tę wartość trzeba przyjąć. Z mojego doświadczenia najbezpieczniej jest najpierw znaleźć grubość końcową 14 mm, potem dopiero szukać numeru przepustu, bo odwrotna kolejność często prowadzi do przesunięcia o jeden wiersz. W walcowni taka pomyłka nie byłaby drobiazgiem, bo zbyt mały albo zbyt duży gniot zmienia siły walcowania, temperaturę pasma i jakość gotowej blachy.