Po obcięciu nadlewu wykonano fotografię przekroju wlewka. Którą wadę wlewka wskazano na fotografii strzałką?
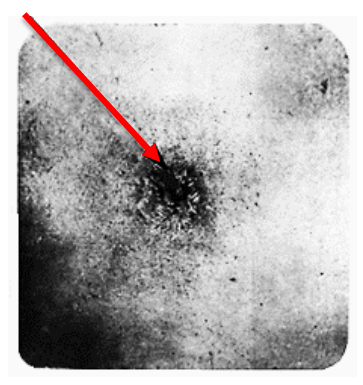
Jama usadowa jest typową wadą wlewków, powstającą podczas krzepnięcia metalu. Pojawia się najczęściej w centralnej części wlewka, gdzie metal stygnie najwolniej. Jest to spowodowane nierównomiernym skurczem materiału. W praktyce przemysłowej, jama usadowa może prowadzić do powstania nieciągłości w strukturze, co osłabia wytrzymałość materiału. Dobre praktyki w odlewaniu, takie jak kontrola szybkości schładzania oraz zastosowanie odpowiednich dodatków, mogą minimalizować jej występowanie. Standardowe podejścia, jak stosowanie podgrzewania formy czy użycie materiałów izolacyjnych, są kluczowe w redukcji tego typu wad. Moim zdaniem, zrozumienie zjawiska jamy usadowej i metod jej eliminacji to fundament dobrej praktyki inżynierskiej, szczególnie w przemyśle stalowym. Warto także dodać, że analiza zdjęć przekrojów wlewków jest ważnym elementem kontroli jakości w nowoczesnych procesach produkcyjnych. Dzięki temu można szybciej reagować na ewentualne nieprawidłowości w procesie odlewania.
W przypadku pęcherzy podskórnych, mamy do czynienia z gazami uwięzionymi pod powierzchnią wlewka. Gazy te mogą powstawać wskutek nieodpowiedniego przygotowania formy lub zanieczyszczeń w metalu. Taka wada objawia się występowaniem niewielkich, zamkniętych przestrzeni w pobliżu powierzchni. Istnieją metody, jak odpowiednie odpowietrzanie formy i redukcja wilgotności, które pomagają w eliminacji tego typu wady. Niezgrzany pęcherz wewnętrzny, z kolei, to wada powstająca na skutek niedostatecznego zespolenia warstw metalu podczas krzepnięcia. Może być wynikiem niewłaściwego rozplanowania wlewków lub zbyt niskiej temperatury odlewu. Kluczowym elementem jest tutaj kontrola parametrów procesu oraz prawidłowa konstrukcja formy. Zażużlenie to wada związana z obecnością wtrąceń niemetalicznych, które mogą pochodzić z zanieczyszczeń surowca lub niewłaściwego procesu odlewania. Takie wtrącenia mogą osłabiać materiał i pogarszać jego właściwości mechaniczne. Dlatego tak ważne jest stosowanie czystych surowców i właściwej techniki odlewania, aby minimalizować ryzyko zażużlenia. Z mojego doświadczenia wynika, że kluczowa jest tutaj dokładna analiza procesu i identyfikacja możliwych źródeł problemów, co pozwala na wdrożenie odpowiednich działań zaradczych.