Przy opracowaniu przebiegu produkcji w szwalni, na podstawie planu ustawienia stanowisk roboczych, należy utworzyć 15 operacji technologicznych
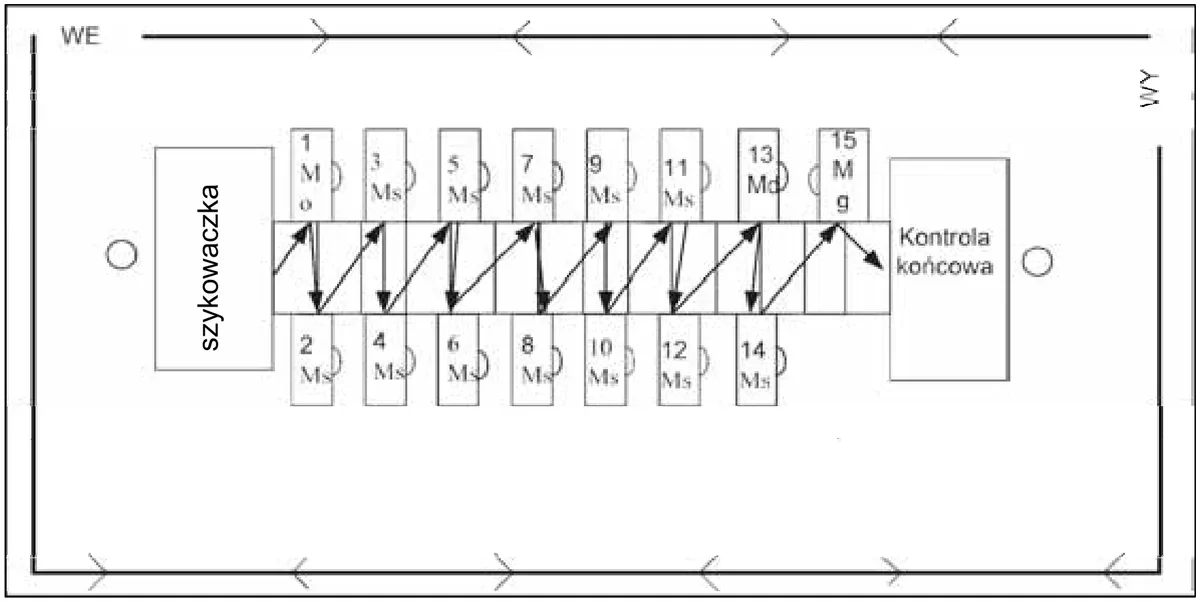
A. w tym 2 operacje równoległe oraz nie uwzględniać podziału na grupy obróbkowe.
B. bez operacji równoległych oraz nie uwzględniać podziału na grupy obróbkowe.
C. w tym 2 operacje równoległe oraz uwzględnić podział na grupy obróbkowe.
D. bez operacji równoległych oraz uwzględnić podział na grupy obróbkowe.
Pytanie z egzaminu CKE, wrzesień 2014 (arkusz A.49-X-14.08).
Odpowiedź wskazująca na brak operacji równoległych oraz niewykorzystanie podziału na grupy obróbkowe jest prawidłowa, ponieważ podczas planowania przebiegu produkcji w szwalni kluczowe jest zapewnienie płynności procesów technologicznych. Operacje powinny być ułożone sekwencyjnie, co pozwala na efektywne wykorzystanie stanowisk roboczych oraz minimalizację ryzyka wytwarzania błędów czy wąskich gardeł w produkcji. Przykładem zastosowania takiego podejścia jest linia produkcyjna, gdzie każda operacja jest realizowana w ścisłej kolejności, co umożliwia dokładne monitorowanie postępów oraz jakości etapu produkcji. Zgodnie z dobrymi praktykami, każda operacja powinna być zdefiniowana w sposób jednostkowy i nie podzielona na grupy, co sprzyja lepszemu zarządzaniu czasem oraz zasobami. Kluczowe jest także utrzymanie porządku w procesie produkcyjnym, co jest osiągane przez eliminację zbędnych podziałów, które mogą wprowadzać chaos i komplikacje w zarządzaniu operacjami. W kontekście standardów branżowych, takie podejście odpowiada zasadom Lean Manufacturing, które promują maksymalizację efektywności poprzez redukcję marnotrawstwa i optymalizację przepływu pracy.
Wybór odpowiedzi, która zakłada istnienie operacji równoległych oraz podział na grupy obróbkowe, wskazuje na niepoprawne zrozumienie zasad organizacji procesu produkcyjnego w szwalni. Wprowadzenie operacji równoległych może prowadzić do zawirowań w harmonogramie produkcji, a także do zwiększenia ryzyka wystąpienia błędów jakościowych, gdyż różne grupy mogą nie być w pełni skoordynowane. Praktyka pokazuje, że równoległe operacje w szwalni mogą generować nieefektywności, szczególnie gdy dotyczą podobnych procesów, które w obliczu ograniczonych zasobów mogą konkurować o te same materiały lub czas. Ponadto, podział na grupy obróbkowe, choć może wydawać się korzystny w niektórych przypadkach, w tym kontekście nie jest zalecany, gdyż prowadzi do utrudnienia w zarządzaniu produkcją. Grupy obróbkowe mogą wprowadzać dodatkową złożoność, co w przypadku małych lub średnich szwalni, gdzie zasoby są ograniczone, może skutkować opóźnieniami oraz zwiększonymi kosztami operacyjnymi. Kluczowym aspektem w produkcji jest także zrozumienie, że efektywność należy osiągać poprzez uproszczenie procesów, co pozwala na lepsze monitorowanie i kontrolowanie jakości. Z tego powodu odpowiedzi sugerujące dodatkowe operacje równoległe czy podział na grupy obróbkowe są sprzeczne z podstawowymi zasadami efektywnej organizacji pracy.