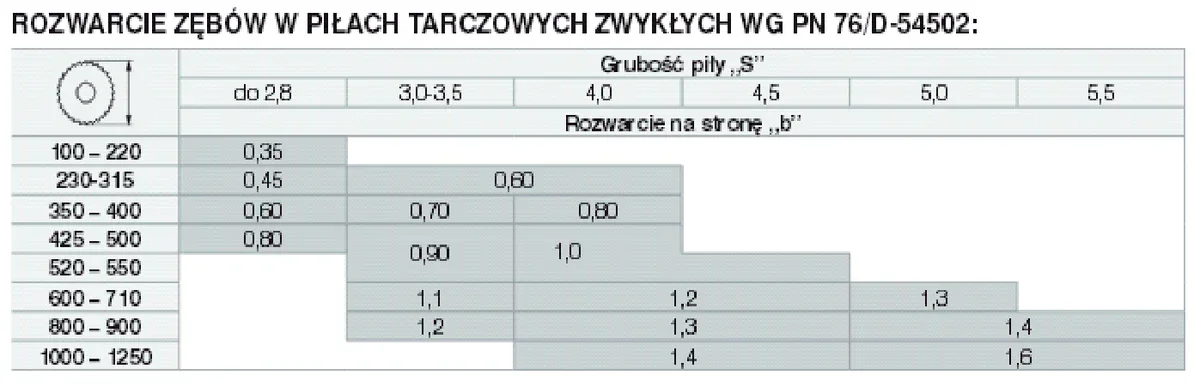
Korzystając z tabeli, określ dwustronną wielkość rozwarcia piły tarczowej zwykłej o średnicy 710 mm i grubości 5,0 mm.
A. 1,4 mm
B. 1,3 mm
C. 2,6 mm
D. 2,8 mm
Pytanie z egzaminu CKE, czerwiec 2014 (arkusz A.50-X-14.05).
Dla piły tarczowej zwykłej o średnicy 710 mm i grubości tarczy 5,0 mm z tabeli należy odczytać dwustronną wielkość rozwarcia równą 2,6 mm. Chodzi tu o łączną wartość rozchylenia zębów na obie strony tarczy, a nie tylko na jedną stronę. W praktyce oznacza to, że zęby są ustawione tak, aby rzaz był szerszy od korpusu piły i tarcza nie klinowała się w materiale. To bardzo ważne przy piłowaniu drewna litego, zwłaszcza wilgotniejszego albo z naprężeniami, bo wtedy materiał potrafi ściskać piłę. Moim zdaniem to jest jeden z tych parametrów, które wyglądają na drobiazg, ale w warsztacie od razu widać różnicę: zbyt małe rozwarcie daje grzanie tarczy, przypalanie drewna i większy opór posuwu, a zbyt duże pogarsza dokładność cięcia i zostawia szerszy rzaz. Dobra praktyka branżowa polega na dobraniu rozwarcia zgodnie z tabelą producenta albo normową tabelą technologiczną, z uwzględnieniem średnicy piły i grubości jej korpusu. Tutaj przecięcie wiersza dla średnicy 710 mm oraz kolumny dla grubości 5,0 mm daje właśnie 2,6 mm.
Przy tym zadaniu najłatwiej pomylić rozwarcie jednostronne z dwustronnym. W tabelach dotyczących pił tarczowych często podaje się wartość całkowitą, czyli sumę odchylenia zębów w lewo i w prawo. Jeżeli ktoś odczyta lub obliczy tylko połowę tej wartości, otrzyma wynik około 1,3 mm. Taka liczba może mieć sens jako przybliżone rozwarcie na jedną stronę, ale nie odpowiada pytaniu, bo pytanie wyraźnie dotyczy wielkości dwustronnej. To typowy błąd w pracy z dokumentacją technologiczną: parametr jest dobry, tylko źle zinterpretowany. W warsztacie mogłoby to skutkować zbyt wąskim rzazem, większym tarciem tarczy o drewno, przegrzewaniem piły i niestabilnym prowadzeniem materiału. Wartości w okolicy 1,4 mm również wskazują raczej na mylenie połowy rozwarcia albo odczytanie sąsiedniej pozycji z tabeli. Z kolei 2,8 mm wygląda jak wartość zbliżona, ale przypisana do innej średnicy lub innej grubości piły, ewentualnie do warunków pracy wymagających większego rozchylenia zębów. Niby różnica 0,2 mm wydaje się mała, ale przy narzędziach skrawających to już parametr technologiczny, który wpływa na szerokość rzazu, jakość powierzchni po cięciu i trwałość uzębienia. Z mojego doświadczenia najlepiej zawsze sprawdzać dwa dane wejściowe naraz: średnicę tarczy 710 mm oraz grubość 5,0 mm, a dopiero potem odczytywać komórkę tabeli. Nie zgadywać z pamięci, bo piły o podobnych wymiarach potrafią mieć inne zalecane rozwarcie.