DRM.04Pytanie 641
Wytwarzanie wyrobów z drewna …
Kategorie: Złącza i konstrukcje Wykończenie i renowacja
Mebel pokazany na rysunku ma cechy mebla
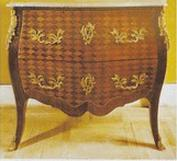
A. współczesnego.
B. antycznego.
C. barokowego.
D. gotyckiego.
Kategorie: Złącza i konstrukcje Wykończenie i renowacja
Kategorie: Obróbka drewna Materiały i surowce Kleje i wykończenia
| Oznaczenie lakieru | Właściwości lakieru |
|---|---|
| 1 | Tworzy powłoki twarde, mało elastyczne; duży połysk, słaba odporność na wodę. |
| 2 | Tworzy powłoki twarde, zawierające niewielką ilość ciał błonotwórczych, duża odporność na czynniki niszczące, szybki czas schnięcia. |
| 3 | Tworzy powłoki ochronne i dekoracyjne surowego drewna. Podkreśla naturalny rysunek drewna, daje wysoki połysk. |
| 4 | Tworzy powłoki elastyczne matowe, odporny na zimną i gorącą wodę; duża odporność na czynniki mechaniczne, łatwość naprawy powierzchni lakierowanych. |
Kategorie: Obróbka drewna Maszyny i narzędzia
Kategorie: Obróbka drewna Złącza i konstrukcje
Kategorie: Obróbka drewna Procesy technologiczne Maszyny i narzędzia
Kategorie: Obróbka drewna Narzędzia i maszyny
Kategorie: Materiały drzewne Wykończenie i renowacja
Kategorie: Obróbka drewna Narzędzia i maszyny
Kategorie: Złącza i konstrukcje Rysunek techniczny
Kategorie: Materiały drzewne Obróbka drewna
Kategorie: Obróbka drewna Maszyny i narzędzia
Kategorie: Złącza i konstrukcje Wykończenie i renowacja
Kategorie: Złącza i konstrukcje Wykończenie i renowacja
Kategorie: Złącza i konstrukcje Rysunek techniczny
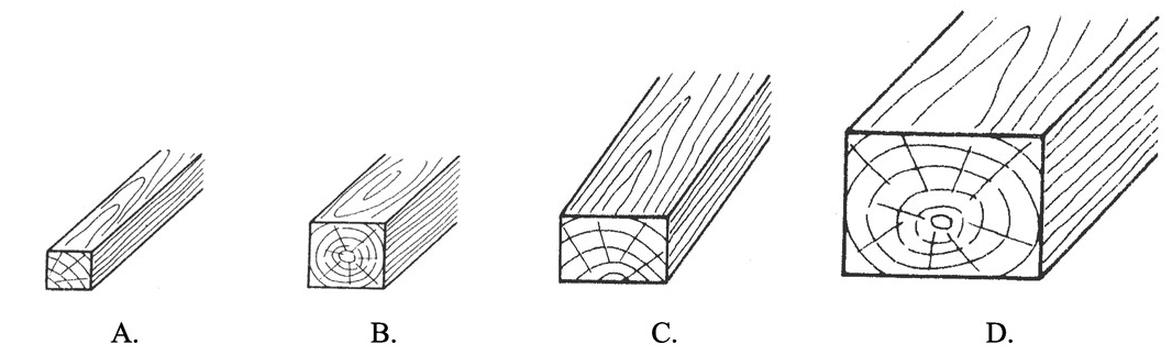
Kategorie: Materiały drzewne Wykończenie i renowacja
Kategorie: Materiały drzewne Złącza i konstrukcje
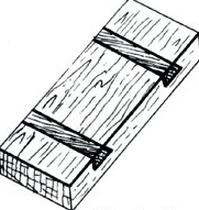
Kategorie: Obróbka drewna Wykończenie i renowacja
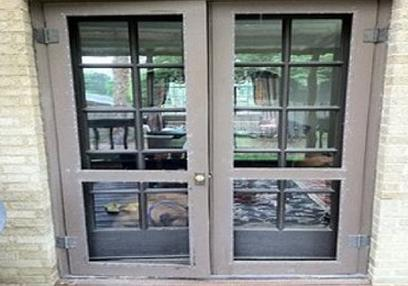
Kategorie: Obróbka drewna Narzędzia i maszyny
Kategorie: Obróbka drewna Procesy technologiczne Maszyny i narzędzia
Kategorie: Obróbka drewna Narzędzia i maszyny Bezpieczeństwo i BHP
| Typ maszyny | DAD 212 |
|---|---|
| Rodzaj silnika elektrycznego | Jednofazowy, komutatorowy |
| Napięcie pracy | 230V 50H |
| Moc znamionowa | 1000 W |
| Prędkość obrotowa | 4000 obr/min |
| Masa | 3,6 kg |
| Średnica piły tarczowej | 160 mm |
| Średnica otworu piły | 20 mm |
| Maksymalna grubość ciętego materiału | 65 mm |
| Emisja hałasu | 105 dB |
Kategorie: Obróbka drewna Złącza i konstrukcje Wykończenie i renowacja
| Naprawianie uszkodzeń i wad | Usuwanie przebić klejowych | Szlifowanie | Usuwanie plam |
| Usuwanie przebić klejowych | Usuwanie plam | Usuwanie plam | Usuwanie przebić klejowych |
| Usuwanie plam | Naprawianie uszkodzeń i wad | Usuwanie przebić klejowych | Naprawianie uszkodzeń i wad |
| Szlifowanie | Barwienie | Naprawianie uszkodzeń i wad | Barwienie |
| Barwienie | Szlifowanie | Barwienie | Szlifowanie |
| A. | B. | C. | D. |
Kategorie: Procesy technologiczne Rysunek techniczny i dokumentacja Obliczenia technologiczne
Kategorie: Obróbka drewna Narzędzia i maszyny
Kategorie: Materiały i surowce Obliczenia technologiczne
Kategorie: Obróbka drewna Transport i magazynowanie
Kategorie: Obróbka drewna Wykończenie i renowacja
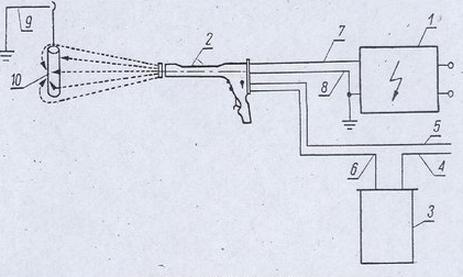
Kategorie: Obróbka drewna Wykończenie i renowacja
Kategorie: Obróbka drewna Maszyny i narzędzia

Kategorie: Obróbka drewna Narzędzia i maszyny
| A. | B. | C. | D. |
|---|---|---|---|
| 1. wycinanie elementów 2. formatowanie 3. oklejnowanie wąskich powierzchni 4. oklejnowanie szerokich powierzchni | 1. oklejnowanie szerokich powierzchni 2. wycinanie elementów 3. oklejnowanie wąskich powierzchni 4. formatowanie | 1. wycinanie elementów 2. oklejnowanie szerokich powierzchni 3. formatowanie 4. oklejnowanie wąskich powierzchni | 1. oklejnowanie wąskich powierzchni 2. wycinanie elementów 3. oklejnowanie szerokich powierzchni 4. formatowanie |
Kategorie: Materiały drzewne Obróbka drewna
Kategorie: Obróbka drewna Materiały i surowce Maszyny i narzędzia
| Rodzaj materiału | Prędkość skrawania |
|---|---|
| Drewno miękkie | 60-90 m/s |
| Drewno twarde | 50-70 m/s |
| Sklejka | 60-80 m/s |
| Płyty pilśniowe | 70-90 m/s |
| Płyty wiórowe | 60-80 m/s |
| Płyty paździerzowe | 80-90 m/s |
Kategorie: Obróbka drewna Narzędzia i maszyny
Kategorie: Wykończenie i renowacja
Kategorie: Obróbka drewna Materiały i surowce Procesy technologiczne
| A. | B. | C. | D. |
|---|---|---|---|
| Dobór materiału | Dobór materiału | Dobór materiału | Dobór materiału |
| Formatowanie elementów | Formatowanie elementów | Formatowanie elementów | Formatowanie elementów |
| Wykonywanie wcięć w stojakach | |||
| Zabezpieczenie wąskich powierzchni | Zabezpieczenie wąskich powierzchni | Zabezpieczenie wąskich powierzchni | |
| Szlifowanie | Szlifowanie | Szlifowanie | Szlifowanie |
| Wiercenie gniazd do kołków | Wiercenie gniazd do kołków | Wiercenie gniazd do kołków | |
| Wykonywanie wrębów do ścian tylnych | Wykonywanie wrębów do ścian tylnych |
Kategorie: Materiały i surowce Procesy technologiczne
Kategorie: Złącza i konstrukcje Rysunek techniczny
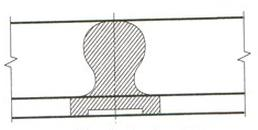
Kategorie: Materiały drzewne Złącza i konstrukcje
Kategorie: Kleje i wykończenia Obliczenia technologiczne
I = (a x i) : (a + b)
// gdzie:
I - ilość substancji tworzących powłokę w gotowym do użycia lakierze (wyrażona w %),
i - ilość substancji tworzących powłokę w lakierze w wersji handlowej (wyrażona w %),
a - masa lakieru przed dodaniem rozcieńczalnika w gramach,
b - masa dodanego rozcieńczalnika.
Kategorie: Obróbka drewna Materiały i surowce Maszyny i narzędzia
| Wytyczne doboru wielkości ziaren do szlifowania powierzchni elementów meblowych przed procesem barwienia, lakierowania oraz po lakierowaniu | ||||
|---|---|---|---|---|
| Drewno | Szlifierka jednowałcowa | Szlifierka dwuwałcowa | Szlifierka taśmowa | Szlifowanie ręczne, krawędzi |
| Dąb | 60-80 | A 80-100-120 B 80-100-120 | 120 | 120-150-180 |
| Buk | 60-80 | A 80-100-120 B 100-120-150 | 150 | 150-180-240 |
| Olcha | 60-80 | A 100-120-150 B 120-150-180 | 180 | 120-150-180 |
| Brzoza | 60-80 | A 100-120-150 B 100-120-150 | 150 | 120-150-180 |
Kategorie: Obróbka drewna Złącza i konstrukcje