DRM.04Pytanie 321
Wytwarzanie wyrobów z drewna …
Kategorie: Obróbka drewna Narzędzia i maszyny
Przedstawione urządzenie należy stosować do
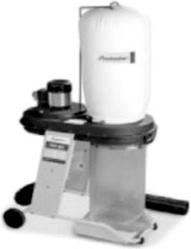
A. mielenia zrębków.
B. sortowania odpadów drzewnych.
C. brykietowania trocin.
D. odprowadzania wiórów.
Kategorie: Obróbka drewna Narzędzia i maszyny
Kategorie: Materiały drzewne
Kategorie: Materiały drzewne Wykończenie i renowacja
Kategorie: Materiały drzewne Obróbka drewna
Kategorie: Obróbka drewna Narzędzia i maszyny
Kategorie: Obróbka drewna Narzędzia i maszyny
Kategorie: Materiały drzewne Rysunek techniczny
Kategorie: Obróbka drewna Procesy technologiczne Maszyny i narzędzia
| Fragment zakładowej instrukcji technologicznej obróbki drewna i tworzyw drzewnych |
„W zależności od rodzaju obróbki i stosowanych obrabiarek należy stosować zalecane prędkości tj. piłowanie drewna miękkiego (np. sosna świerk) – 60÷90 m/s; piłowanie drewna twardego (np. dąb, buk) – 50÷70 m/s; struganie drewna na strugarce wyrówniarce – 25÷40 m/s; wiercenie drewna na wiertarce poziomej – 10÷20 m/s. Uwaga! Skrajne wartości przedziałów prędkości skrawania gwarantują odpowiednio obróbkę dobrej i bardzo dobrej jakości. |
Kategorie: Obróbka drewna Transport i magazynowanie
Kategorie: Materiały drzewne Obróbka drewna Wykończenie i renowacja
Kategorie: Obróbka drewna Procesy technologiczne Kleje i wykończenia

Kategorie: Procesy technologiczne Suszenie i magazynowanie
Kategorie: Obróbka drewna Procesy technologiczne Suszenie i magazynowanie
Kategorie: Obróbka drewna Narzędzia i maszyny Złącza i konstrukcje

Kategorie: Obróbka drewna Wykończenie i renowacja
Kategorie: Materiały drzewne Obróbka drewna
| Nazwa cechy lub właściwości | Oznaczenie [jednostki] | Wartość | ||
|---|---|---|---|---|
| jatoba | wiśnia | dąb | ||
| Gęstość drewna świeżego | ρw [kg/m³] | 1100 | 900 | 1000 |
| Gęstość drewna w stanie powietrzno-suchym (W=12%) | ρ12 [kg/m³] | 950 | 630 | 690 |
| Gęstość drewna w stanie absolutnie suchym (W=0%) | ρo [kg/m³] | 900 | 580 | 650 |
| Wilgotność punktu nasycenia włókien | Wpnw [%] | 23 | 27 | 26 |
| Porowatość | C [%] | 50 | 63 | 57 |
| Skurcz w kierunku wzdłużnym | Klw [%] | 0,4 | 0,4 | 0,4 |
| Skurcz w kierunku promieniowym | Krw [%] | 3,9 | 5,0 | 4,0 |
| Skurcz w kierunku stycznym | Ksw [%] | 7,7 | 8,7 | 7,8 |
| Skurcz objętościowy | Kvw [%] | 12,7 | 13,8 | 12,6 |
| Wytrzymałość na rozciąganie wzdłuż włókien | Rr‖ [MPa] | 165 | 130 | 90 |
| Wytrzymałość na ściskanie wzdłuż włókien | Rc‖ [MPa] | 100 | 55 | 52 |
| Wytrzymałość na zginanie statyczne | Rgs [MPa] | 130 | 90 | 88 |
| Wytrzymałość na zginanie dynamiczne | Rgd [MPa] | 116 | 115 | 115 |
| Udarność | U [kJ/m²] | 160 | 100 | 76 |
| Moduł sprężystości wzdłuż włókien | E‖ [GPa] | 21,0 | 11,0 | 11,7 |
| Wytrzymałość na ścinanie wzdłuż włókien | Rs‖ [MPa] | 17,8 | 16,7 | 11,0 |
Kategorie: Obróbka drewna Wykończenie i renowacja
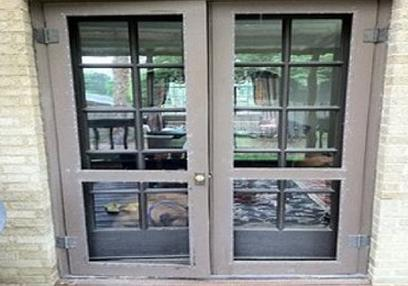
Kategorie: Obróbka drewna Narzędzia i maszyny Bezpieczeństwo i BHP
Kategorie: Obróbka drewna Rysunek techniczny
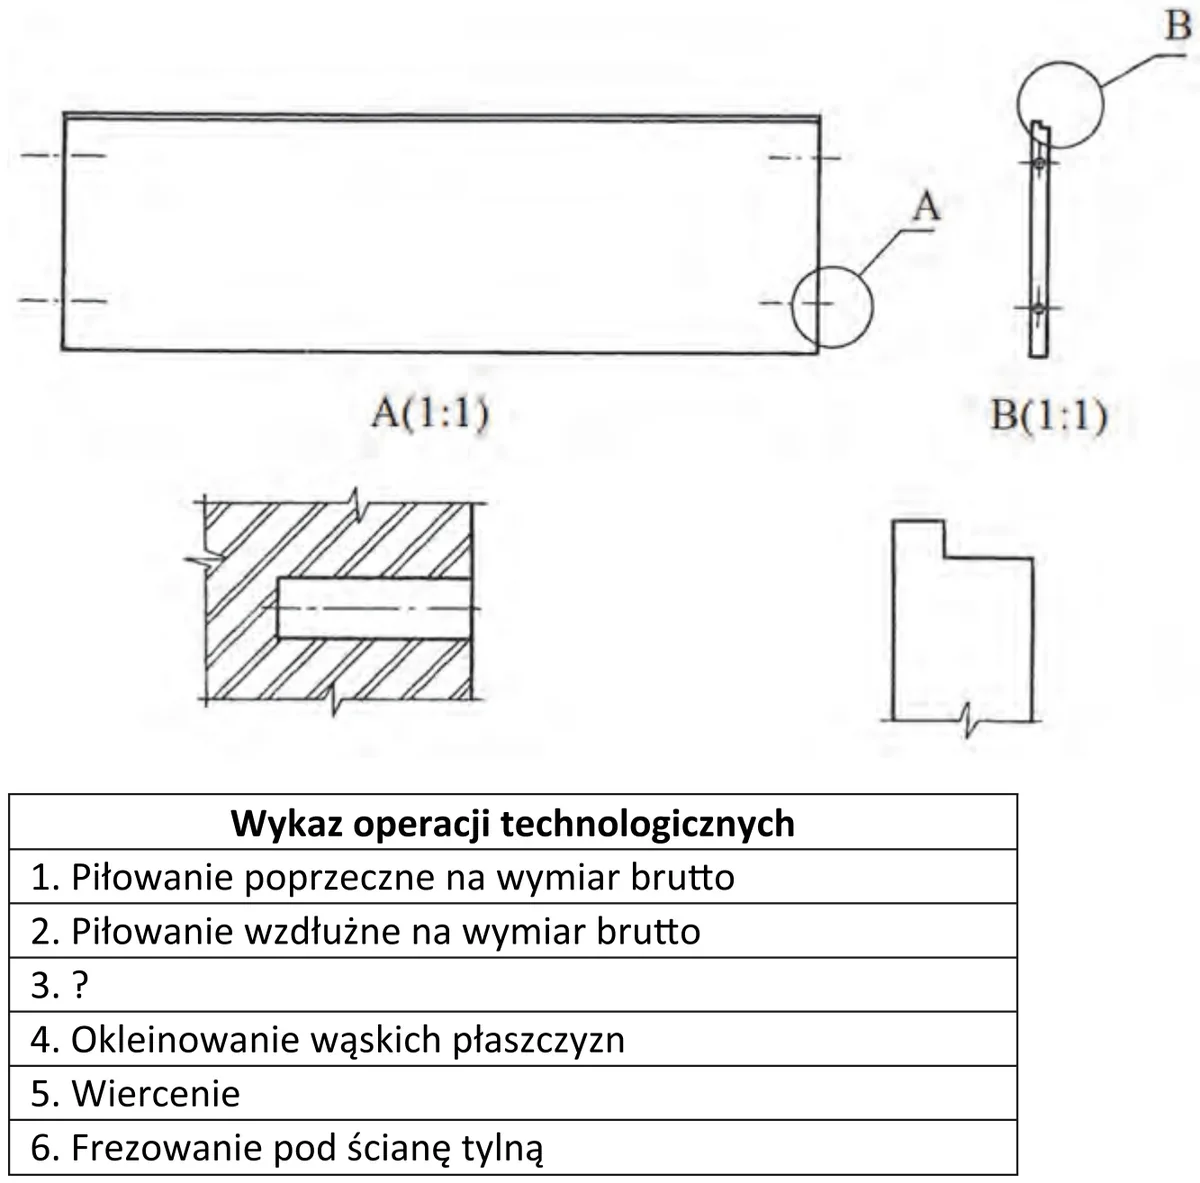
Kategorie: Materiały i surowce Obliczenia technologiczne
Kategorie: Obróbka drewna Złącza i konstrukcje
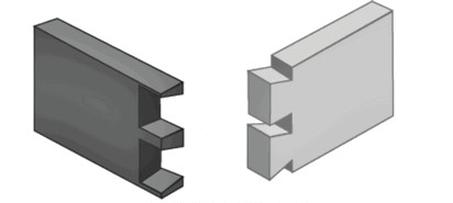
Kategorie: Obróbka drewna Maszyny i narzędzia
Kategorie: Obróbka drewna Narzędzia i maszyny Złącza i konstrukcje
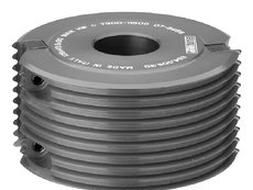
Kategorie: Materiały i surowce Procesy technologiczne Kleje i wykończenia
Kategorie: Rysunek techniczny
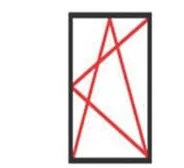
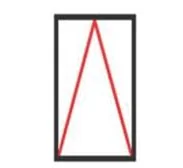
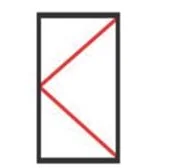
Kategorie: Obróbka drewna Narzędzia i maszyny Złącza i konstrukcje
| A. | B. | C. | D. |
|---|---|---|---|
| 1. piłowanie 2. struganie 3. nawiłżanie 4. wiercenie 5. szlifowanie | 1. piłowanie 2. struganie 3. prasowanie 4. wiercenie 5. szlifowanie | 1. piłowanie 2. struganie 3. czopowanie 4. wiercenie 5. szlifowanie | 1. piłowanie 2. struganie 3. formatowanie 4. wiercenie 5. szlifowanie |
Kategorie: Obróbka drewna Maszyny i narzędzia Obliczenia technologiczne
| Średnica zewnętrzna piły [mm] | Średnica otworu [mm] | Średnica tarcz dociskowych [mm] |
|---|---|---|
| 100 | 20 | 50 |
| 125 | 20 | 50 |
| 200 | 30 | 80 |
| 250 | 60 | 90÷110 |
| 300 | 80 | 120÷140 |
Kategorie: Materiały drzewne Obróbka drewna
Kategorie: Obróbka drewna Wykończenie i renowacja
Kategorie: Materiały drzewne Wykończenie i renowacja
Kategorie: Kleje i wykończenia Obliczenia technologiczne
| Receptura kleju: – 50 cz. wagowych żywicy, – 20 cz. wagowych wody, – 20 cz. wagowych wypełniacza, – 10 cz. wagowych utwardzacza. |
Kategorie: Materiały i surowce Kleje i wykończenia
| Oznaczenie lakieru | Właściwości lakieru |
|---|---|
| Lakier 1 | Tworzy powłoki twarde, mało elastyczne; duży połysk, słaba odporność na wodę. |
| Lakier 2 | Tworzy powłoki twarde, zawierające niewielką ilość ciał błonotwórczych, mała odporność na czynniki niszczące, szybki czas schnięcia. |
| Lakier 3 | Tworzy powłoki elastyczne matowe, odporny na zimną i gorącą wodę; duża odporność na czynniki mechaniczne, łatwość naprawy powierzchni. |
| Lakier 4 | Tworzy powłoki ochronne i dekoracyjne surowego drewna. Podkreśla naturalny rysunek drewna, daje wysoki połysk. |
Kategorie: Materiały i surowce Obliczenia technologiczne
| Grubość tarćicy [mm] | Długość elementu [mm] | Klasa jakości | ||
|---|---|---|---|---|
| I | II | III | ||
| Wskaźnik wydajności [%] | ||||
| 16 ÷ 22 | do 600 | 34 | 29 | 22 |
| 601÷1200 | 32 | 28 | 21 | |
| 1201÷2200 | 30 | 26 | 18 | |
| 25 ÷ 32 | do 600 | 36 | 32 | 23 |
| 601÷1200 | 34 | 30 | 21 | |
| 1201÷2200 | 32 | 28 | 20 | |
Kategorie: Obróbka drewna Procesy technologiczne
Kategorie: Narzędzia i maszyny Rysunek techniczny
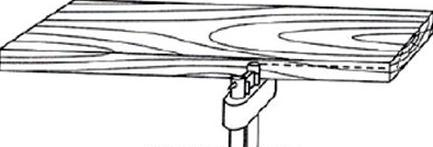
Kategorie: Rysunek techniczny
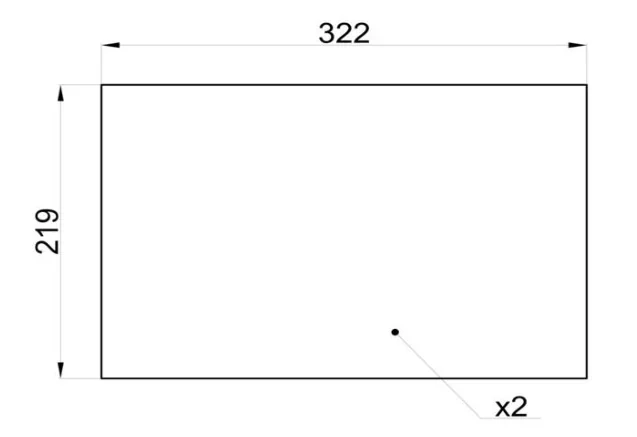
Kategorie: Złącza i konstrukcje Wykończenie i renowacja
Kategorie: Materiały i surowce Suszenie i magazynowanie
Kategorie: Narzędzia i maszyny Transport i magazynowanie

Kategorie: Wykończenie i renowacja