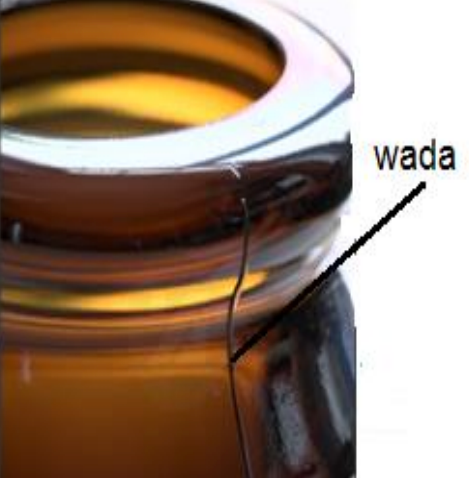
Co może być przyczyną wady widocznej na szyjce butelki, której fragment przedstawiono na rysunku?
A. Zanieczyszczenia mechaniczne formy.
B. Zaoliwiona powierzchnia formy.
C. Źle dociśnięta forma na złączach.
D. Zbyt zimna forma.
Źle dociśnięta forma na złączach to naprawdę częsty problem w hutnictwie szkła. Szczególnie przy produkcji butelek takie niedociśnięcie formy prowadzi do powstawania wyraźnych wad na powierzchni szkła – tutaj mamy klasyczny przykład linii czy wręcz pęknięcia w miejscu łączenia form. Moim zdaniem, to jest jedna z tych rzeczy, które od razu rzucają się w oczy, jak się trochę popracuje przy liniach produkcyjnych. Dobre praktyki branżowe, na przykład wytyczne BA Glass czy standardy jakościowe dużych hut szkła, zwracają szczególną uwagę na precyzyjne domykanie form – każdy, kto miał okazję pracować na liniach IS, wie, jak ważne jest sprawdzanie szczelności i kalibracji zamknięć. W praktyce, jeżeli forma jest źle dociśnięta, na styku powstaje szczelina, przez którą szkło podczas wydmuchu wypływa, co daje widoczną „bliznę” na gotowym wyrobie. Z mojego doświadczenia wynika, że regularna kontrola stanu form oraz mechanizmów zaciskowych może mocno zminimalizować takie wady. Dodatkowo, operatorzy często mają specjalne listy kontrolne i muszą raportować nawet niewielkie nieprawidłowości w domknięciu formy. Przestrzeganie tych procedur przekłada się na ostateczną jakość butelek i zmniejsza ilość odpadów produkcyjnych. Warto pamiętać, że nawet najdrobniejsze rozszczelnienie formy może skutkować odrzutem całych partii, bo wada wychodzi na pierwszy rzut oka – szczególnie w przypadku naczyń mających kontakt z żywnością.
Wielu początkujących techników hutnictwa szkła może pomyśleć, że przyczyny wad na szyjce butelki związane są z ogólną czystością czy temperaturą formy albo obecnością smarów. Jednak zaoliwiona powierzchnia formy najczęściej prowadzi do powstawania miejscowych zmatowień lub tłustych zacieków – nie generuje typowych pęknięć na styku form, bo smar raczej poprawia rozdzielczość szkła od formy, a nie powoduje jej rozszczelnienia. Z kolei zbyt zimna forma skutkuje pojawianiem się rys lub szoków termicznych, które mogą wyglądać jak mikropęknięcia czy „skorupki” na powierzchni szkła, ale te defekty mają zupełnie inny przebieg i umiejscowienie – pojawiają się chaotycznie, a nie wzdłuż linii złączenia formy. Zanieczyszczenia mechaniczne formy – np. drobiny metalu czy pyłu – mogą rzeczywiście uszkadzać powierzchnię butelki, ale objawia się to w formie punktowych wad, odprysków albo nieciągłości materiału, a nie liniowej wady wzdłuż całego łączenia. Typowym błędem myślowym jest utożsamianie wszelkich defektów powierzchniowych z brakiem czystości lub problemami termicznymi, podczas gdy w praktyce branżowej linie na styku zawsze sugerują, że źródłem jest mechaniczne rozszczelnienie formy. Takie przypadki jasno opisują standardy kontroli jakości w przemyśle szklarskim, które uczulają, aby każdą wadę analizować nie tylko pod kątem wyglądu, ale też miejsca wystąpienia i historii produkcyjnej danego wyrobu. Odpowiednie rozpoznanie przyczyny pozwala unikać niepotrzebnych napraw czy modyfikacji procesu tam, gdzie tak naprawdę winny jest po prostu niedomknięty zamek formy.