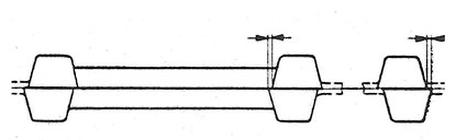
Kategorie: Procesy metalurgiczne Maszyny i urządzenia
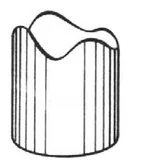
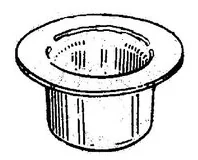
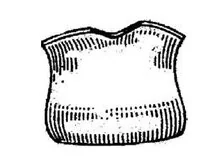
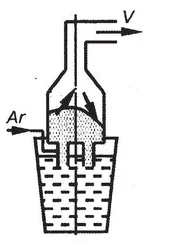
Który element wielkiego pieca został przedstawiony na rysunku?
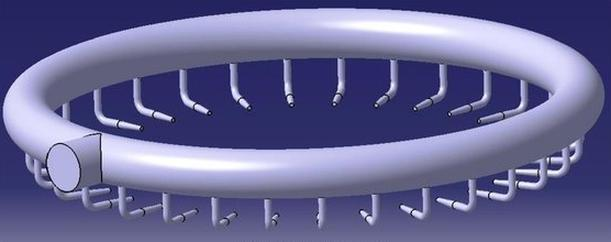
Kategorie: Procesy metalurgiczne Maszyny i urządzenia

Kategorie: Obróbka plastyczna Maszyny i urządzenia Pomiary i kontrola jakości
| Współczynnik ciągnienia | Stosunek s/D x 100% | ||||
|---|---|---|---|---|---|
| 2,0÷1,5 | 1,5÷1,0 | 1,0÷0,6 | 0,6÷0,3 | 0,3÷0,15 | |
| m₁ | 0,50 | 0,53 | 0,55 | 0,58 | 0,60 |
| m₂ | 0,75 | 0,76 | 0,78 | 0,79 | 0,80 |
| m₃ | 0,78 | 0,79 | 0,80 | 0,81 | 0,82 |
Kategorie: Obróbka plastyczna Pomiary i kontrola jakości

Kategorie: Obróbka plastyczna Materiały i surowce
| Temperatura wyciskania na gorąco | |
|---|---|
| Materiał | Temperatura wyciskania °C |
| Duraluminium | 380÷480 |
| Miedź | 600÷900 |
| Mosiądz | 650÷880 |
| Nowe srebro | 900÷950 |
Kategorie: Obróbka plastyczna Maszyny i urządzenia
| Tabela zamienników smarów i olejów do walcarki mechanicznej MRM 1 250 | ||
|---|---|---|
| Producent | Smar | Olej |
| MOBIL | Kup Grease 2 | Mobil Gear 629 |
| BP | Energrease GP 2 | Energol GR 150 |
| SHELL | Livona 2 | Omala Oil 150 |
| CASTROL | Helvium 2 | Alpha SP 150 |
Kategorie: Procesy metalurgiczne
Kategorie: Obróbka cieplna Maszyny i urządzenia
Kategorie: Obróbka plastyczna Materiały i surowce
Kategorie: Obróbka plastyczna Pomiary i kontrola jakości

Kategorie: Procesy metalurgiczne Materiały i surowce
Kategorie: Obróbka plastyczna Maszyny i urządzenia

Kategorie: Maszyny i urządzenia Pomiary i kontrola jakości
| Masa części spadających młota kg | Młoty parowo-powietrzne | Młoty sprężarkowe | ||
|---|---|---|---|---|
| Orientacyjne wymiary kowadeł płaskich | ||||
| szerokość mm | długość mm | szerokość mm | długość mm | |
| 500 | 140÷230 | 250÷350 | 120÷130 | 260÷300 |
| 750 | 150÷250 | 300÷400 | 130÷160 | 340÷360 |
| 1 000 | 150÷280 | 350÷400 | 140÷175 | 380÷420 |
| 1 500 | 200÷300 | 400÷450 | 160÷200 | 450÷500 |
Kategorie: Procesy metalurgiczne Materiały i surowce
| Przykładowa ilość materiałów wsadowych i produktów ubocznych wielkiego pieca przy wytworzeniu 1 Mg surówki (skład surówki: 94,77% Fe, 3% C, 0,03% S, 0,2% P, 1% Mg, 1% Si) | |
|---|---|
| Materiały wsadowe | |
| Ruda | 1 765 kg |
| Topniki | 489 kg |
| Koks | 954 kg |
| Powietrze | 3 850 m³ (1 030 kg) |
| Produkty | |
| Surówka | 1 000 kg |
| Żużel | 577 kg |
| Gaz wielkopiecowy | 4 250 m³ (5 770 kg) |
| Pył wielkopiecowy | 91 kg |
Kategorie: Procesy metalurgiczne Materiały i surowce
| Materiał | Udział % |
|---|---|
| Koncentrat miedzi | 80 |
| Pyły szybowe | 2 |
| Odsiewy brykietów | 8 |
| Lepiszcze | 6 |
| Karbonizator węglowy | 4 |
Kategorie: Procesy metalurgiczne Maszyny i urządzenia
Kategorie: Procesy metalurgiczne Materiały i surowce
Kategorie: Procesy metalurgiczne Obróbka cieplna
Kategorie: Materiały i surowce Pomiary i kontrola jakości
| Materiał | Naciski jednostkowe MPa |
|---|---|
| Aluminium | 600-800 |
| Stopy aluminium do obr. plastycznej | 800-1000 |
| Czysta miedź | 1200-1400 |
| Mosiądz M63 | 1400-1600 |
| Stal węglowa (do 0,1 % C) | 1200-1600 |
| Stal węglowa (do 0. 15% C) | 1600-1800 |
| Stale węglowe (do 0,35% C) oraz niskostopowe | 1800-2200 2000-2800 |
Kategorie: Obróbka cieplna Maszyny i urządzenia Pomiary i kontrola jakości
| Zalecane częstotliwości prądu i czasy nagrzewania stali konstrukcyjnej | |||||
|---|---|---|---|---|---|
| Średnica wsadu mm | Czas nagrzewania w minutach, przy różnych częstotliwościach prądu | ||||
| 50 Hz | 500 Hz | 1000 Hz | 2500 Hz | 8000 Hz | |
| 20 | 0,4 | ||||
| 30 | 0,6 | 0,8 | |||
| 40 | 1,0 | 1,4 | |||
| 50 | 1,4 | 1,6 | 2,0 | ||
| 60 | 2,0 | 2,3 | |||
| 70 | 2,6 | 2,8 | 3,0 | ||
| 80 | 3,2 | 3,6 | 4,0 | ||
| 90 | 4,2 | 4,6 | 5,0 | ||
| 100 | 5,5 | 6,0 | |||
Kategorie: Obróbka plastyczna Pomiary i kontrola jakości


Kategorie: Procesy metalurgiczne Maszyny i urządzenia


Kategorie: Obróbka plastyczna Maszyny i urządzenia
| Lp. | Rodzaj walcarki i układ | Materiał walcowany | Przeznaczenie walcarki | Maksymalna prędkość walcowania m/s | ||
|---|---|---|---|---|---|---|
| Grubość wsadu mm | Grubość wyrobu mm | Długość beczki, mm | ||||
| 1. | Układy ciągłe 3-klatkowe kwarto | stal, aluminium | 2÷4 | nie mniej niż 0,6÷0,7 | do 2150 | 5÷20 |
| 2. | Układy ciągłe 4-klatkowe kwarto | stal, aluminium | 2÷3,7 | 0,3÷2,6 | do 2150 | do 20 |
| 3. | Układy ciągłe 5- i 6-klatkowe kwarto | stal | 2÷23 | 0,15÷0,38 | do 2185 | do 40 |
| 4. | Walcarki 6-walcowe | stal | 2÷6 | > 0,02 | do 1000 | do 7,0 |
| 5. | Walcarki 20-walcowe | stal | 0,15÷3,0 | 0,002÷0,7 | do 2000 | do 10 |
Kategorie: Maszyny i urządzenia


Kategorie: Obróbka plastyczna Maszyny i urządzenia
Kategorie: Maszyny i urządzenia Pomiary i kontrola jakości
| Czynność | Ilość wykonanych operacji | |||
|---|---|---|---|---|
| Płyta | ||||
| tnąca | stemplowa | głowicowa | prowadząca | |
| Przegląd techniczny | 500 | 1 000 | 2 000 | 1 000 |
| Naprawa bieżąca | 750 | 1 250 | 3 000 | 1 500 |
| Naprawa średnia | 1 000 | 1 500 | 4 000 | 2 000 |
| Naprawa główna | 1 250 | 1 750 | 5 000 | 2 500 |
Kategorie: Procesy metalurgiczne Materiały i surowce
Kategorie: Procesy metalurgiczne Obróbka plastyczna Materiały i surowce
Kategorie: Procesy metalurgiczne Materiały i surowce
Kategorie: Procesy metalurgiczne
Kategorie: Obróbka plastyczna Maszyny i urządzenia

Kategorie: Procesy metalurgiczne Materiały i surowce
Kategorie: Procesy metalurgiczne Maszyny i urządzenia

Kategorie: Obróbka plastyczna Materiały i surowce
Kategorie: Procesy metalurgiczne Obróbka plastyczna
Kategorie: Maszyny i urządzenia Bezpieczeństwo i BHP
Kategorie: Obróbka plastyczna Maszyny i urządzenia Pomiary i kontrola jakości
Kategorie: Obróbka plastyczna Maszyny i urządzenia

Kategorie: Procesy metalurgiczne Materiały i surowce
Kategorie: Procesy metalurgiczne Obróbka cieplna