DRM.03Pytanie 361
Wytwarzanie prostych wyrobów …
Kategorie: Materiały i surowce Wady i konserwacja
W jakiej temperaturze należy suszyć drewno, by uzyskało wilgotność 10%, przy wilgotności względnej powietrza 60%?
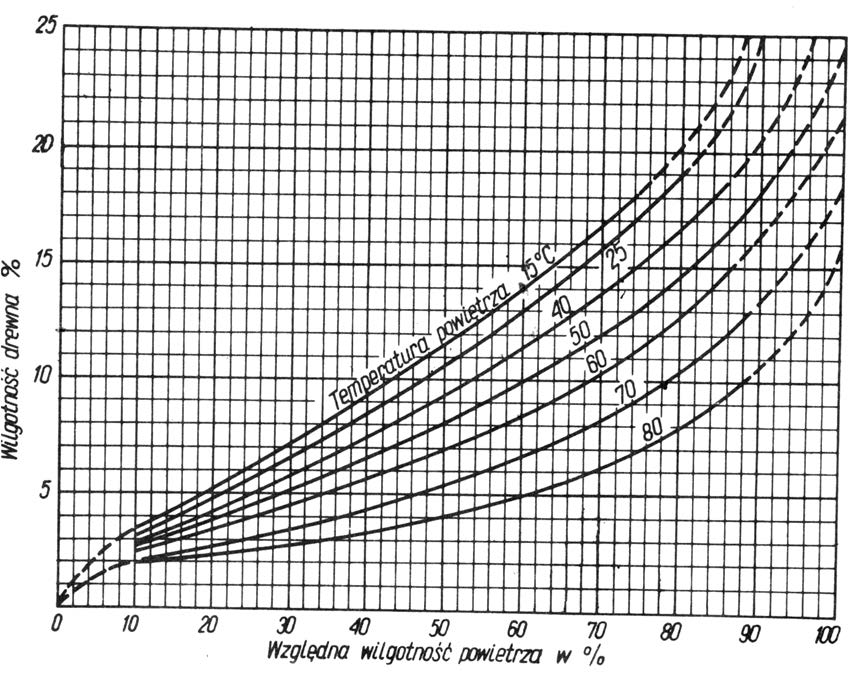
A. 50°C
B. 40°C
C. 60°C
D. 25°C
Kategorie: Materiały i surowce Wady i konserwacja
Kategorie: Obróbka maszynowa Połączenia i montaż


Kategorie: Obróbka ręczna Obróbka maszynowa


Kategorie: Materiały i surowce Obróbka ręczna
Kategorie: Obróbka ręczna Obróbka maszynowa Połączenia i montaż
Kategorie: Wykończenie powierzchni Wady i konserwacja
Kategorie: Obróbka ręczna Obróbka maszynowa
Kategorie: Obróbka ręczna Obróbka maszynowa
Kategorie: Obróbka ręczna Obróbka maszynowa Wady i konserwacja

Kategorie: Obróbka ręczna Obróbka maszynowa Rysunek techniczny i dokumentacja

Kategorie: Wykończenie powierzchni Wady i konserwacja
Kategorie: Wykończenie powierzchni Wady i konserwacja
Kategorie: Obróbka ręczna Połączenia i montaż
Kategorie: Materiały i surowce Obróbka ręczna
| Tabela. Charakterystyka wymiarowa tarcicy obrznanej (wg PN-75/D-01001) | ||||
|---|---|---|---|---|
| Nazwa sortymentu | Grubość mm | Szerokość mm | ||
| najmniejsza | największa | najmniejsza | największa | |
| Deseczki | 5 | 13 | 50 | bez ograniczenia |
| Deski | 16 | poniżej 50 | dla grubości < 30 mm - 80, dla grubości ≥30 mm - 100 | bez ograniczenia |
| Bale | 50 | ≥100 dla bali szerokości > 250 mm | dwukrotna grubość | bez ograniczenia |
| Listwy | 16 | < 30 | jednokrotna grubość | < 80 |
| Łaty (Graniaki) | 32 | <100 | jednokrotna grubość | dla grubości < 50 mm szerokość < 100 mm |
| Krawędziaki | 100 | < 200 | jednokrotna grubość | poniżej 200 |
| Belki | ≥200 | bez ograniczenia | 200 | < 2,5 grubości |
Kategorie: Obróbka ręczna Rysunek techniczny i dokumentacja

Kategorie: Obróbka ręczna Obróbka maszynowa
Kategorie: Materiały i surowce Połączenia i montaż
Kategorie: Obróbka ręczna Obróbka maszynowa
Kategorie: Materiały i surowce Obróbka maszynowa
Kategorie: Materiały i surowce Wykończenie powierzchni
Kategorie: Rysunek techniczny i dokumentacja
Kategorie: Obróbka ręczna Połączenia i montaż

Kategorie: Obróbka ręczna Obróbka maszynowa
Kategorie: Obróbka ręczna Obróbka maszynowa Wykończenie powierzchni
Kategorie: Rysunek techniczny i dokumentacja
Kategorie: Materiały i surowce Obróbka ręczna

Kategorie: Materiały i surowce Obróbka ręczna
Kategorie: Materiały i surowce Obróbka maszynowa
| T. m. TF | T. H. L 252 | T. U 802 EP | T. H. L 250 ASL |
|---|---|---|---|
| Smar silikonowy odporny na starzenie. Do użytku w wysokich temperaturach. Skuteczny jako smar łożyskowy w wałkach łańcowych olejniarek krawędzi. Chroni niezawodnie przed tarciem. | Smar do łożysk wielowrzecionowych, szybkobieżnych w automatycznych wiertarko-frezarkach. Tańsza balsja przeznaczony do smarowania przez cały okres eksploatacji. | Smar długotrwały z zagęszczaczem mydlanym litowym, co zapewnia b. dobre właściwości bierne i dużą wydajność. Do smarowania łożysk w wysokich temperaturach, przy dużych obciążeniach. | Smar specjalny ze złożonym mydłem litowym. Ze względu na konsystencję jest szczególnie przeznaczony do uzębień łożyskowych. Ze względu na niski moment tarcia rozgrzewa się tylko przy rozruchu. |
Kategorie: Materiały i surowce Wykończenie powierzchni
Kategorie: Materiały i surowce Obróbka maszynowa
| Gatunek | Grubość elementu w mm | Czas parzenia w min. |
|---|---|---|
| Sosna | 5÷10 | 25÷30 |
| 11÷15 | 40÷50 | |
| 16÷20 | 60÷75 | |
| 21÷25 | 90÷105 | |
| Jesion, dąb, buk | 5÷10 | 30÷40 |
| 11÷15 | 50÷60 | |
| 16÷20 | 75÷90 | |
| 21÷25 | 105÷120 |
Kategorie: Obróbka ręczna Rysunek techniczny i dokumentacja
Kategorie: Materiały i surowce Wady i konserwacja
Kategorie: Obróbka ręczna Wykończenie powierzchni
Kategorie: Materiały i surowce Obróbka ręczna Obróbka maszynowa
Kategorie: Obróbka ręczna Wady i konserwacja
Kategorie: Obróbka ręczna Połączenia i montaż

Kategorie: Materiały i surowce Obróbka ręczna Obróbka maszynowa
Kategorie: Rysunek techniczny i dokumentacja Styl i wzornictwo


Kategorie: Połączenia i montaż Wady i konserwacja
Kategorie: Połączenia i montaż Wady i konserwacja
