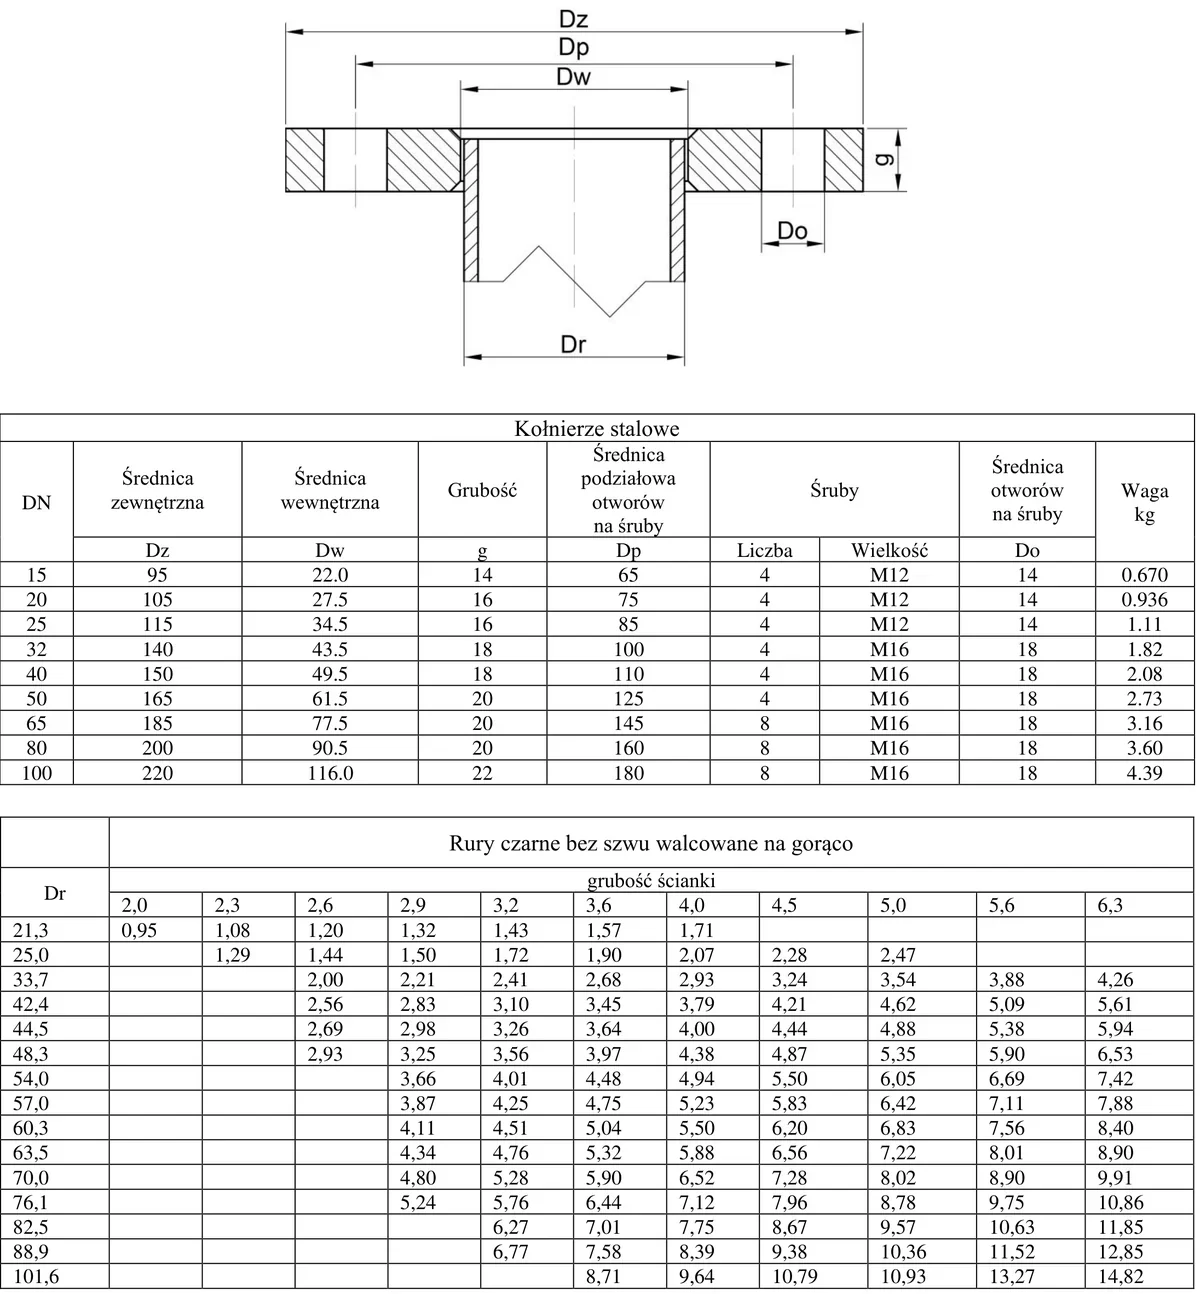
Kategorie: Rysunek techniczny Obróbka i technologie
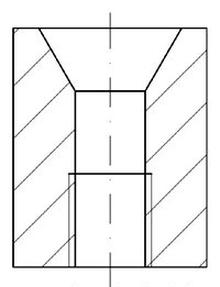
Zabiegi niezbędne do wykonania otworu gwintowanego zgodnie z rysunkiem, powinny przebiegać w kolejności:
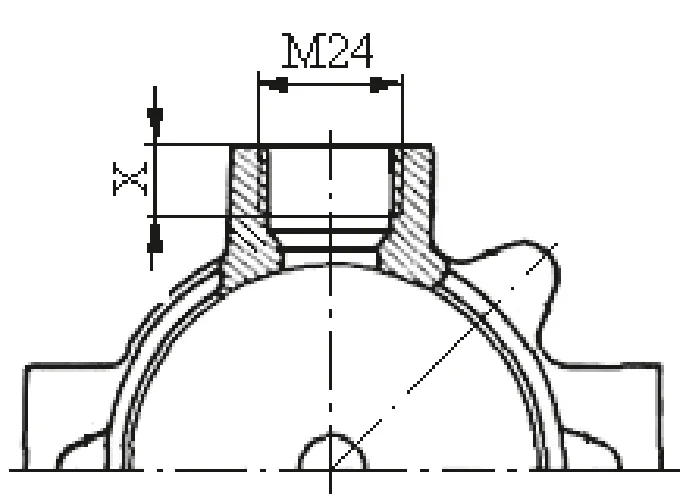
Kategorie: Rysunek techniczny Obróbka i technologie

Kategorie: Materiały i półfabrykaty Organizacja produkcji

Kategorie: Organizacja produkcji
Kategorie: Rysunek techniczny Pomiary i kontrola jakości

Kategorie: Obróbka i technologie Materiały i półfabrykaty
Kategorie: Organizacja produkcji
Kategorie: Obróbka i technologie Organizacja produkcji
Kategorie: Obróbka i technologie Materiały i półfabrykaty
Kategorie: Obróbka i technologie Organizacja produkcji
Kategorie: Obróbka i technologie Pomiary i kontrola jakości
| Średnica części d mm | Całkowita długość obrabianej części L mm | |||
|---|---|---|---|---|
| do 18 | 18÷50 | 50÷120 | 120÷250 | |
| naddatek a, mm | ||||
| 30 | 0,3 | 0,3 | 0,3 | 0,4 |
| 30÷50 | 0,3 | 0,3 | 0,4 | 0,4 |
| 50÷120 | 0,3 | 0,3 | 0,4 | 0,5 |
| 120÷250 | 0,4 | 0,4 | 0,5 | 0,5 |
| 250 | 0,4 | 0,5 | 0,5 | 0,6 |
Kategorie: Rysunek techniczny Pomiary i kontrola jakości

Kategorie: Pomiary i kontrola jakości Organizacja produkcji
Kategorie: Obróbka i technologie Materiały i półfabrykaty
Kategorie: Materiały i półfabrykaty Montaż i demontaż

Kategorie: Materiały i półfabrykaty Pomiary i kontrola jakości Organizacja produkcji
Kategorie: Obróbka i technologie Organizacja produkcji
Kategorie: Rysunek techniczny Pomiary i kontrola jakości
| Tolerancje normalne (wartości tolerancji podane w μm) | ||||
|---|---|---|---|---|
| Zakres wymiarów | H6 | H7 | H8 | H9 |
| (30 ÷ 50) | 16 | 25 | 39 | 62 |
| (50 ÷ 80) | 19 | 30 | 46 | 74 |
Kategorie: Obróbka i technologie Organizacja produkcji

Kategorie: Organizacja produkcji Eksploatacja i utrzymanie ruchu
| 19.2 Prace konserwacyjne wykonywane codziennie | |
| (a) | Przed przystąpieniem do pracy z urządzeniem, dopełnić zbiorniczek oleju do zalecanego poziomu. |
| (b) | Sprawdzić zamocowanie śrub mocujących głowicę. |
| (c) | W przypadku przegrzania lub niecodziennych hałasów, natychmiast zatrzymać urządzenie. Sprawdzić nasmarowanie, prawidłowość regulacji, zużycie narzędzi oraz inne możliwe przyczyny. Wyeliminować je przed ponownym uruchomieniem urządzenia. |
| (d) | Posprzątać stanowisko pracy. |
| 19.3 Prace konserwacyjne wykonywane co tydzień | |
| (a) | Wyczyścić śrubę pociągową i posmarować warstewką oleju. |
| (b) | Sprawdzić nasmarowanie części uchylnych stołu roboczego. W razie konieczności, posmarować olejem. |
| 19.4 Prace konserwacyjne wykonywane co miesiąc | |
| (a) | Wyregulować położenie mechanizmów kulisowych przesuwu poprzecznego i wzdłużnego. |
| (b) | Nasmarować warstewką oleju panewki, ślimak oraz jego cięgło. |
| 19.5 Prace konserwacyjne wykonywane corocznie | |
| (a) | Sprawdzić, czy stół roboczy jest prawidłowo wypoziomowany we wszystkich kierunkach. |
| (b) | Sprawdzić stan przewodu zasilającego, wtyczki, wyłączników i połączeń. |
| (c) | Wymienić olej w skrzynce przekładniowej. |
Kategorie: Rysunek techniczny Obróbka i technologie

Kategorie: Obróbka i technologie Materiały i półfabrykaty

Kategorie: Rysunek techniczny Pomiary i kontrola jakości
Kategorie: Montaż i demontaż Pomiary i kontrola jakości
Kategorie: Rysunek techniczny Pomiary i kontrola jakości

Kategorie: Pomiary i kontrola jakości Organizacja produkcji
Kategorie: Materiały i półfabrykaty Pomiary i kontrola jakości
Kategorie: Rysunek techniczny Organizacja produkcji
Kategorie: Obróbka i technologie Materiały i półfabrykaty
Kategorie: Obróbka i technologie Pomiary i kontrola jakości
Kategorie: Rysunek techniczny

Kategorie: Obróbka i technologie Pomiary i kontrola jakości Organizacja produkcji
| stanowiska tokarskie | 248 szt./tydzień |
| stanowiska frezarskie | 176 szt./tydzień |
| stanowiska do malowania | 117 szt./tydzień |
| stanowiska montażowe | 134 szt./tydzień |
| stanowiska kontrolne | 258 szt./tydzień |
| stanowiska testowe | 186 szt./tydzień |
Kategorie: Obróbka i technologie Organizacja produkcji
Kategorie: Rysunek techniczny Pomiary i kontrola jakości

Kategorie: Obróbka i technologie Organizacja produkcji
Kategorie: Rysunek techniczny Pomiary i kontrola jakości

Kategorie: Montaż i demontaż Pomiary i kontrola jakości Organizacja produkcji

Kategorie: Obróbka i technologie Materiały i półfabrykaty
Kategorie: Materiały i półfabrykaty Montaż i demontaż Pomiary i kontrola jakości

Kategorie: Obróbka i technologie Montaż i demontaż