Kategorie: Obróbka i technologie Organizacja produkcji
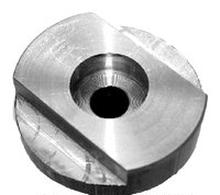
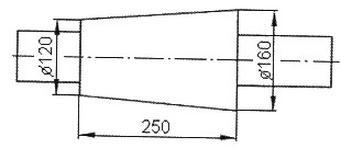
Toczenie powierzchni stożkowej przedmiotu przedstawionego na rysunku w warunkach produkcji jednostkowej należy wykonać
Kategorie: Obróbka i technologie Organizacja produkcji

Kategorie: Rysunek techniczny Pomiary i kontrola jakości

Kategorie: Rysunek techniczny Obróbka i technologie

Kategorie: Obróbka i technologie Pomiary i kontrola jakości


Kategorie: Materiały i półfabrykaty Eksploatacja i utrzymanie ruchu
Kategorie: Obróbka i technologie Materiały i półfabrykaty
Kategorie: Rysunek techniczny Organizacja produkcji
Kategorie: Obróbka i technologie Materiały i półfabrykaty
Kategorie: Montaż i demontaż Pomiary i kontrola jakości
Kategorie: Pomiary i kontrola jakości Organizacja produkcji
Kategorie: Organizacja produkcji Eksploatacja i utrzymanie ruchu
| Terminy napraw obrabiarek skrawających | |
|---|---|
| Bieżąca | wg potrzeb na bieżąco |
| Średnia | co ok. 3 lata |
| Główna | co ok. 10 lat |
Kategorie: Obróbka i technologie Montaż i demontaż
Kategorie: Rysunek techniczny Pomiary i kontrola jakości

Kategorie: Organizacja produkcji
Kategorie: Organizacja produkcji Eksploatacja i utrzymanie ruchu
Kategorie: Materiały i półfabrykaty Organizacja produkcji
Kategorie: Obróbka i technologie Materiały i półfabrykaty

Kategorie: Obróbka i technologie Materiały i półfabrykaty Montaż i demontaż
Kategorie: Obróbka i technologie Materiały i półfabrykaty

Kategorie: Obróbka i technologie Materiały i półfabrykaty
Kategorie: Rysunek techniczny Organizacja produkcji
Kategorie: Montaż i demontaż Eksploatacja i utrzymanie ruchu
Kategorie: Rysunek techniczny Pomiary i kontrola jakości
Kategorie: Obróbka i technologie Organizacja produkcji
Kategorie: Obróbka i technologie Materiały i półfabrykaty
Kategorie: Pomiary i kontrola jakości Eksploatacja i utrzymanie ruchu
Kategorie: Materiały i półfabrykaty Organizacja produkcji
Kategorie: Obróbka i technologie Materiały i półfabrykaty
| Powłoka natryskiwana | Działanie powłoki zapobiega | Max. temperatura użytkowania °C | ||
|---|---|---|---|---|
| korozji | utlenianiu | ścieraniu | ||
| Aluminium | • | 400 | ||
| Cynk | • | 250 | ||
| Molibden | • | 320 | ||
| Ołów | • | 200 | ||
| Stal stopowa | • | • | 500 | |
| Co+Al₂O₃ | • | • | 1000 | |
| CoMoSi | • | 1000 | ||
| Al-Mg | • | 200 | ||
| MeCrAlY Me=Fe, Co, Ni | • | • | 1000 | |
| Stopy Fe, Co, Ni z węglikami i borkami | • | 800 | ||
Kategorie: Obróbka i technologie Pomiary i kontrola jakości

Kategorie: Rysunek techniczny Obróbka i technologie Pomiary i kontrola jakości

Kategorie: Obróbka i technologie Pomiary i kontrola jakości
Skorzystaj ze wzoru na średnicę wierzchołkową koła zębatego:
\[ d_w = m \cdot (z + 2) \]Kategorie: Materiały i półfabrykaty Organizacja produkcji
Kategorie: Obróbka i technologie Pomiary i kontrola jakości Organizacja produkcji
| z | Wartości q dla współczynnika przesunięcia zarysu zęba x | |||
|---|---|---|---|---|
| +1,00 | +0,75 | +0,50 | +0,25 | |
| 13 | 1,99 | 2,26 | 2,52 | 3,10 |
| 14 | 1,99 | 2,25 | 2,51 | 3,03 |
| 15 | 2,00 | 2,24 | 2,50 | 2,98 |
| 16 | 2,00 | 2,24 | 2,50 | 2,93 |
| 17 | 2,00 | 2,23 | 2,49 | 2,89 |
Kategorie: Rysunek techniczny


Kategorie: Obróbka i technologie Pomiary i kontrola jakości

Kategorie: Obróbka i technologie Eksploatacja i utrzymanie ruchu
Kategorie: Rysunek techniczny Obróbka i technologie Montaż i demontaż

Kategorie: Rysunek techniczny Organizacja produkcji