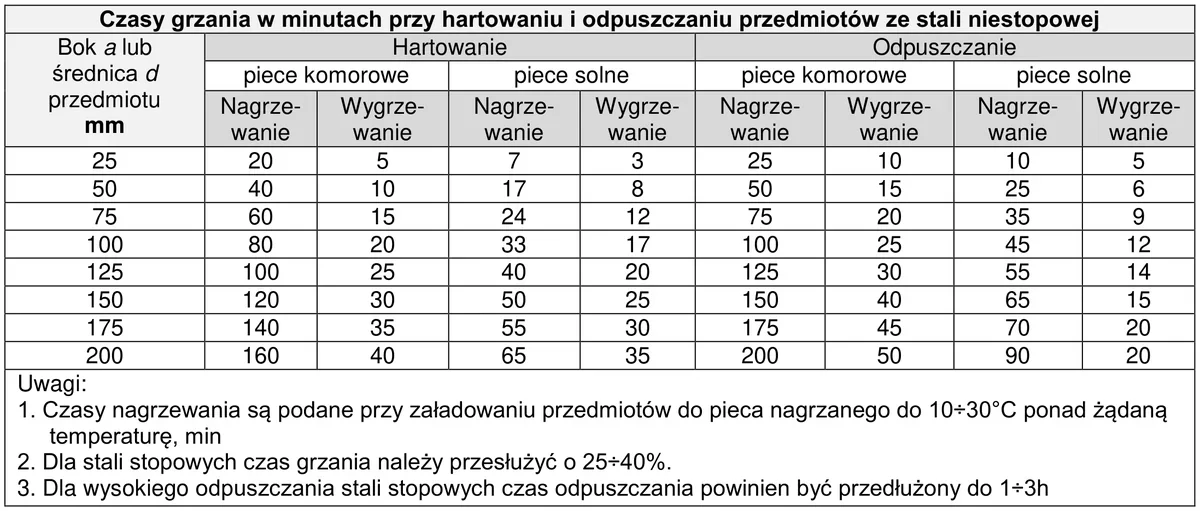
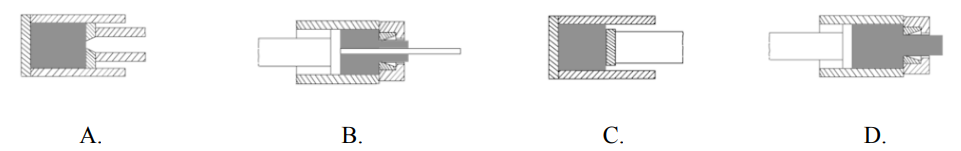
Kategorie: Procesy metalurgiczne Pomiary i kontrola jakości
Określ, po jakim czasie przedmuchiwania kąpieli w tlenowym procesie konwertorowym nastąpi spadek zawartości fosforu do 0,03%.
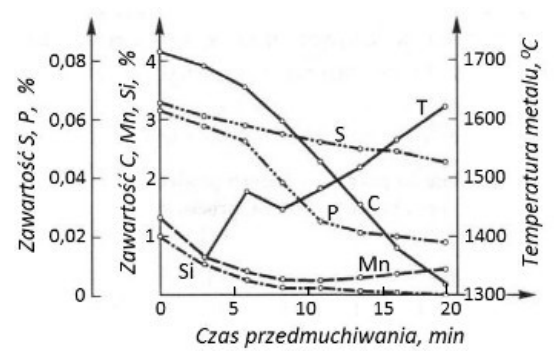
Kategorie: Procesy metalurgiczne Pomiary i kontrola jakości

Kategorie: Procesy metalurgiczne Urządzenia i narzędzia
Kategorie: Procesy metalurgiczne Obróbka cieplna i plastyczna Pomiary i kontrola jakości
| Czas nagrzewania do temperatury 1200 ºC stali o zawartości węgla 0,08÷0,4% | ||||
|---|---|---|---|---|
| Średnica pręta d, mm | Sposób ułożenia materiału w piecu | |||
| pojedynczo | w odstępach | |||
| d | d/2 | d=0 | ||
| Czas nagrzewania w minutach | ||||
| 10 | 2,0 | 2,5 | 3,0 | 4,0 |
| 20 | 4,0 | 4,5 | 5,5 | 7,5 |
| 30 | 6,0 | 7,0 | 8,5 | 12,0 |
| 40 | 8,0 | 9,5 | 12,0 | 16,0 |
| 50 | 10,0 | 12,0 | 15,5 | 20,5 |
| 60 | 12,5 | 14,5 | 18,5 | 25,0 |
| 70 | 14,5 | 17,5 | 22,0 | 29,0 |
Kategorie: Materiały i stopy Obróbka cieplna i plastyczna
Kategorie: Procesy metalurgiczne Materiały i stopy Pomiary i kontrola jakości
Kategorie: Pomiary i kontrola jakości Urządzenia i narzędzia

Kategorie: Pomiary i kontrola jakości Dokumentacja i organizacja produkcji
Kategorie: Materiały i stopy
Kategorie: Pomiary i kontrola jakości Urządzenia i narzędzia

Kategorie: Materiały i stopy Pomiary i kontrola jakości

Kategorie: Urządzenia i narzędzia Ochrona środowiska i BHP Dokumentacja i organizacja produkcji
| Fragment instrukcji stanowiskowej | |
|---|---|
Obowiązujące przepisy wymagają, aby maszyny służące do transportu bliskiego (suwnice, dźwigi, żurawie) miały konstrukcję, która pozwoli bezpiecznie i bez trwałych uszkodzeń przenieść: a) w przypadku obciążeń statycznych:
b) w przypadku obciążeń dynamicznych: 110% zakładanego obciążenia nominalnego. | |
Kategorie: Ochrona środowiska i BHP Dokumentacja i organizacja produkcji
Kategorie: Pomiary i kontrola jakości Wady i defekty wyrobów

Kategorie: Procesy metalurgiczne Obróbka cieplna i plastyczna
Kategorie: Procesy metalurgiczne Materiały i stopy
| Metal | Temperatura spiekania wyrobów °C |
|---|---|
| Żelazo/stale | 1100÷1300 |
| Stopy Al | 590÷620 |
| Miedź | 750÷1000 |
| Mosiądz | 850÷950 |
| Brąz | 740÷780 |
| Metale wysokotopliwe | 1200÷1600 |
Kategorie: Procesy metalurgiczne Pomiary i kontrola jakości
| Etap procesu konwertorowania | Natężenie przepływu powietrza, Nm³/h | Czas trwania etapu, min |
|---|---|---|
| Załadunek wsadu | - | 240 |
| I okres konwertorowania | 30 000 | 120 |
| Zlewanie żużla | 15 000 | 15 |
| II okres konwertorowania | 22 000 | 240 |
| Zlewanie żużla tlenkowego | 5 000 | 15 |
| Zlewanie miedzi konwertorowej | - | 30 |
Kategorie: Procesy metalurgiczne Obróbka cieplna i plastyczna
| Czas nagrzewania do temperatury 1 200ºC stali o zawartości węgla 0,08÷0,4% | ||||
|---|---|---|---|---|
| Średnica pręta, mm d | Sposób ułożenia materiału w piecu | |||
| pojedynczo | W odstępach | |||
| d | d/2 | d=0 | ||
| Czas nagrzewania w minutach | ||||
| 10 | 2,0 | 2,5 | 3,0 | 4,0 |
| 20 | 4,0 | 4,5 | 5,5 | 7,5 |
| 30 | 6,0 | 7,0 | 8,5 | 12,0 |
| 40 | 8,0 | 9,5 | 12,0 | 16,0 |
| 50 | 10,0 | 12,0 | 15,5 | 20,5 |
| 60 | 12,5 | 14,5 | 18,5 | 25,0 |
| 70 | 14,5 | 17,5 | 22,0 | 29,0 |
Kategorie: Obróbka cieplna i plastyczna Urządzenia i narzędzia

Kategorie: Procesy metalurgiczne Obróbka cieplna i plastyczna Wady i defekty wyrobów

Kategorie: Procesy metalurgiczne Urządzenia i narzędzia
Kategorie: Procesy metalurgiczne Materiały i stopy Dokumentacja i organizacja produkcji
| Receptura namiaru spiekalni | |||||
|---|---|---|---|---|---|
| Składniki | Wsad wilgotny | Zawartość H₂O | Wsad suchy | Łączne straty prażenia i redukcji | Składniki spieku |
| kg | % | kg | kg | kg | |
| Ruda żelaza = 55%Fe | 450,0 | 5 | 427,5 | 12,0 | 415,5 |
| Koncentrat rud żelaza = 60%Fe | 435,0 | 7 | 405,0 | 2,4 | 402,6 |
| Pył wielkopiecowy | 40,0 | 8 | 36,8 | 2,9 | 33,9 |
| Zgorzelina walcownicza | 30,0 | 2 | 29,4 | - | 29,4 |
| Kamień wapienny | 200,0 | 2 | 196,0 | 84,6 | 111,4 |
| Koks | 80,0 | 8 | 73,6 | 66,4 | 7,2 |
| Razem | 1 235,0 | - | 1 168,3 | 168,3 | 1 000 |
Kategorie: Materiały i stopy Pomiary i kontrola jakości

Kategorie: Materiały i stopy Obróbka cieplna i plastyczna

Kategorie: Materiały i stopy Pomiary i kontrola jakości
Kategorie: Procesy metalurgiczne Materiały i stopy
Kategorie: Procesy metalurgiczne Pomiary i kontrola jakości Dokumentacja i organizacja produkcji
| Parametr | Jednostka | Min. | Max. | Typowa |
|---|---|---|---|---|
| Wielkość nadawy koncentratu | Mg/h | 40 | 120 | 80÷112 |
| Sposób rozłożenia strumienia koncentratu na poszczególne palniki | Mg/h | 10 | 30 | 20÷28 |
| Wielkość nadawy pyłów zwrotnych | Mg/h | 0 | 16 | 9-14 |
| Wielkość nadawy produktu z IOS | Mg/h | 0 | 8 | 1÷4,5 |
| Wielkość nadawy odsiewów kamienia wapiennego | Mg/h | 0 | 4 | 1÷2 |
| Stopień przetlenienia koncentratu | Nm³/Mg | 220 | 290 | 250÷275 |
| Zawartość tlenu w dmuchu technologicznym | % | 70 | 85 | 76÷82 |
| Ilość oleju spalanego w szybie reakcyjnym | l/h | 80 | 1000 | 80÷200 |
| Temperatura podgrzania dmuchu technologicznego | °C | 20 | 220 | 100÷150 |
| Przepływ powietrza do aeracji | Nm³/h | 150 | 300 | 160÷200 |
| Wielkość strumienia dmuchu zimnego powietrza do odstojnika | Nm³/h | 0 | 10000 | 2000÷5000 |
Kategorie: Procesy metalurgiczne Materiały i stopy
| Porównanie właściwości spiekanych stali wysokomiedziowych (0,8% C) | |||||
|---|---|---|---|---|---|
| Zawartość Cu % | Stal wysokomiedziowa otrzymana przez spiekanie mieszanki proszków | Stal wysokomiedziowa otrzymana przez infiltrację spieku | |||
| gęstość ρ g/cm3 | wytrzymałość na zginanie Rg MPa | gęstość ρ g/cm3 | wytrzymałość na zginanie Rg MPa | ||
| 15 | 6,8 | 640 | 7,1 | 1 160 | |
| 20 | 7,1 | 600 | 7,4 | 1 280 | |
| 25 | 7,2 | 400 | 7,7 | 1 400 | |
| 30 | 7,1 | 400 | 7,4 | 1 150 | |
Kategorie: Procesy metalurgiczne Pomiary i kontrola jakości

Kategorie: Pomiary i kontrola jakości Urządzenia i narzędzia

Kategorie: Materiały i stopy Obróbka cieplna i plastyczna

Kategorie: Procesy metalurgiczne Dokumentacja i organizacja produkcji
| Zużycie energii, paliw i surowców w instalacjach produkcyjnych żelaza i stali | |||
|---|---|---|---|
| Zużycie | Spiekalnia | Wielkie piece | Konwertory |
| Paliwa stałe, kg/Mg produktu | 55÷63 | 520÷580 | 0,7 |
| Paliwa gazowe, tys.m³/Mg produktu | 0,007÷0,009 | 0,66÷0,78 | 0,01÷0,02 |
| Tlen, m³/Mg produktu | - | 21,5 | 58 |
| Energia elektryczna, kWh/Mg produktu | 40÷50 | 42,2 | 44,4 |
| Energia cieplna - ogółem, MJ/Mg produktu | 1592÷1650 | 14 405÷17 545 | 385,4÷575,4 |
| Wsad żelazonośny kg/Mg produktu | 1250÷1550 | 1700 | 1130 |
| Tworzywa z recyklingu (zgorzelina, pyły, szlamy, żużel), kg/Mg produktu | 90 | - | - |
| Topniki, kg/Mg produktu | 150÷280 | 0,7 | 179 |
Kategorie: Materiały i stopy
Kategorie: Procesy metalurgiczne Obróbka cieplna i plastyczna
Kategorie: Procesy metalurgiczne Materiały i stopy
Kategorie: Materiały i stopy Pomiary i kontrola jakości

Kategorie: Procesy metalurgiczne Obróbka cieplna i plastyczna

Kategorie: Procesy metalurgiczne Materiały i stopy
Kategorie: Materiały i stopy Pomiary i kontrola jakości
Kategorie: Procesy metalurgiczne Obróbka cieplna i plastyczna