MTL.03Pytanie 1
Eksploatacja maszyn i urządze…
Kategorie: Procesy metalurgiczne Maszyny i urządzenia
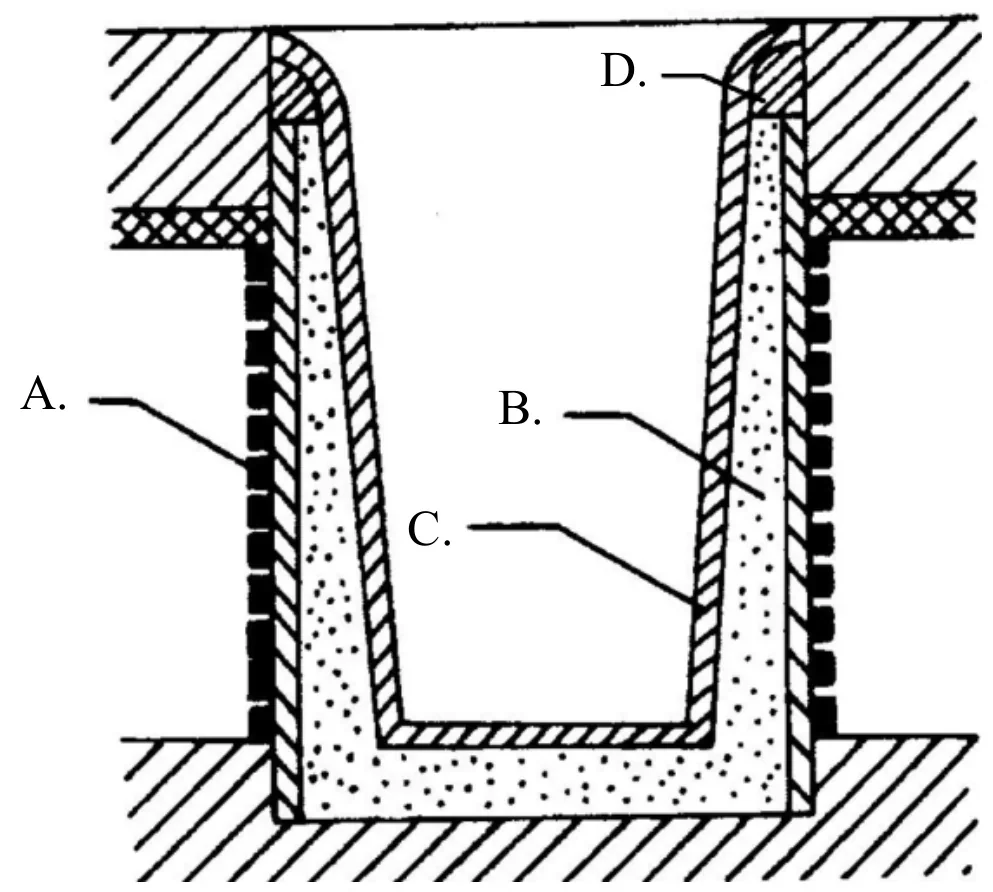
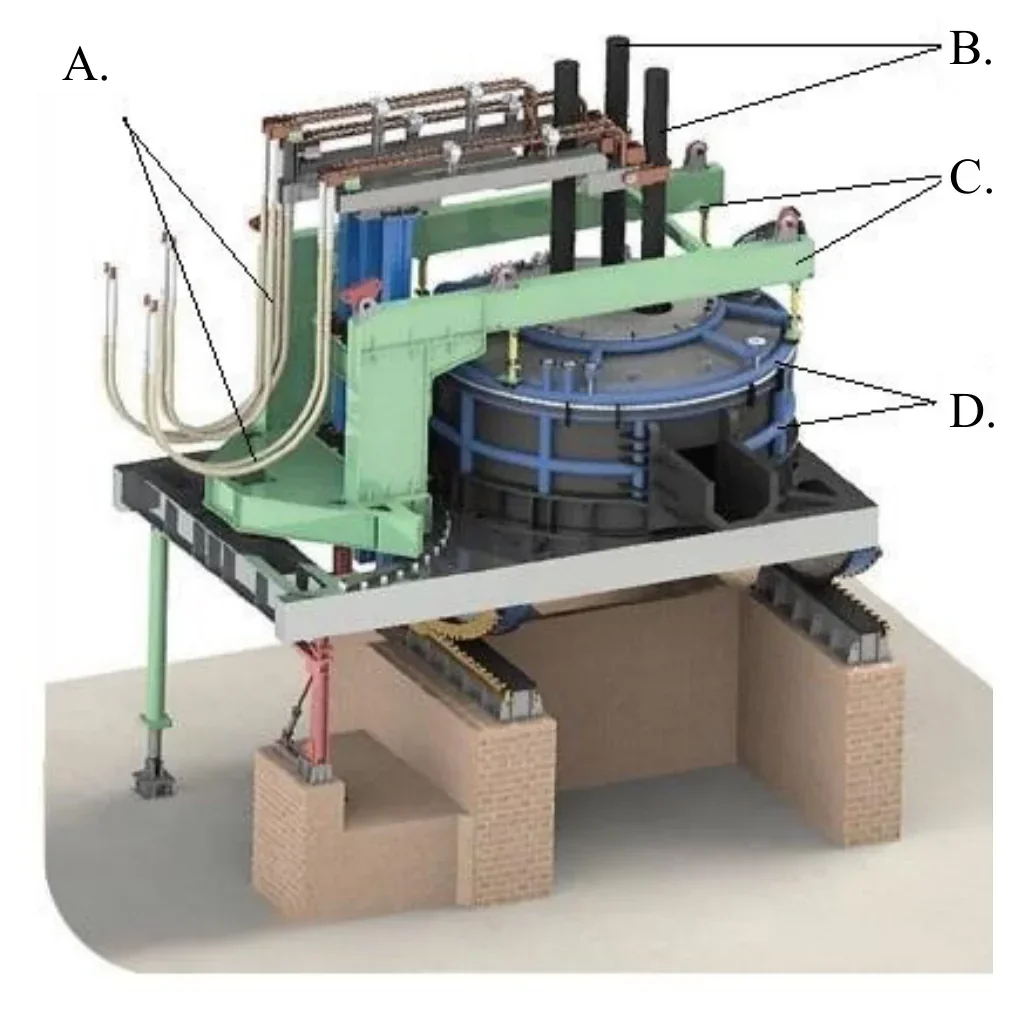
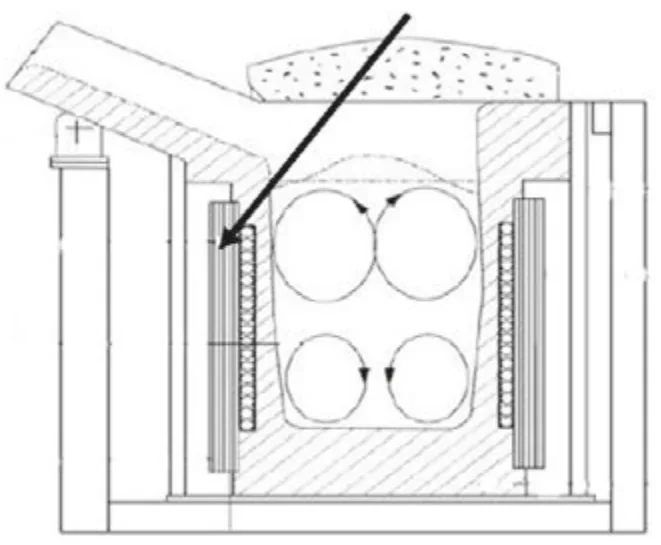
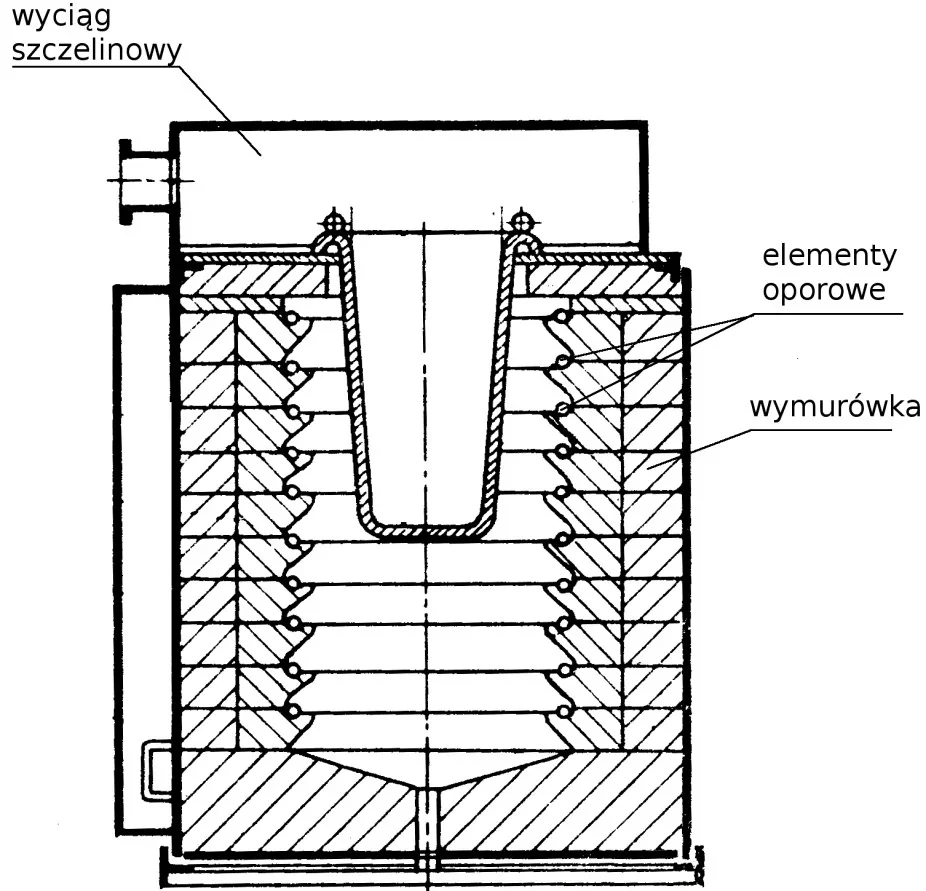
Jaki typ pieca elektrycznego przedstawiono na rysunku?
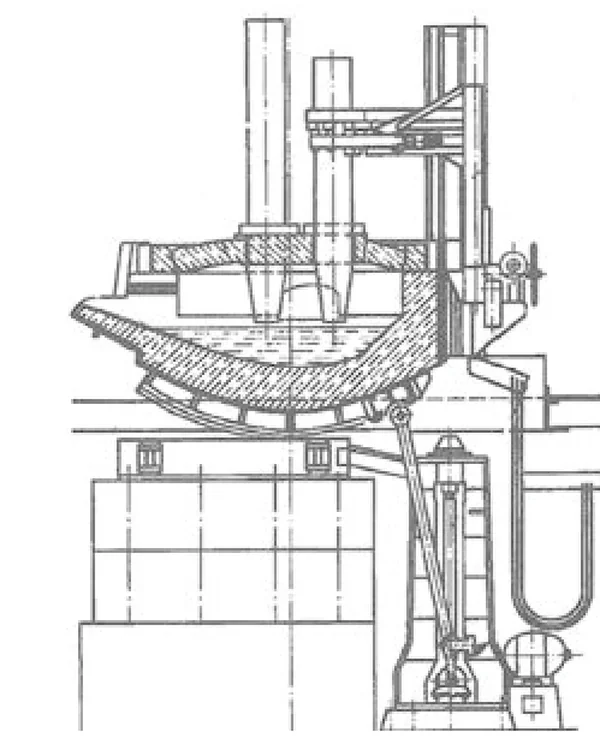
A. Plazmowy.
B. Łukowy.
C. Oporowy.
D. Indukcyjny
Kategorie: Procesy metalurgiczne Maszyny i urządzenia
Kategorie: Maszyny i urządzenia Pomiary i kontrola jakości
| Masa części spadających młota kg | Młoty parowo - powietrzne | Młoty sprężarkowe | ||
|---|---|---|---|---|
| Orientacyjne wymiary kowadeł płaskich | ||||
| szerokość mm | długość mm | szerokość mm | długość mm | |
| 500 | 140÷230 | 250÷350 | 120÷130 | 260÷300 |
| 750 | 150÷250 | 300÷400 | 130÷160 | 340÷360 |
| 1000 | 150÷280 | 350÷400 | 140÷175 | 380÷420 |
| 1500 | 200÷300 | 400÷450 | 160÷200 | 450÷500 |
Kategorie: Procesy metalurgiczne Maszyny i urządzenia
Kategorie: Obróbka plastyczna Maszyny i urządzenia Materiały i surowce
Kategorie: Obróbka plastyczna Maszyny i urządzenia Pomiary i kontrola jakości
| Grubość względna krążka g/p | 2,00 | 1,50 | 1,00 | 0,50 | 0,20 | 0,06 |
| Współczynnik wytłaczania m | 0,46 | 0,50 | 0,53 | 0,56 | 0,58 | 0,60 |
Kategorie: Obróbka plastyczna Maszyny i urządzenia Pomiary i kontrola jakości
Kategorie: Obróbka cieplna Maszyny i urządzenia Pomiary i kontrola jakości
Kategorie: Procesy metalurgiczne Maszyny i urządzenia
Kategorie: Maszyny i urządzenia
Kategorie: Obróbka plastyczna Maszyny i urządzenia
Kategorie: Procesy metalurgiczne Maszyny i urządzenia
Kategorie: Procesy metalurgiczne Maszyny i urządzenia
Kategorie: Maszyny i urządzenia
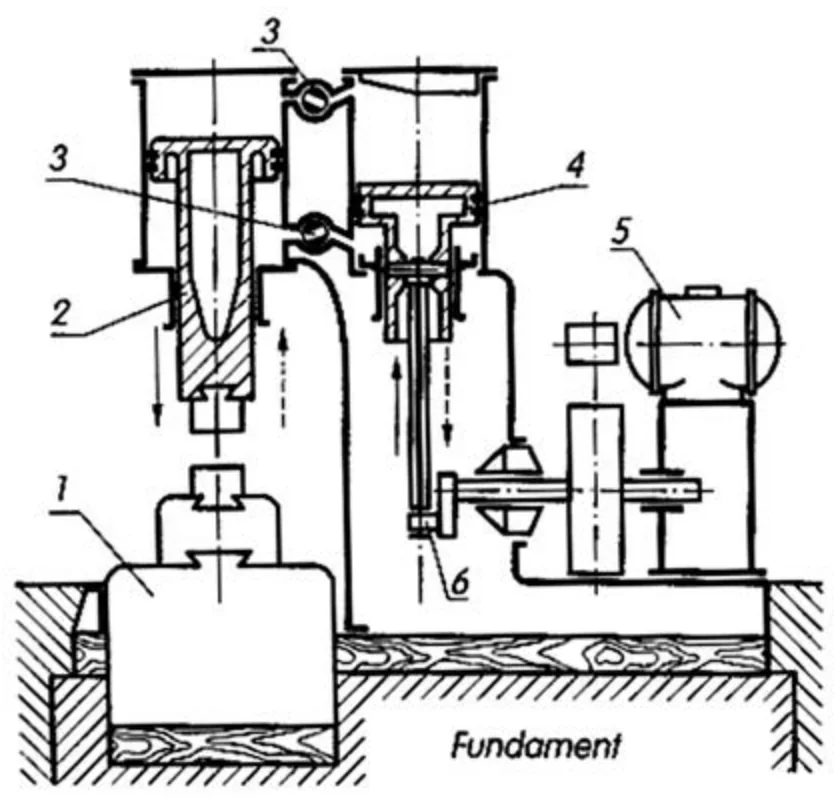
Kategorie: Procesy metalurgiczne Maszyny i urządzenia
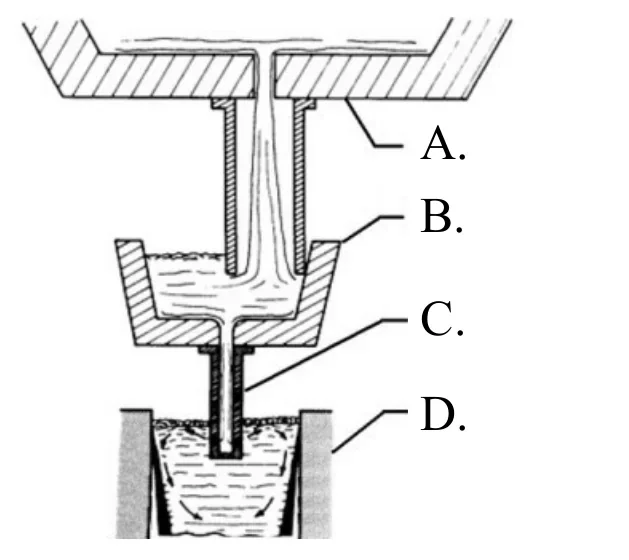
Kategorie: Obróbka plastyczna Obróbka cieplna Maszyny i urządzenia

Kategorie: Maszyny i urządzenia Pomiary i kontrola jakości
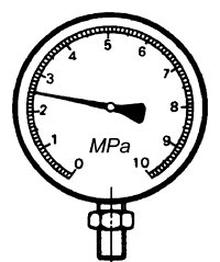
Kategorie: Obróbka plastyczna Maszyny i urządzenia
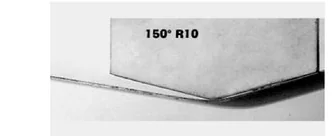
Kategorie: Maszyny i urządzenia
Kategorie: Maszyny i urządzenia Materiały i surowce
Kategorie: Procesy metalurgiczne Maszyny i urządzenia
Kategorie: Procesy metalurgiczne Maszyny i urządzenia

Kategorie: Maszyny i urządzenia Pomiary i kontrola jakości
| Lp. | Kontrola przy uruchamianiu po montażu lub remoncie | Kontrola codzienna na początku pracy | Pierwszy raz po 3 miesiącach | Regularna konserwacja po 12 miesiącach | Konserwacja po 10 latach względnie przy remoncie generalnym | Tabela konserwacji elementów suwnicy pomostowej |
|---|---|---|---|---|---|---|
| 1 | x | x | x | Hamulec | ||
| 2 | x | x | x | Połączenia śrubowe | ||
| 3 | x | x | x | Uzębienie wału/koła: zużycie, smarowanie | ||
| 4 | x | Wymiana oleju/smaru przekładniowego |
Kategorie: Obróbka plastyczna Maszyny i urządzenia
Kategorie: Maszyny i urządzenia Pomiary i kontrola jakości
| Masa części spadających młota kg | Młoty parowo-powietrzne | Młoty sprężarkowe | ||
|---|---|---|---|---|
| Orientacyjne wymiary kowadeł płaskich | ||||
| szerokość mm | długość mm | szerokość mm | długość mm | |
| 500 | 140÷230 | 250÷350 | 120÷130 | 260÷300 |
| 750 | 150÷250 | 300÷400 | 130÷160 | 340÷360 |
| 1 000 | 150÷280 | 350÷400 | 140÷175 | 380÷420 |
| 1 500 | 200÷300 | 400÷450 | 160÷200 | 450÷500 |
Kategorie: Obróbka plastyczna Maszyny i urządzenia Pomiary i kontrola jakości
Kategorie: Maszyny i urządzenia
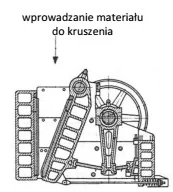
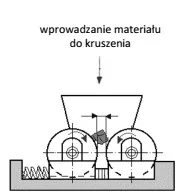
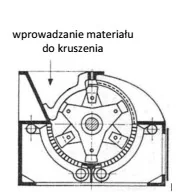
Kategorie: Procesy metalurgiczne Maszyny i urządzenia

Kategorie: Obróbka plastyczna Maszyny i urządzenia
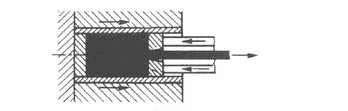
Kategorie: Obróbka cieplna Maszyny i urządzenia
Kategorie: Maszyny i urządzenia Materiały i surowce
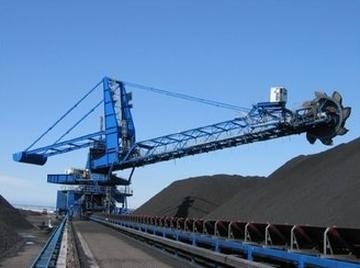
Kategorie: Maszyny i urządzenia Pomiary i kontrola jakości
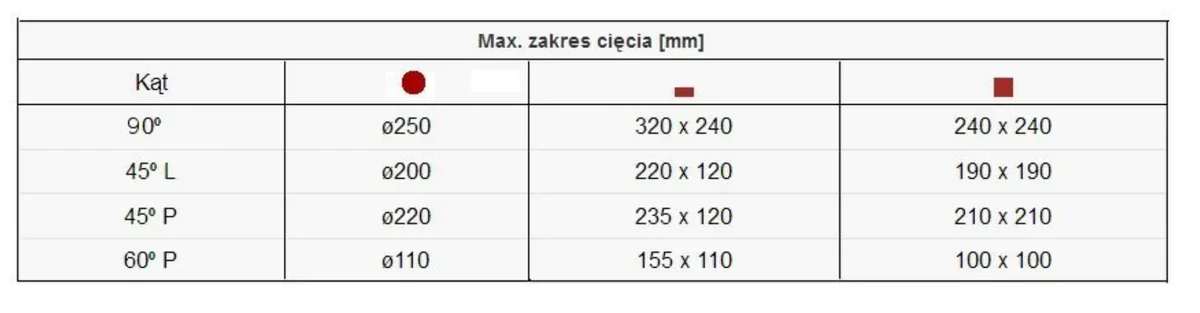
Kategorie: Obróbka cieplna Maszyny i urządzenia
Kategorie: Procesy metalurgiczne Maszyny i urządzenia
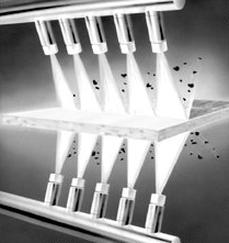
Kategorie: Procesy metalurgiczne Maszyny i urządzenia
Kategorie: Obróbka plastyczna Maszyny i urządzenia
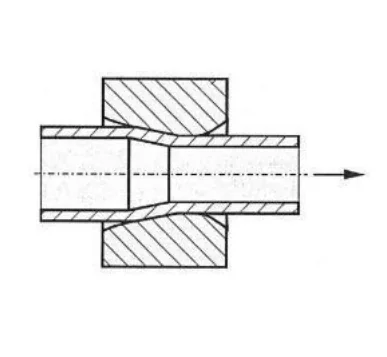
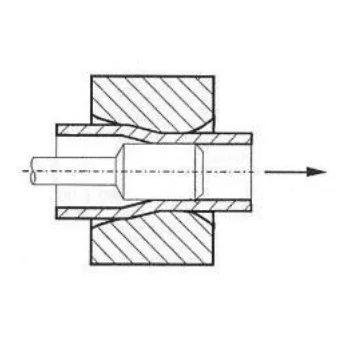
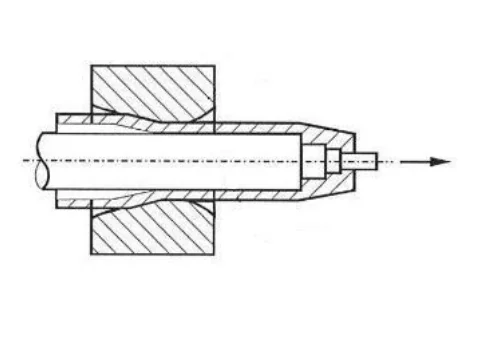
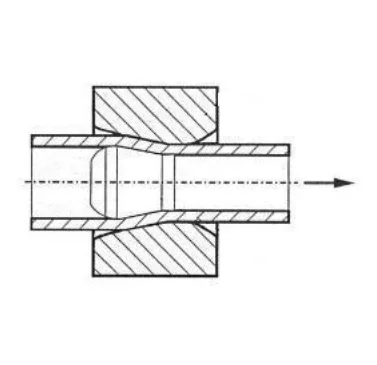
Kategorie: Maszyny i urządzenia Bezpieczeństwo i BHP
| Czynności konserwacyjno-naprawcze | Czas pracy maszyny w roboczogodzinach | ||
|---|---|---|---|
| prasa | tokarka | kuźniarka | |
| Przegląd techniczny | 1 500 | 1 330 | 1 415 |
| Naprawa bieżąca | 3 000 | 2 660 | 2 830 |
| Naprawa średnia | 9 000 | 8 000 | 8 500 |
| Naprawa główna | 18 000 | 24 000 | 17 000 |
Kategorie: Maszyny i urządzenia
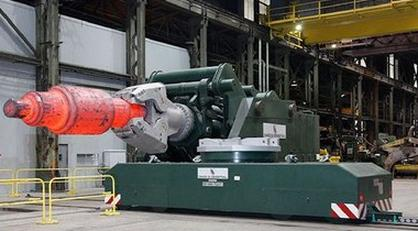
Kategorie: Procesy metalurgiczne Obróbka cieplna Maszyny i urządzenia
| Średnica wsadu mm | Czas nagrzewania w minutach przy różnych częstotliwościach prądu | |||
|---|---|---|---|---|
| 50 Hz | 500 Hz | 1000 Hz | 2500 Hz | |
| 70 | - | 2,6 | 2,8 | 3,0 |
| 80 | - | 3,2 | 3,6 | 4,0 |
| 90 | - | 4,2 | 4,6 | 5,0 |
| 100 | - | 5,5 | 6,0 | - |
| 110 | - | 7,0 | 7,5 | - |
| 120 | - | 8,5 | 9,0 | - |
| 150 | 12,0 | 14,0 | 16,0 | - |
| 175 | 15,0 | 18,0 | - | - |
| – przy nagrzewaniu stali wysokostopowych czas należy zwiększyć o ok. 20 – 30% – dla prętów o przekroju kwadratowym minimalny czas grzania jest 1,25 razy dłuższy niż dla prętów okrągłych | ||||
Kategorie: Obróbka plastyczna Maszyny i urządzenia Pomiary i kontrola jakości
Kategorie: Maszyny i urządzenia