Przejdź do głównej treści

Lista pytań egzaminacyjnych

Część praktyczna egzaminu

Filtrowanie pytań

Kwalifikacje
MTL.03Pytanie 1
Eksploatacja maszyn i urządze…

Kategorie: Maszyny i urządzenia Pomiary i kontrola jakości

Na podstawie danych w tabeli określ wymiary kowadeł płaskich, które można zamontować na młocie sprężarkowym o masie części spadających 750 kg.

Masa części spadających młota
kg
Młoty parowo - powietrzneMłoty sprężarkowe
Orientacyjne wymiary kowadeł płaskich
szerokość
mm
długość
mm
szerokość
mm
długość
mm
500140÷230250÷350120÷130260÷300
750150÷250300÷400130÷160340÷360
1000150÷280350÷400140÷175380÷420
1500200÷300400÷450160÷200450÷500
A. 170 x 380 mm
B. 130 x 280 mm
C. 140 x 350 mm
D. 150 x 300 mm
Operator maszyn i urządzeń przemysłu metalurgicznego, Technik przemysłu metalurgicznegoPrzejdź do pytania
MTL.03Pytanie 2
Eksploatacja maszyn i urządze…

Kategorie: Obróbka plastyczna Maszyny i urządzenia Pomiary i kontrola jakości

Określ na podstawie tabeli, jaką wartość współczynnika wytłaczania m należy zanotować w dokumentacji dotyczącej procesu wytłaczania, jeśli grubość blachy g=3 mm, a średnica krążka D=50 mm.

Grubość względna krążka g/p2,001,501,000,500,200,06
Współczynnik wytłaczania m0,460,500,530,560,580,60
A. 0,56
B. 0,50
C. 0,58
D. 0,60
Operator maszyn i urządzeń przemysłu metalurgicznego, Technik przemysłu metalurgicznegoPrzejdź do pytania
MTL.03Pytanie 3
Eksploatacja maszyn i urządze…

Kategorie: Procesy metalurgiczne Pomiary i kontrola jakości

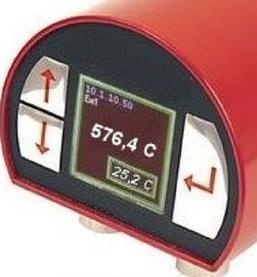
Uzupełnienie mosiądzu o niezbędne składniki stopowe należy przeprowadzić zgodnie z kartą wytopu w temperaturze około 960°C. Określ na podstawie wskazania czujnika temperatury, pokazanego na fotografii, o ile należy zwiększyć temperaturę stopu.

Ilustracja do pytania 3
A. 1±10°C
B. 11±20°C
C. 31±40°C
D. 21±30°C
Operator maszyn i urządzeń przemysłu metalurgicznego, Technik przemysłu metalurgicznegoPrzejdź do pytania
MTL.03Pytanie 4
Eksploatacja maszyn i urządze…

Kategorie: Obróbka plastyczna Maszyny i urządzenia Pomiary i kontrola jakości

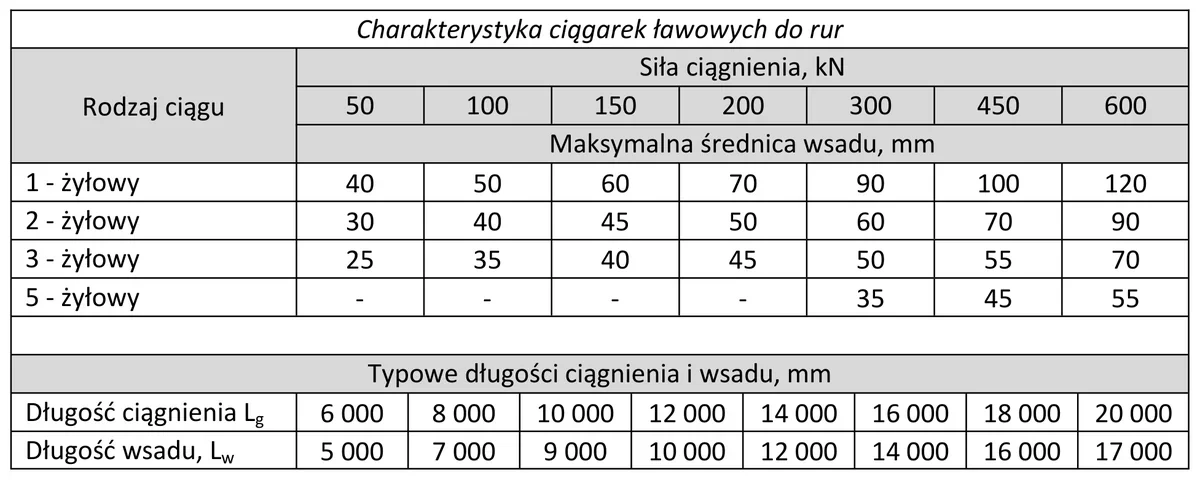
Określ na podstawie tabeli, jaka może być maksymalna średnica i długość wsadu przy ciągnieniu rur na ciągarce ławowej, jeśli siła ciągnienia wynosi 450 kN, długość ciągnienia 14 000 mm i zastosowano ciąg trzyżyłowy.

Tabela charakterystyki ciągarek ławowych do rur
A. Średnica wsadu 70 mm, długość wsadu 12 000 mm
B. Średnica wsadu 55 mm, długość wsadu 12 000 mm
C. Średnica wsadu 70 mm, długość wsadu 16 000 mm
D. Średnica wsadu 55 mm, długość wsadu 16 000 mm
Operator maszyn i urządzeń przemysłu metalurgicznego, Technik przemysłu metalurgicznegoPrzejdź do pytania
MTL.03Pytanie 5
Eksploatacja maszyn i urządze…

Kategorie: Obróbka cieplna Maszyny i urządzenia Pomiary i kontrola jakości

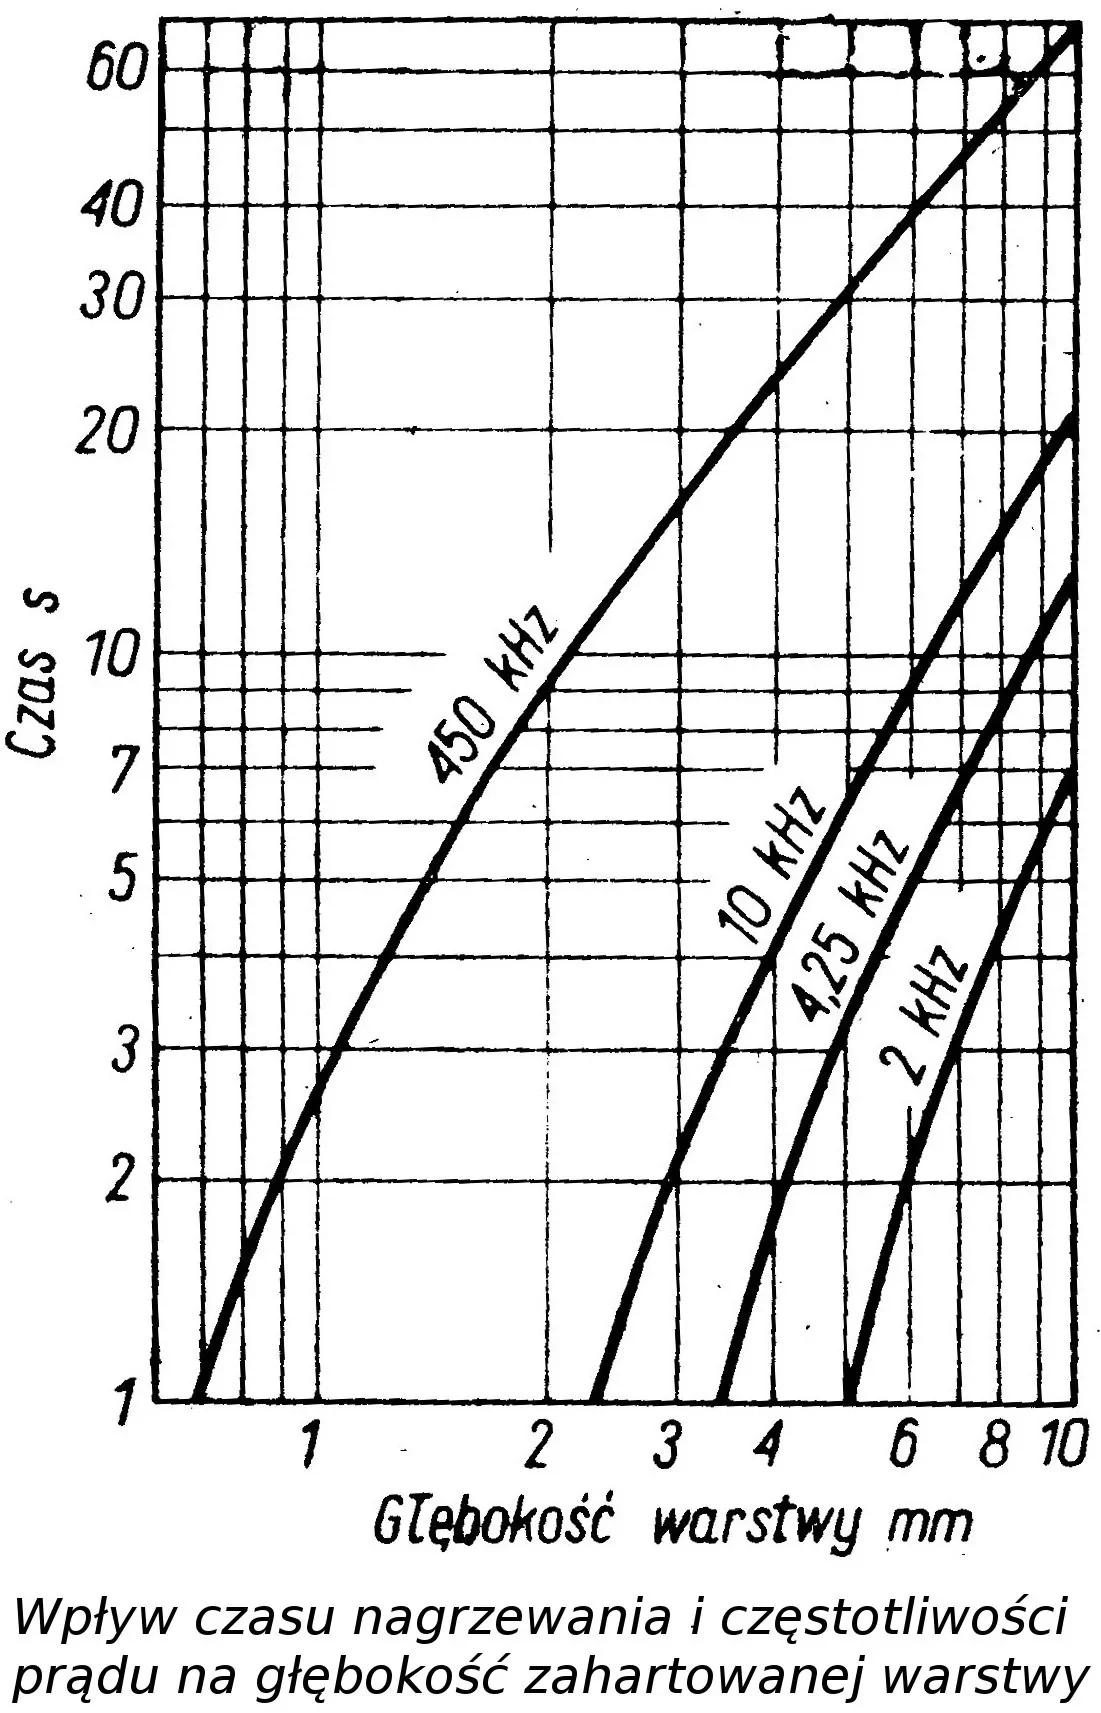
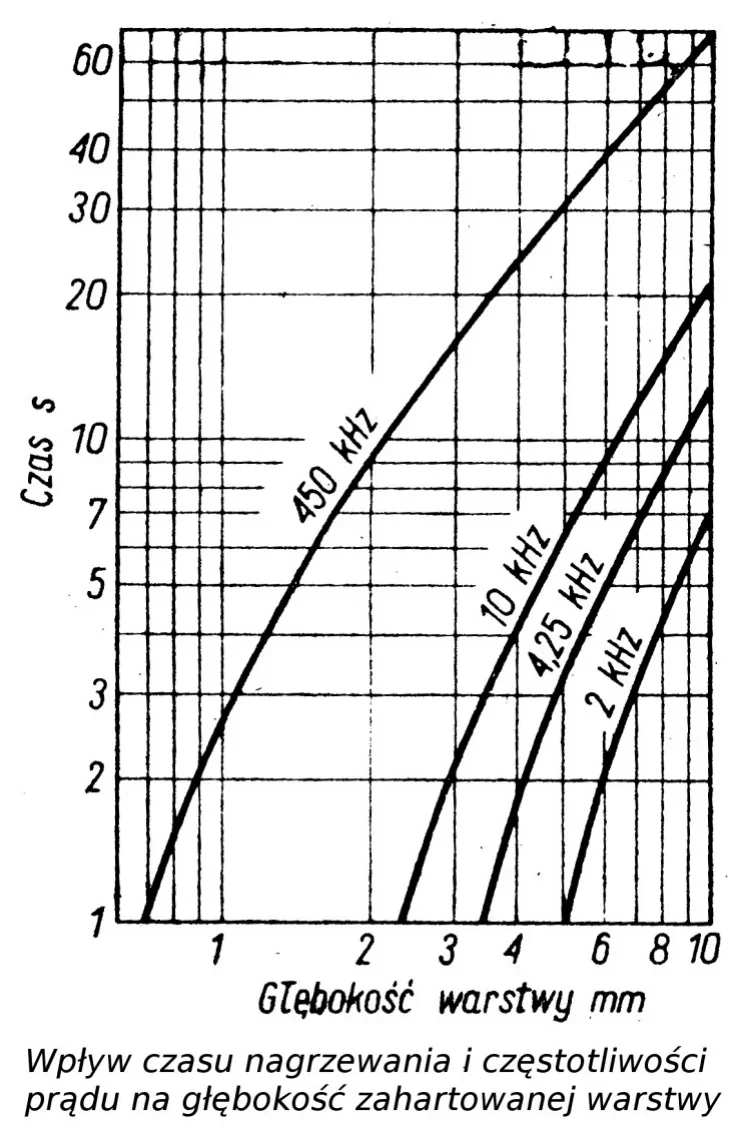
Odczytaj z wykresu, jak długo należy nagrzewać obrabiany cieplnie element w induktorze zasilanym prądem o częstotliwości 10 kHz, jeśli zahartowana warstwa powinna mieć grubość 5 mm.

Wykres czasu nagrzewania w zależności od głębokości zahartowanej warstwy dla częstotliwości prądu od 2 do 450 kHz
A. ~ 5 s
B. ~ 3 s
C. ~ 7 s
D. ~ 9 s
Operator maszyn i urządzeń przemysłu metalurgicznego, Technik przemysłu metalurgicznegoPrzejdź do pytania
MTL.03Pytanie 7
Eksploatacja maszyn i urządze…

Kategorie: Obróbka plastyczna Pomiary i kontrola jakości

Średnica prętów walcowanych na gorąco powinna zgodnie z dokumentacją wynosić \( \phi 30_{-0,3}^{+0,2} \). Która średnica pręta nie spełnia tego warunku?

A. 29,8 mm
B. 30,3 mm
C. 30,1 mm
D. 29,9 mm
Operator maszyn i urządzeń przemysłu metalurgicznego, Technik przemysłu metalurgicznegoPrzejdź do pytania
MTL.03Pytanie 8
Eksploatacja maszyn i urządze…

Kategorie: Procesy metalurgiczne Pomiary i kontrola jakości

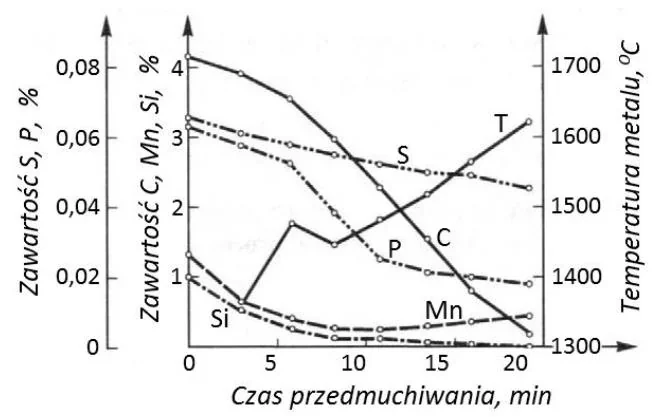
Na podstawie wykresu wyznacz procentową zawartość siarki w kąpieli metalowej w trakcie procesu konwertorownia surówki, jeżeli czas przedmuchiwania wynosi 15 minut.

Wykres zmian zawartości pierwiastków i temperatury metalu w czasie przedmuchiwania
A. 0,04 %
B. 2,0 %
C. 2,5 %
D. 0,05 %
Operator maszyn i urządzeń przemysłu metalurgicznego, Technik przemysłu metalurgicznegoPrzejdź do pytania
MTL.03Pytanie 9
Eksploatacja maszyn i urządze…

Kategorie: Obróbka cieplna Materiały i surowce Pomiary i kontrola jakości

Jaką metodę pomiaru twardości należy wykorzystać dla stalowych tulei, jeśli oczekiwana wartość twardości po przeprowadzeniu obróbki cieplnej wynosi 230 ±5HB?

A. Brinella
B. Baumanna
C. Poldi
D. Rockwella
Operator maszyn i urządzeń przemysłu metalurgicznego, Technik przemysłu metalurgicznegoPrzejdź do pytania
MTL.03Pytanie 10
Eksploatacja maszyn i urządze…

Kategorie: Procesy metalurgiczne Obróbka cieplna Pomiary i kontrola jakości

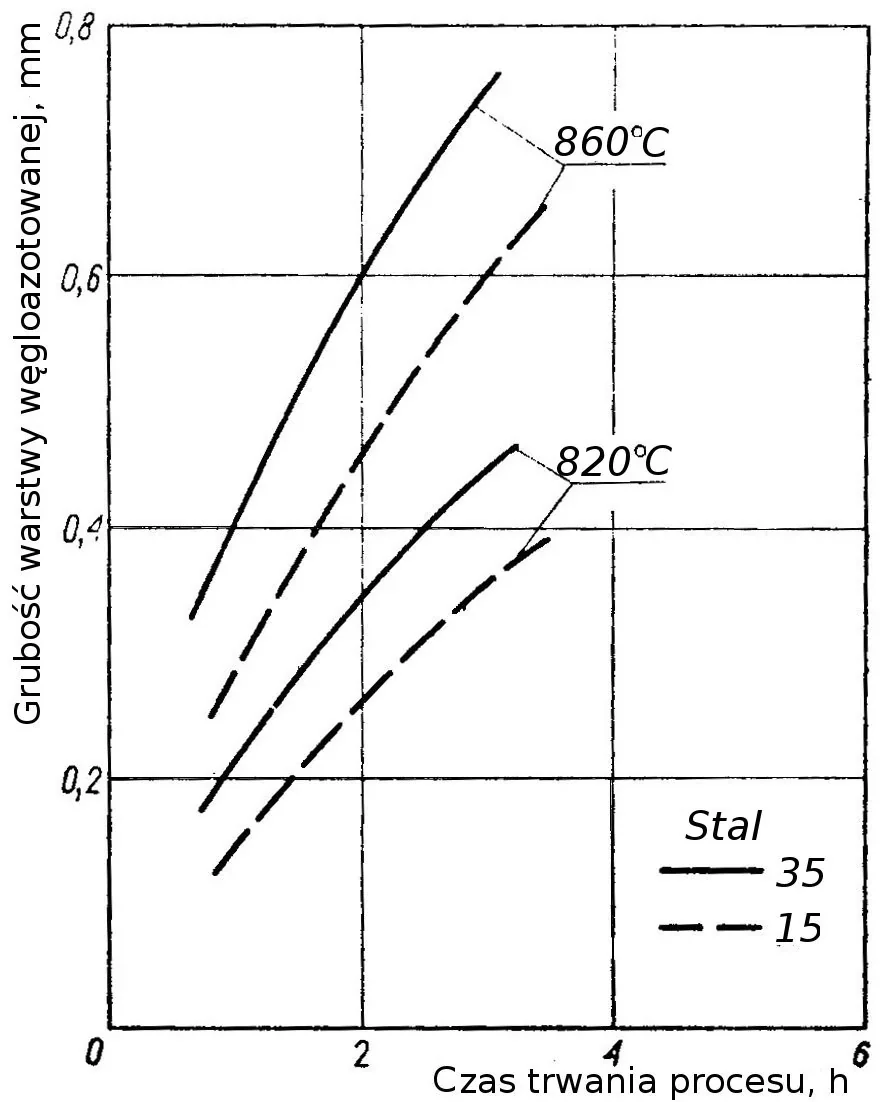
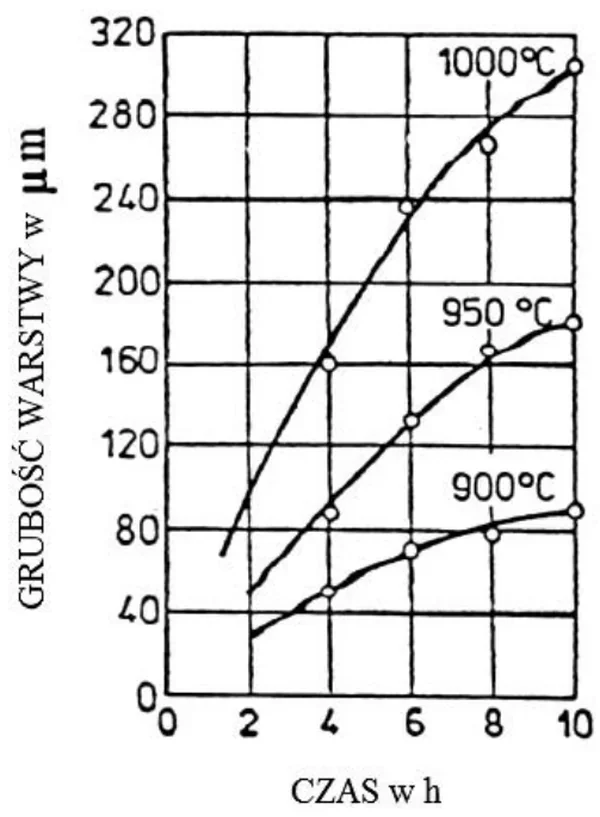
Określ na podstawie wykresu w jakich warunkach należy prowadzić proces węgloazotowania gazowego wyrobu ze stali 35, jeśli grubość warstwy nasyconej węglem i azotem powinna wynosić 0,4 mm.

Wykres grubości warstwy węgloazotowanej w funkcji czasu dla stali 15 i 35 w 820°C i 860°C
A. Temperatura 860°C, czas ~1,5 godz.
B. Temperatura 820°C, czas ~1,0 godz.
C. Temperatura 820°C, czas ~2,5 godz.
D. Temperatura 860°C, czas ~2,5 godz.
Operator maszyn i urządzeń przemysłu metalurgicznego, Technik przemysłu metalurgicznegoPrzejdź do pytania
MTL.03Pytanie 11
Eksploatacja maszyn i urządze…

Kategorie: Maszyny i urządzenia Pomiary i kontrola jakości

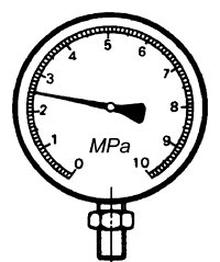
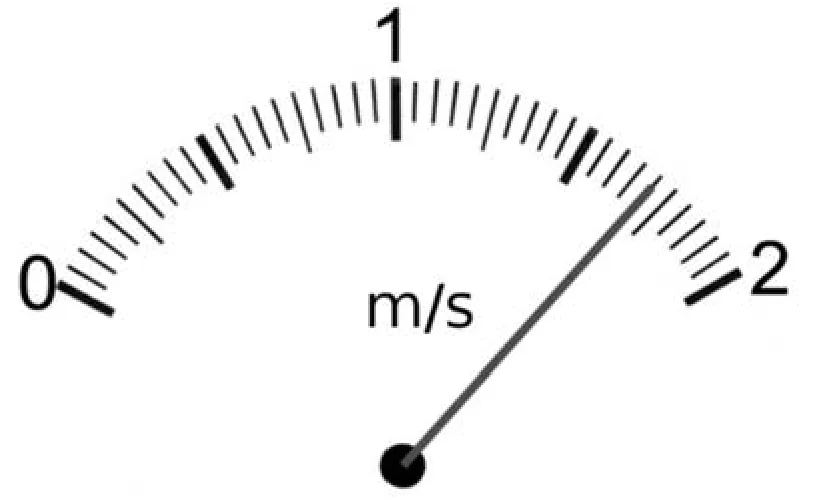
Na podstawie zamieszczonego wskazania manometru określ, o ile należy zmienić ciśnienie wody w instalacji hydraulicznego zbijacza zgorzeliny, jeżeli zalecana wartość wynosi 9 MPa.

Ilustracja do pytania 11
A. Zwiększyć o 5,0 MPa
B. Zmniejszyć o 6,5 MPa
C. Zmniejszyć o 5,0 MPa
D. Zwiększyć o 6,5 MPa
Operator maszyn i urządzeń przemysłu metalurgicznego, Technik przemysłu metalurgicznegoPrzejdź do pytania
MTL.03Pytanie 12
Eksploatacja maszyn i urządze…

Kategorie: Maszyny i urządzenia Pomiary i kontrola jakości

Na podstawie fragmentu tabeli konserwacji elementów suwnicy pomostowej określ, który element suwnicy lub parametr powinien być sprawdzany najczęściej.

Lp.Kontrola przy uruchamianiu po montażu lub remoncieKontrola codzienna na początku pracyPierwszy raz po 3 miesiącachRegularna konserwacja po 12 miesiącachKonserwacja po 10 latach względnie przy remoncie generalnymTabela konserwacji elementów suwnicy pomostowej
1xxxHamulec
2xxxPołączenia śrubowe
3xxxUzębienie wału/koła: zużycie, smarowanie
4xWymiana oleju/smaru przekładniowego
A. Stopień zużycia uzębienia wału.
B. Stan połączeń śrubowych.
C. Poziom oleju przekładniowego.
D. Działanie hamulca.
Operator maszyn i urządzeń przemysłu metalurgicznego, Technik przemysłu metalurgicznegoPrzejdź do pytania
MTL.03Pytanie 13
Eksploatacja maszyn i urządze…

Kategorie: Obróbka plastyczna Pomiary i kontrola jakości

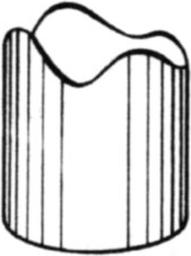
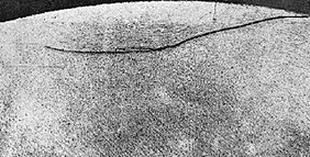
Na trawionym przekroju pręta ujawniono wadę powstałą w trakcie obróbki plastycznej. Jaka to wada?

Ilustracja do pytania 13
A. Naderwanie.
B. Łuska.
C. Zawalcowanie.
D. Wżer.
Operator maszyn i urządzeń przemysłu metalurgicznego, Technik przemysłu metalurgicznegoPrzejdź do pytania
MTL.03Pytanie 14
Eksploatacja maszyn i urządze…

Kategorie: Maszyny i urządzenia Pomiary i kontrola jakości

Określ na podstawie tabeli, jakie wymiary mogą mieć kowadła płaskie, które można zamontować na młocie sprężarkowym o masie części spadających 1000 kg.

Masa części spadających młota
kg
Młoty parowo-powietrzneMłoty sprężarkowe
Orientacyjne wymiary kowadeł płaskich
szerokość
mm
długość
mm
szerokość
mm
długość
mm
500140÷230250÷350120÷130260÷300
750150÷250300÷400130÷160340÷360
1 000150÷280350÷400140÷175380÷420
1 500200÷300400÷450160÷200450÷500
A. 140 x 350 mm
B. 150 x 300 mm
C. 170 x 400 mm
D. 170 x 450 mm
Operator maszyn i urządzeń przemysłu metalurgicznego, Technik przemysłu metalurgicznegoPrzejdź do pytania
MTL.03Pytanie 16
Eksploatacja maszyn i urządze…

Kategorie: Obróbka plastyczna Materiały i surowce Pomiary i kontrola jakości

Określ na podstawie tabeli, jaka powinna być wartość naprężenia gnącego σg w procesie gięcia stali, jeśli granica plastyczności stali wynosi 320 MPa, blacha ma grubość g=2 mm, a promień wewnętrzny krzywizny giętej blachy rw = 3,2 mm.

rw/gGranica plastyczności Re lub R02
MPa
190240290320350
σg, MPa
1,0540670738790793
1,25530660725775780
1,6525642704764770
2,0514627684752762
2,5495608660735748
3,2466580627706723
4,0440555595680700
5,0412528565654675
6,3385497535625650
A. 764 MPa
B. 752 MPa
C. 775 MPa
D. 706 MPa
Operator maszyn i urządzeń przemysłu metalurgicznego, Technik przemysłu metalurgicznegoPrzejdź do pytania
MTL.03Pytanie 18
Eksploatacja maszyn i urządze…

Kategorie: Materiały i surowce Pomiary i kontrola jakości

Na podstawie danych w tabeli wskaż zakres nacisków jednostkowych w MPa dla stali węglowej o zawartości węgla nieprzekraczającej 0,1%

MateriałNaciski jednostkowe MPa
Aluminium600-800
Stopy aluminium do obr. plastycznej800-1000
Czysta miedź1200-1400
Mosiądz M631400-1600
Stal węglowa (do 0,1 % C)1200-1600
Stal węglowa (do 0. 15% C)1600-1800
Stale węglowe (do 0,35% C) oraz niskostopowe1800-2200
2000-2800
A. 1600-1800
B. 1800-2200
C. 1200-1600
D. 1400-1600
Operator maszyn i urządzeń przemysłu metalurgicznego, Technik przemysłu metalurgicznegoPrzejdź do pytania
MTL.03Pytanie 19
Eksploatacja maszyn i urządze…

Kategorie: Obróbka plastyczna Pomiary i kontrola jakości

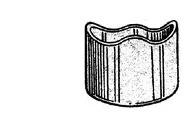
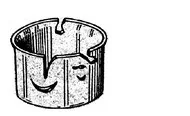
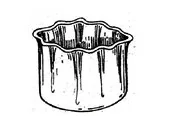
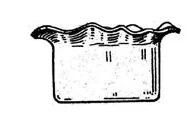
Na którym rysunku zilustrowano wadę wyrobu tłoczonego, powstającą przy zbyt dużej szczelinie między matrycą i stemplem?

D.
Wariant D
A.
Wariant A
B.
Wariant B
C.
Wariant C
Operator maszyn i urządzeń przemysłu metalurgicznego, Technik przemysłu metalurgicznegoPrzejdź do pytania
MTL.03Pytanie 20
Eksploatacja maszyn i urządze…

Kategorie: Obróbka cieplna Materiały i surowce Pomiary i kontrola jakości

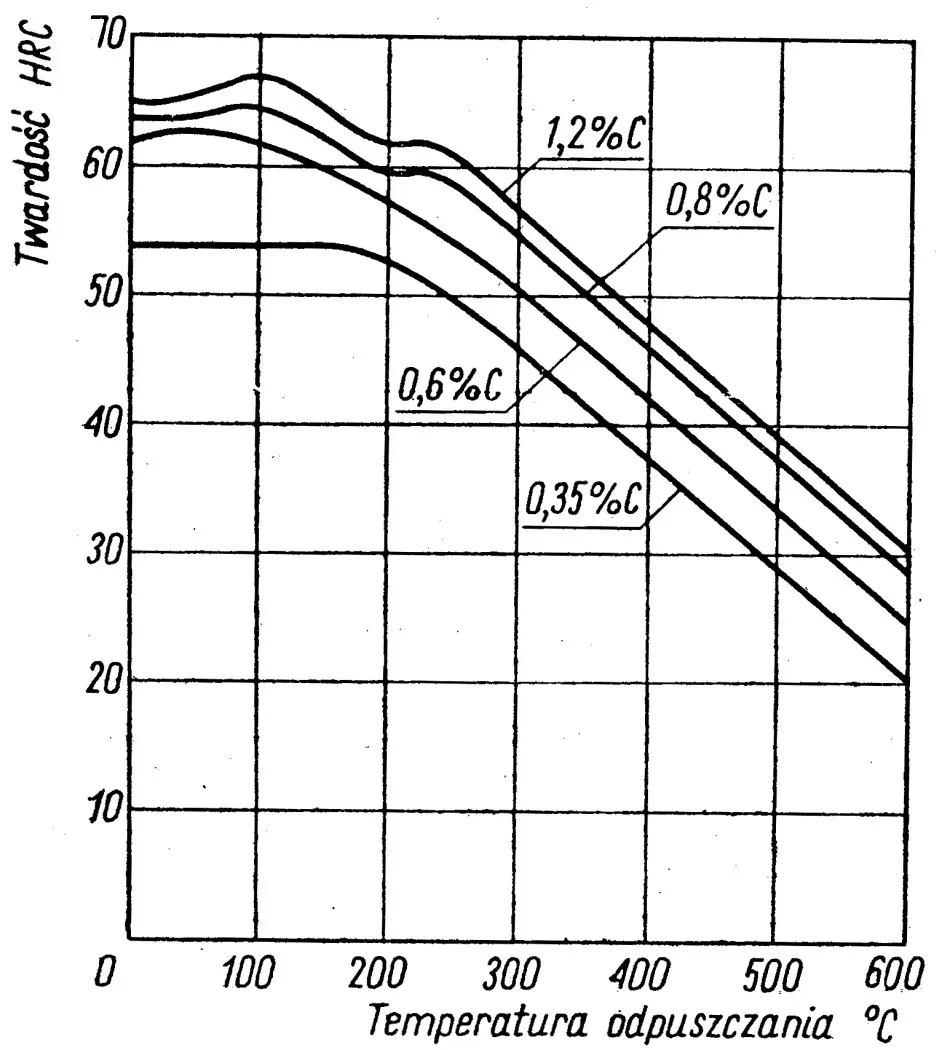
Określ na podstawie wykresu, jaką temperaturę odpuszczania należy zastosować, aby uzyskać wyrób o twardości 45 HRC, jeśli wykonano go ze stali o zawartości węgla 0,8%.

Wykres twardości HRC w zależności od temperatury odpuszczania dla stali o różnej zawartości węgla
A. ~ 300°C
B. ~ 410°C
C. ~ 440°C
D. ~ 360°C
Operator maszyn i urządzeń przemysłu metalurgicznego, Technik przemysłu metalurgicznegoPrzejdź do pytania
MTL.03Pytanie 21
Eksploatacja maszyn i urządze…

Kategorie: Maszyny i urządzenia Pomiary i kontrola jakości

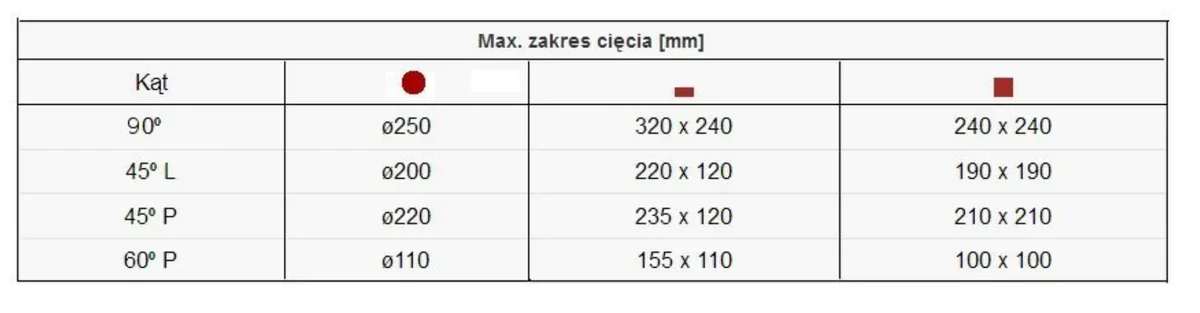
Określ na podstawie tabeli maksymalny wymiar dłuższego boku pręta o przekroju prostokątnym, przy cięciu materiału pod kątem 45° i ramieniu przecinarki obróconym w prawo.

Tabela maksymalnych zakresów cięcia przecinarki dla różnych kątów i przekrojów
A. 235 mm
B. 210 mm
C. 120 mm
D. 155 mm
Operator maszyn i urządzeń przemysłu metalurgicznego, Technik przemysłu metalurgicznegoPrzejdź do pytania
MTL.03Pytanie 23
Eksploatacja maszyn i urządze…

Kategorie: Obróbka plastyczna Pomiary i kontrola jakości

Jakie testy powinny być wykonane, aby zweryfikować, czy produkt osiąga wymaganą wytrzymałość Rm po obróbce plastycznej?

A. Testy udarności
B. Próbę rozciągania statyczną
C. Testy twardości
D. Próbę ściskania statyczną
Operator maszyn i urządzeń przemysłu metalurgicznego, Technik przemysłu metalurgicznegoPrzejdź do pytania
MTL.03Pytanie 25
Eksploatacja maszyn i urządze…

Kategorie: Obróbka cieplna Pomiary i kontrola jakości

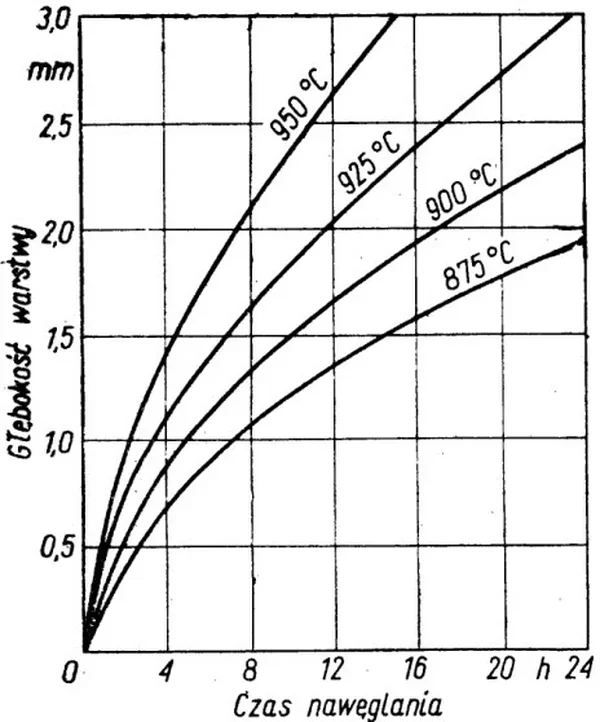
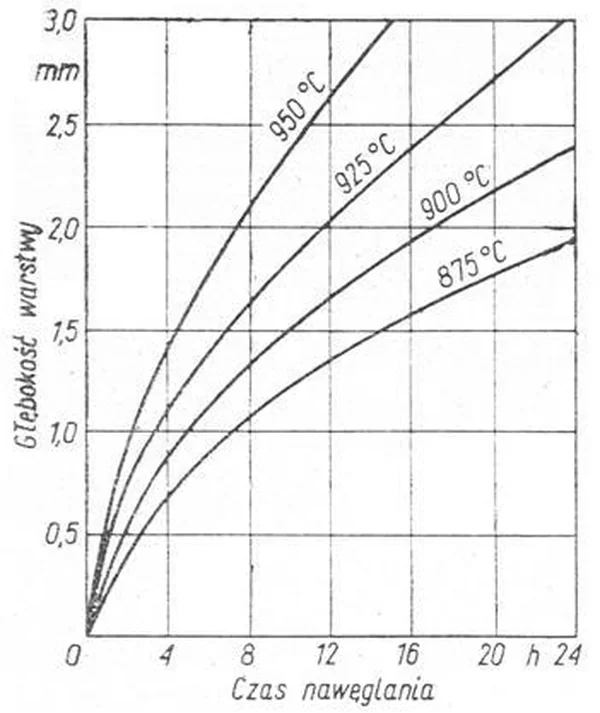
Określ na podstawie wykresu o ile należy przedłużyć czas nawęglania stali niestopowej w temperaturze 950°C, aby zwiększyć głębokość warstwy nawęglonej z 1 mm do 1,5 mm.

Wykres głębokości warstwy nawęglonej w funkcji czasu nawęglania dla temperatur od 875°C do 950°C
A. O około 4 godziny.
B. O około 3 godziny.
C. O około 7 godzin.
D. O około 5 godzin.
Operator maszyn i urządzeń przemysłu metalurgicznego, Technik przemysłu metalurgicznegoPrzejdź do pytania
MTL.03Pytanie 26
Eksploatacja maszyn i urządze…

Kategorie: Obróbka plastyczna Pomiary i kontrola jakości

W karcie technologicznej określono, że średnica walcowanych na gorąco prętów powinna wynosić \( \phi = 50_{-0,4}^{+0,3} \, \text{mm} \). Która z podanych średnic prętów nie spełnia tego warunku?

A. 50,40 mm
B. 50,03 mm
C. 49,70 mm
D. 49,96 mm
Operator maszyn i urządzeń przemysłu metalurgicznego, Technik przemysłu metalurgicznegoPrzejdź do pytania
MTL.03Pytanie 28
Eksploatacja maszyn i urządze…

Kategorie: Obróbka plastyczna Obróbka cieplna Pomiary i kontrola jakości

Wsad należy nagrzać przed obróbką plastyczną do temperatury 1200°C. Odczytaj z rysunku miernika temperaturę materiału w piecu i określ o ile stopni należy jeszcze dogrzać wsad.

Ilustracja do pytania 28
A. O 101°C
B. O 89°C
C. O 199°C
D. O 99°C
Operator maszyn i urządzeń przemysłu metalurgicznego, Technik przemysłu metalurgicznegoPrzejdź do pytania
MTL.03Pytanie 29
Eksploatacja maszyn i urządze…

Kategorie: Obróbka plastyczna Maszyny i urządzenia Pomiary i kontrola jakości

Określ na podstawie tabeli, który gniot bezwzględny należy zastosować w szóstym przepuście przy walcowaniu blachy o końcowej grubości 14 mm.

Wartości kolejnych gniotów do walcowania blach 14 x 2000 x 6000 mm
Nr
Przepustu
Wymiary pasmaΔh
mm
λŚrednica
walców
D
mm
Temperatura
metalu
°C
Średni nacisk
jednostkowy
p
MPa
grubość
mm
szerokość
mm
długość
m
020016002,5–––––
118317402,5171,091034120053
215320702,5301,191034119753
311320703,37401,351034119258
48320704,60301,361034118363
56020706,28231,381034116772
64420708,56161,36800114782
732207011,77121,38800112094,4
824207015,7081,338001081114,0
919207019,8351,268001034132,8
1016207023,5531,19800985146,4
1114,5207026,001,51,10800940147,2
1214,0207026,910,51,04800900133,2
A. 1,36 mm
B. 16,00 mm
C. 1,04 mm
D. 0,50 mm
Operator maszyn i urządzeń przemysłu metalurgicznego, Technik przemysłu metalurgicznegoPrzejdź do pytania
MTL.03Pytanie 30
Eksploatacja maszyn i urządze…

Kategorie: Obróbka plastyczna Obróbka cieplna Pomiary i kontrola jakości

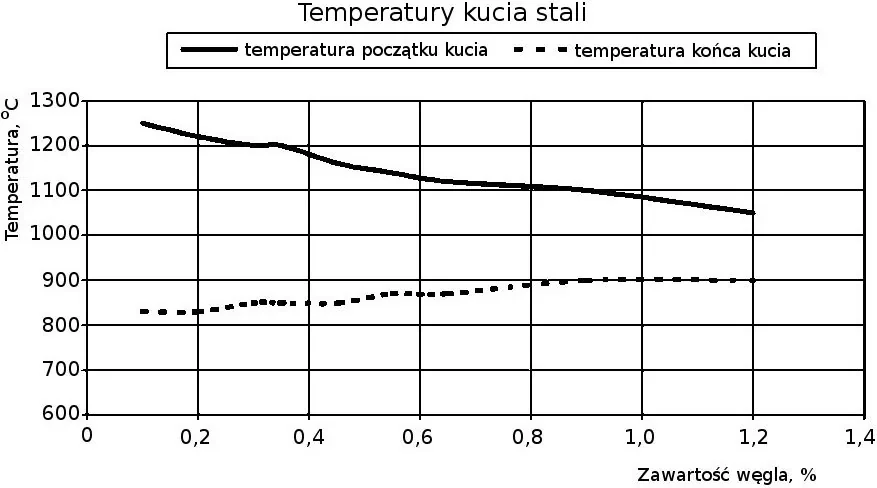
Na podstawie odczytu z wyświetlacza pirometru aktualnej temperatury wsadu w piecu określ, o ile należy dogrzać wsad jeśli początkowa temperatura walcowania metalu powinna wynosić 900 ±10°C.

Ilustracja do pytania 30
A. O około 875°C
B. O około 420°C
C. O około 350°C
D. O około 325°C
Operator maszyn i urządzeń przemysłu metalurgicznego, Technik przemysłu metalurgicznegoPrzejdź do pytania
MTL.03Pytanie 32
Eksploatacja maszyn i urządze…

Kategorie: Maszyny i urządzenia Pomiary i kontrola jakości

Na podstawie tabeli określ, którą płytę odcinaka dwutaktowego należy najrzadziej poddawać przeglądom i naprawom.

CzynnośćIlość wykonanych operacji
Płyta
tnącastemplowagłowicowaprowadząca
Przegląd techniczny5001 0002 0001 000
Naprawa bieżąca7501 2503 0001 500
Naprawa średnia1 0001 5004 0002 000
Naprawa główna1 2501 7505 0002 500
A. Głowicową.
B. Prowadzącą.
C. Stemplową.
D. Tnącą.
Operator maszyn i urządzeń przemysłu metalurgicznego, Technik przemysłu metalurgicznegoPrzejdź do pytania
MTL.03Pytanie 33
Eksploatacja maszyn i urządze…

Kategorie: Obróbka plastyczna Pomiary i kontrola jakości

W karcie technologicznej określono, że średnica walcowanych na gorąco prętów powinna wynosić \( \phi = 50^{+0.4}_{-0.3} \, \text{mm} \). Która z podanych średnic prętów nie spełnia tego warunku?

A. 50,05 mm
B. 50,43 mm
C. 49,70 mm
D. 49,96 mm
Operator maszyn i urządzeń przemysłu metalurgicznego, Technik przemysłu metalurgicznegoPrzejdź do pytania
MTL.03Pytanie 35
Eksploatacja maszyn i urządze…

Kategorie: Obróbka cieplna Maszyny i urządzenia Pomiary i kontrola jakości

Na podstawie informacji zawartych w tabeli określ czas nagrzewania pręta stalowego o średnicy d = 80 mm w induktorze zasilanym prądem o częstotliwości 500 Hz.

Zalecane częstotliwości prądu i czasy nagrzewania stali konstrukcyjnej
Średnica wsadu
mm
Czas nagrzewania w minutach, przy różnych częstotliwościach prądu
50 Hz500 Hz1000 Hz2500 Hz8000 Hz
200,4
300,60,8
401,01,4
501,41,62,0
602,02,3
702,62,83,0
803,23,64,0
904,24,65,0
1005,56,0
A. 3,2 min
B. 4,2 min
C. 3,6 min
D. 2,6 min
Operator maszyn i urządzeń przemysłu metalurgicznego, Technik przemysłu metalurgicznegoPrzejdź do pytania
MTL.03Pytanie 36
Eksploatacja maszyn i urządze…

Kategorie: Maszyny i urządzenia Pomiary i kontrola jakości

Oblicz na podstawie danych w tabeli minimalny czas potrzebny na wymianę szczęk w wózku ciągnącym i wciskarce oraz wymianę i ustawienie ciągadła w ciągarce ławowej, jeśli poszczególne czynności wykonuje ten sam pracownik.

Czynność związana z obsługą ciągarki ławowejOrientacyjny czas wykonania czynności, minuty
Wymiana ciągadła1,5 ÷ 4
Wymiana zużytego trzpienia1 ÷ 2
Ustawienie ciągadła3 ÷ 6
Zmiana szczęk w wózku ciągnącym1 ÷ 2
Zmiana szczęk wciskarki3 ÷ 5
A. 17 minut.
B. 15 minut.
C. 8,5 minuty.
D. 7,5 minuty.
Operator maszyn i urządzeń przemysłu metalurgicznego, Technik przemysłu metalurgicznegoPrzejdź do pytania
MTL.03Pytanie 37
Eksploatacja maszyn i urządze…

Kategorie: Obróbka plastyczna Maszyny i urządzenia Pomiary i kontrola jakości

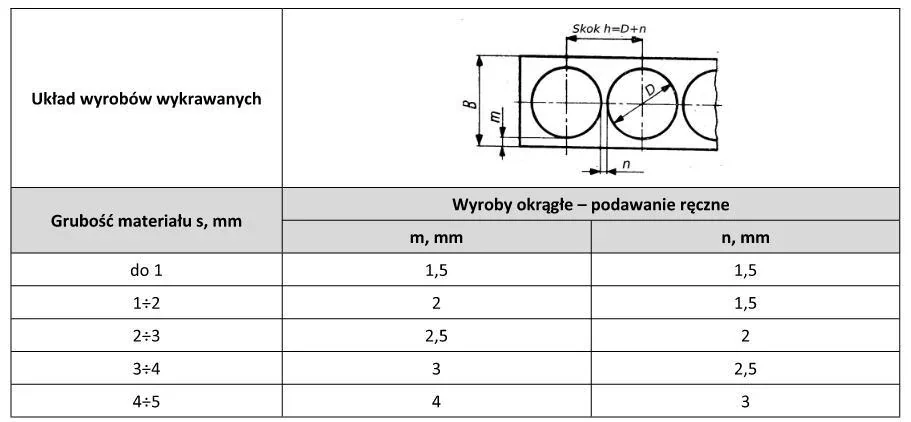
Na podstawie informacji zawartych w tabeli, określ wymaganą wartość przesuwu pasa blachy h w procesie wykrawania krążków o średnicy D = 240 mm z blachy stalowej o grubości s = 2,6mm

Tabela odległości m i n dla wyrobów okrągłych wykrawanych z pasa blachy z rysunkiem układu wykrojów
A. 242,0 mm
B. 242,5 mm
C. 241,5 mm
D. 243,0 mm
Operator maszyn i urządzeń przemysłu metalurgicznego, Technik przemysłu metalurgicznegoPrzejdź do pytania
MTL.03Pytanie 38
Eksploatacja maszyn i urządze…

Kategorie: Obróbka cieplna Pomiary i kontrola jakości

Określ na podstawie zamieszczonego wykresu czas nawęglania stalowych kół zębatych na głębokość 1 mm w temperaturze 950oC.

Wykres głębokości warstwy nawęglonej w funkcji czasu nawęglania dla temperatur od 875°C do 950°C
A. 2 godziny.
B. 5 godzin.
C. 3 godziny.
D. 7 godzin.
Operator maszyn i urządzeń przemysłu metalurgicznego, Technik przemysłu metalurgicznegoPrzejdź do pytania
MTL.03Pytanie 39
Eksploatacja maszyn i urządze…

Kategorie: Obróbka plastyczna Pomiary i kontrola jakości

Odczytaj z tabeli, jaka może być najmniejsza grubość denka odkuwki o średnicy ds = 102 mm i wysokości h = 200 mm.

\( b_s \) lub \( d_s \)
mm
Najmniejsze grubości dla lub denka dla stosunku
\( \frac{l}{b_s} \) lub \( \frac{h}{d_s} \)
\( \frac{l}{b_s} \) lub \( \frac{h}{d_s} \leq 3 \)\( \frac{l}{b_s} \) lub \( \frac{h}{d_s} > 3 \)
do 2523
25,1 – 4034
40,1 – 6356
63,1 – 10068
100,1 – 160810
160,1 – 2501216
A. 12 mm
B. 6 mm
C. 8 mm
D. 10 mm
Operator maszyn i urządzeń przemysłu metalurgicznego, Technik przemysłu metalurgicznegoPrzejdź do pytania
MTL.03Pytanie 40
Eksploatacja maszyn i urządze…

Kategorie: Obróbka cieplna Maszyny i urządzenia Pomiary i kontrola jakości

Odczytaj z wykresu, jak długo należy nagrzewać obrabiany cieplnie element w induktorze zasilanym prądem o częstotliwości 450 kHz, jeśli zahartowana warstwa powinna mieć grubość 3,5 mm

Wykres czasu nagrzewania w zależności od głębokości zahartowanej warstwy dla częstotliwości prądu od 2 do 450 kHz
A. Około 5 s
B. Około 4 s
C. Około 10 s
D. Około 20 s
Operator maszyn i urządzeń przemysłu metalurgicznego, Technik przemysłu metalurgicznegoPrzejdź do pytania

Wymagane logowanie

Filtrowanie pytań według trudności jest dostępne tylko dla zalogowanych użytkowników.

Po zalogowaniu możesz oznaczać pytania jako łatwe lub trudne, a następnie filtrować je według tych oznaczeń.