MTL.03Pytanie 121
Eksploatacja maszyn i urządze…
Kategorie: Procesy metalurgiczne Obróbka plastyczna
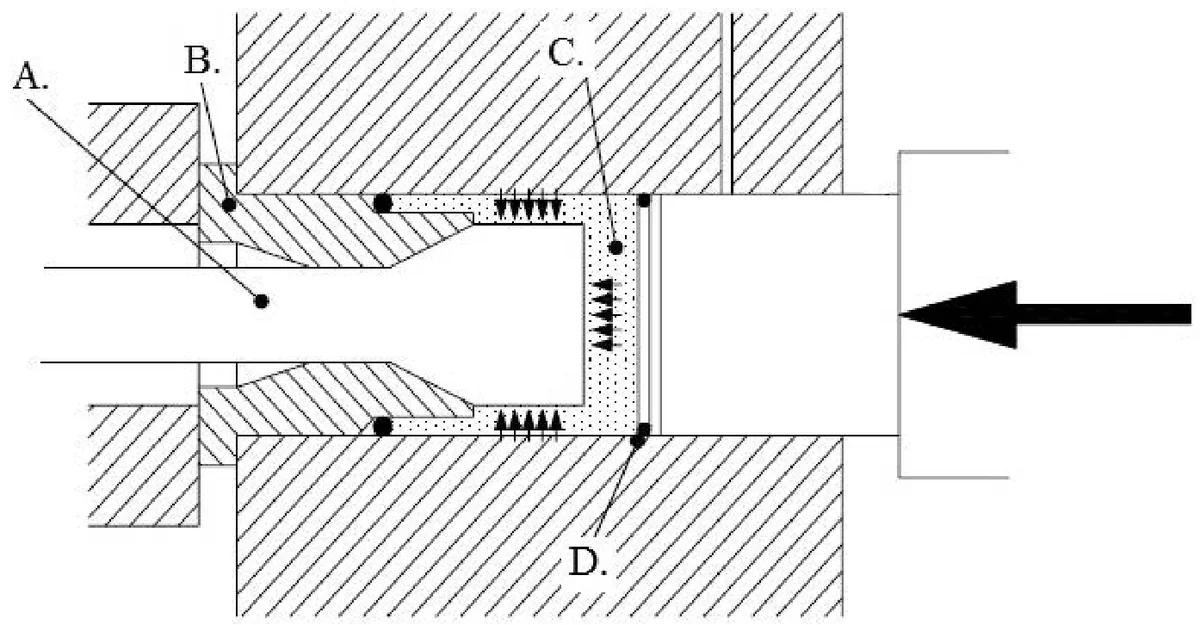
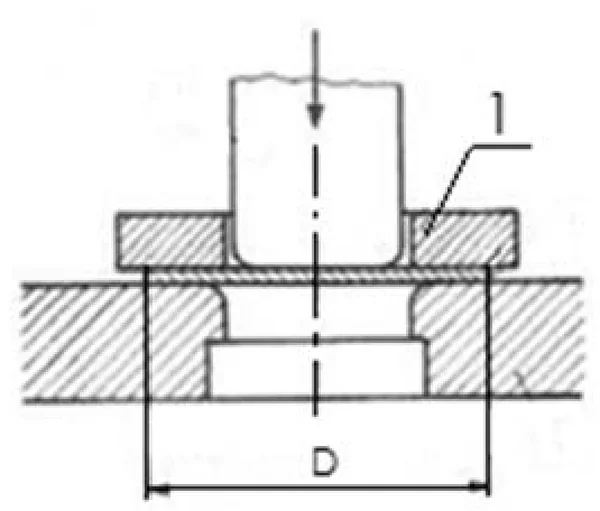
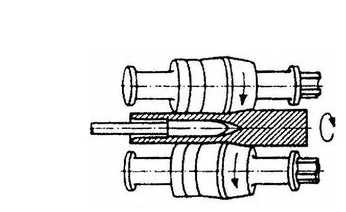
Który proces obróbki plastycznej na zimno przedstawiono schematycznie na rysunku?
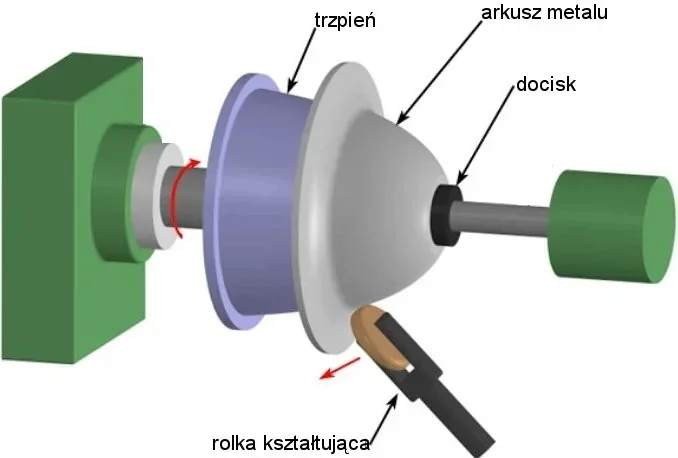
A. Wyoblanie.
B. Dotłaczanie.
C. Zawijanie.
D. Wyciskanie.
Kategorie: Procesy metalurgiczne Obróbka plastyczna
Kategorie: Procesy metalurgiczne Maszyny i urządzenia
Kategorie: Procesy metalurgiczne Obróbka plastyczna
Kategorie: Obróbka plastyczna Maszyny i urządzenia
Kategorie: Obróbka plastyczna Maszyny i urządzenia
Kategorie: Procesy metalurgiczne Maszyny i urządzenia
Kategorie: Procesy metalurgiczne Obróbka plastyczna
| Parametry procesu wyciskania stopów aluminium | ||
|---|---|---|
| Gatunek stopu | Średnica pojemnika mm | Temperatura wyciskania °C |
| AlMgSi | 155÷500 | 480÷500 |
| AlMg1SiCu | ||
| AlCu4Mg4 | 155÷1200 | 350÷480 |
| AlCu4Mg2 | ||
| AlCu2Mg | ||
| AlMg2 | 155÷500 | 450÷520 |
| AlMg3 | ||
| AlMg5 | 155÷1200 | 400÷450 |
Kategorie: Maszyny i urządzenia Bezpieczeństwo i BHP
| Lp. | Urządzenie transportu bliskiego | Termin przeglądu konserwacyjnego | |||
|---|---|---|---|---|---|
| co 30 dni | co 60 dni | co 90 dni | co 180 dni | ||
| 1. | Wciągniki i wciągarki z napędem ręcznym | X | |||
| 2. | Suwnice ogólnego przeznaczenia z napędem ręcznym | X | |||
| 3. | Żurawie z napędem ręcznym | X | |||
| 4. | Podesty ruchome przejezdne | X | |||
| 5. | Podesty ruchome stacjonarne | X | |||
| 6. | Podesty ruchome załadowcze | X | |||
| 7. | Podesty ruchome masztowe | X | |||
Kategorie: Maszyny i urządzenia Pomiary i kontrola jakości
| Czynność | Ilość wykonanych operacji | |||
|---|---|---|---|---|
| Płyta | ||||
| tnąca | stemplowa | głowicowa | prowadząca | |
| Przegląd techniczny | 500 | 1 000 | 2 000 | 1 000 |
| Naprawa bieżąca | 750 | 1 250 | 3 000 | 1 500 |
| Naprawa średnia | 1 000 | 1 500 | 4 000 | 2 000 |
| Naprawa główna | 1 250 | 1 750 | 5 000 | 2 500 |
Kategorie: Obróbka plastyczna Maszyny i urządzenia
Kategorie: Obróbka plastyczna Maszyny i urządzenia
Kategorie: Obróbka plastyczna Maszyny i urządzenia Materiały i surowce
Kategorie: Procesy metalurgiczne Obróbka plastyczna
Kategorie: Procesy metalurgiczne Maszyny i urządzenia
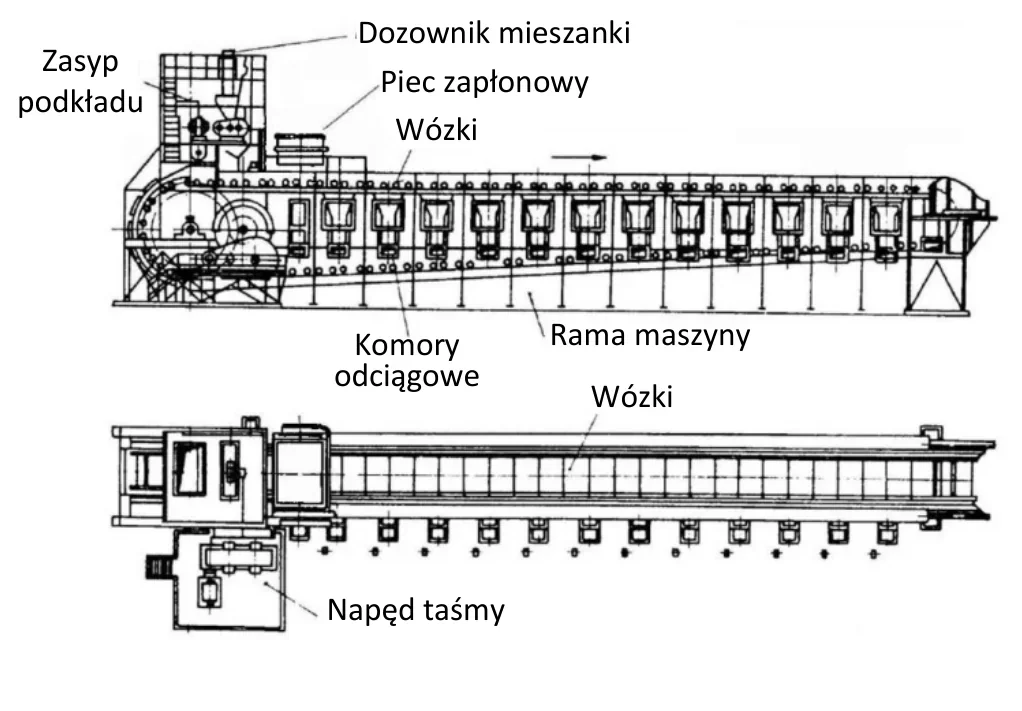
Kategorie: Obróbka plastyczna Pomiary i kontrola jakości
Kategorie: Procesy metalurgiczne Obróbka cieplna
| Znak stali | Temperatura hartowania, °C | Temperatura odpuszczania, °C |
|---|---|---|
| SK5, SW12, SW7M | 1180÷1200 | 550÷560 |
| 60SGH, 50HS, 50HF | 840÷860 | 470÷480 |
| 70,75,80, 85 | 820÷840 | 470÷480 |
| 50S2, 55S2, 60S2 | 860÷880 | 450÷460 |
| N7E, N5, N6, N7 | 790÷810 | 180÷190 |
| N8, N8E, N9, N9E, | 780÷800 | 180÷190 |
| N10E, N10, N11 | 770÷790 | 170÷180 |
| N12E, N12 | 760÷780 | 170÷180 |
Kategorie: Procesy metalurgiczne Obróbka plastyczna
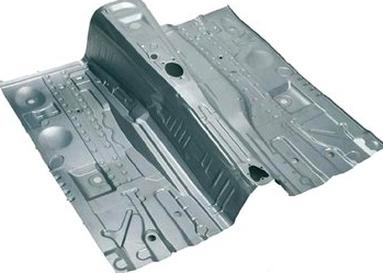
Kategorie: Maszyny i urządzenia
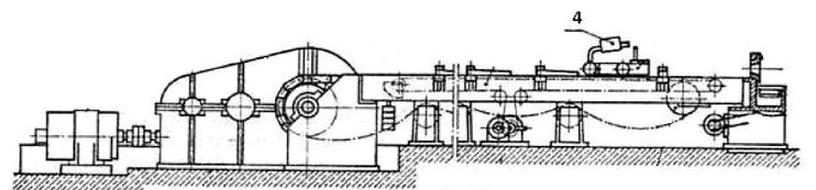
Kategorie: Obróbka plastyczna Maszyny i urządzenia
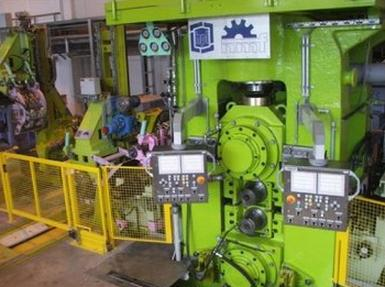
Kategorie: Obróbka plastyczna Maszyny i urządzenia
Kategorie: Procesy metalurgiczne Maszyny i urządzenia
Kategorie: Procesy metalurgiczne Maszyny i urządzenia
Kategorie: Obróbka cieplna Maszyny i urządzenia
Kategorie: Procesy metalurgiczne Materiały i surowce
| Składniki zasypek krystalizatorowych | Skład chemiczny zasypek, % | |||
|---|---|---|---|---|
| A. | B. | C. | D. | |
| \( CaO \) | 16,45 | 30,30 | — | 20,10 |
| \( Al_2O_3 \) | 5,01 | 4,31 | 11,50 | 5,80 |
| \( MnO \) | 0,02 | 3,06 | — | — |
| \( MgO \) | 1,54 | 0,60 | — | 1,90 |
| \( Fe_2O_3 \) | — | 2,36 | 4,00 | < 1,5 |
| \( FeO \) | 0,54 | — | — | — |
| \( TiO_2 \) | 17,16 | 4,24 | — | — |
| \( Na_2O \) | 14,64 | 4,17 | — | 9,80 |
| \( K_2O \) | 0,66 | 0,51 | — | < 0,1 |
| \( SiO_2 \) | 29,40 | 26,30 | 27,00 | 32,30 |
| \( CaO + MgO \) | — | — | 25,00 | — |
| \( Na_2O + K_2O \) | — | — | 5,50 | — |
| \( Li_2O \) | — | — | — | < 0,3 |
| F | — | — | 6,00 | 6,00 |
| C | 6,49 | 21,40 | 20,00 | 23,60 |
Kategorie: Procesy metalurgiczne Maszyny i urządzenia Pomiary i kontrola jakości
Kategorie: Obróbka plastyczna Maszyny i urządzenia
Kategorie: Obróbka cieplna Maszyny i urządzenia Pomiary i kontrola jakości
| Zalecane częstotliwości prądu i czasy nagrzewania stali konstrukcyjnej | |||||
|---|---|---|---|---|---|
| Średnica wsadu mm | Czas nagrzewania w minutach, przy różnych częstotliwościach prądu | ||||
| 50 Hz | 500 Hz | 1000 Hz | 2500 Hz | 8000 Hz | |
| 20 | 0,4 | ||||
| 30 | 0,6 | 0,8 | |||
| 40 | 1,0 | 1,4 | |||
| 50 | 1,4 | 1,6 | 2,0 | ||
| 60 | 2,0 | 2,3 | |||
| 70 | 2,6 | 2,8 | 3,0 | ||
| 80 | 3,2 | 3,6 | 4,0 | ||
| 90 | 4,2 | 4,6 | 5,0 | ||
| 100 | 5,5 | 6,0 | |||
Kategorie: Maszyny i urządzenia Pomiary i kontrola jakości
| Czynność związana z obsługą ciągarki ławowej | Orientacyjny czas wykonania czynności, minuty |
|---|---|
| Wymiana ciągadła | 1,5 ÷ 4 |
| Wymiana zużytego trzpienia | 1 ÷ 2 |
| Ustawienie ciągadła | 3 ÷ 6 |
| Zmiana szczęk w wózku ciągnącym | 1 ÷ 2 |
| Zmiana szczęk wciskarki | 3 ÷ 5 |
Kategorie: Obróbka plastyczna Materiały i surowce
Kategorie: Obróbka plastyczna Maszyny i urządzenia Pomiary i kontrola jakości
Kategorie: Obróbka cieplna Pomiary i kontrola jakości
Kategorie: Procesy metalurgiczne Obróbka cieplna
Kategorie: Procesy metalurgiczne Maszyny i urządzenia
Kategorie: Procesy metalurgiczne Obróbka plastyczna Materiały i surowce
Kategorie: Obróbka plastyczna Maszyny i urządzenia
Kategorie: Maszyny i urządzenia
Kategorie: Procesy metalurgiczne Materiały i surowce
Kategorie: Obróbka plastyczna Pomiary i kontrola jakości
| \( b_s \) lub \( d_s \) mm | Najmniejsze grubości dla lub denka dla stosunku \( \frac{l}{b_s} \) lub \( \frac{h}{d_s} \) | |
|---|---|---|
| \( \frac{l}{b_s} \) lub \( \frac{h}{d_s} \leq 3 \) | \( \frac{l}{b_s} \) lub \( \frac{h}{d_s} > 3 \) | |
| do 25 | 2 | 3 |
| 25,1 – 40 | 3 | 4 |
| 40,1 – 63 | 5 | 6 |
| 63,1 – 100 | 6 | 8 |
| 100,1 – 160 | 8 | 10 |
| 160,1 – 250 | 12 | 16 |
Kategorie: Obróbka plastyczna Maszyny i urządzenia
| Grubość względna krążka g/D | 2,00 | 1,50 | 1,00 | 0,50 | 0,20 | 0,06 |
|---|---|---|---|---|---|---|
| Współczynnik wytłaczania m | 0,46 | 0,50 | 0,53 | 0,56 | 0,58 | 0,60 |
Kategorie: Maszyny i urządzenia