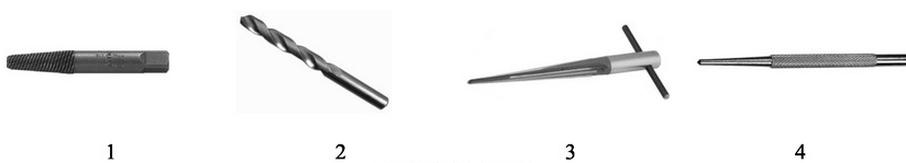
Kategorie: Obróbka mechaniczna Narzędzia i oprzyrządowanie Rysunek techniczny i dokumentacja
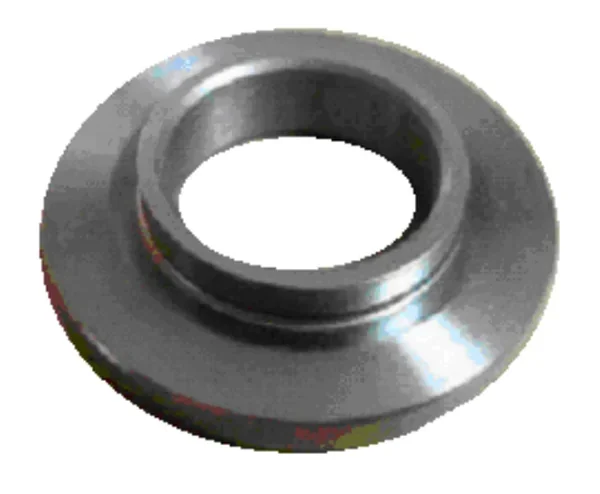
Który element szlifierki do płaszczyzn przedstawiono na rysunku?
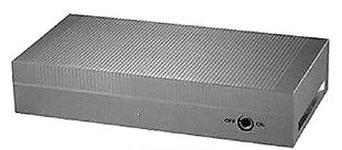
Kategorie: Obróbka mechaniczna Narzędzia i oprzyrządowanie Rysunek techniczny i dokumentacja

Kategorie: Obrabiarki skrawające Bezpieczeństwo i eksploatacja
Kategorie: Pomiary i tolerancje Napędy i hydraulika
Kategorie: Materiały i korozja Konserwacja i eksploatacja
Kategorie: Narzędzia i oprzyrządowanie Pomiary i kontrola jakości
Kategorie: Obróbka i technologie Organizacja produkcji
Kategorie: Organizacja produkcji
Kategorie: Obrabiarki skrawające Parametry i procesy obróbki Bezpieczeństwo i eksploatacja

Kategorie: Budowa maszyn Obróbka i montaż

Kategorie: Rysunek techniczny Obróbka i technologie Pomiary i kontrola jakości
| Pole tolerancji | Odchyłki | Wartości odchyłek zależne od zakresu średnic [mm] | ||||
|---|---|---|---|---|---|---|
| > 18 ≤ 24 | > 24 ≤ 30 | > 30 ≤ 40 | > 40 ≤ 50 | > 50 ≤ 65 | ||
| G7 | ES | +0,028 | +0,028 | +0,034 | +0,034 | +0,040 |
| EI | +0,007 | +0,007 | +0,009 | +0,009 | +0,010 | |
| H6 | ES | +0,013 | +0,013 | +0,016 | +0,016 | +0,019 |
| EI | +0,000 | +0,000 | +0,000 | +0,000 | +0,000 | |
| H7 | ES | +0,021 | +0,021 | +0,025 | +0,025 | +0,030 |
| EI | +0,000 | +0,000 | +0,000 | +0,000 | +0,000 | |
| H8 | ES | +0,033 | +0,033 | +0,039 | +0,039 | +0,046 |
| EI | +0,000 | +0,000 | +0,000 | +0,000 | +0,000 | |
Kategorie: Obrabiarki skrawające Parametry i procesy obróbki
Kategorie: Parametry i procesy obróbki Pomiary i kontrola jakości

Kategorie: Rysunek techniczny Organizacja produkcji
Kategorie: Rysunek techniczny Obróbka i technologie

Kategorie: Narzędzia i oprzyrządowanie Parametry i procesy obróbki
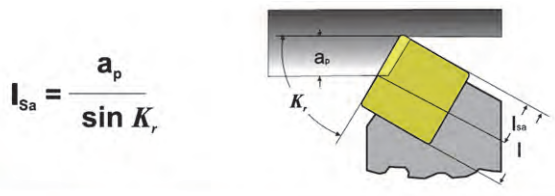
| Kr | 95° | 95° | 93° | 90° | 75° | 72,5° | 63° | 60° | 45° |
| sin Kr | 0,996 | 0,996 | 0,999 | 1 | 0,966 | 0,954 | 0,891 | 0,866 | 0,707 |

Kategorie: Budowa maszyn Pomiary i tolerancje
Kategorie: Materiały i półfabrykaty Organizacja produkcji
Kategorie: Obróbka i montaż Pomiary i tolerancje
| Średnica nita d [mm] | 2,5 | 3 | 3,5 | 4 | 5 | 6 | 8 |
| Średnica otworu | 1,1 d lecz nie więcej niż d+0,5 | ||||||
Kategorie: Obróbka i technologie Organizacja produkcji

Kategorie: Narzędzia i oprzyrządowanie Parametry i procesy obróbki

Kategorie: Budowa maszyn Obróbka i montaż
Kategorie: Budowa maszyn Materiały i korozja
Kategorie: Montaż i demontaż Organizacja produkcji
Kategorie: Budowa maszyn Pomiary i tolerancje

Kategorie: Budowa maszyn Obróbka i montaż Bezpieczeństwo i BHP

Kategorie: Budowa maszyn Materiały i korozja
Kategorie: Materiały i półfabrykaty Montaż i demontaż
Kategorie: Budowa maszyn Obróbka i montaż

Kategorie: Narzędzia i oprzyrządowanie Pomiary i kontrola jakości

Kategorie: Obrabiarki skrawające Bezpieczeństwo i eksploatacja
| Tabela smarowania i konserwacji tokarki konwencjonalnej | ||||
|---|---|---|---|---|
| Lp. | Zespół smarowany | Gatunek smaru | Sposób smarowania | Częstotliwość |
| 1 | Łoże | Olej maszynowy Shell Tonna 33 | Smarować przez rozlanie i rozmazanie | Codziennie |
| 2 | Śruba pociągowa, półnakrętka | -//- | Smarować przez polanie na całej długości | Codziennie |
| 3 | Wspornik śruby pociągowej | -//- | Oliwiarka, smarowniczki kulkowe | Codziennie |
| 4 | Koła zębate gitary, wejście wałka | -//- | Oliwiarka, smarowniczka kulkowa wejścia wałka | Raz na tydzień |
| 5 | Sanie wzdłużne, poprzeczne, prowadnice, pokrętła, dźwignie | -//- | Oliwiarka, smarowniczki kulkowe | Codziennie |
| 6 | Konik, tuleja konika | -//- | Oliwiarka, smarowniczki kulkowe | Codziennie |
| 7 | Suport wzdłużny | -//- | Oliwiarka, smarowniczki kulkowe | Codziennie |
| 8 | Łożyska silnika elektrycznego | Smar stały ŁT 4 | W razie potrzeby lub przy wymianie łożysk | Raz na pół roku |
Kategorie: Obróbka i montaż Materiały i korozja
Kategorie: Budowa maszyn Obróbka i montaż Konserwacja i eksploatacja

Kategorie: Obrabiarki skrawające Parametry i procesy obróbki
Kategorie: Budowa maszyn Pomiary i tolerancje

Kategorie: Budowa maszyn Obróbka i montaż Materiały i korozja

Kategorie: Budowa maszyn Obróbka i montaż
Kategorie: Obrabiarki skrawające Narzędzia i oprzyrządowanie Parametry i procesy obróbki
| Zalecane szybkości skrawania | |||||
|---|---|---|---|---|---|
| Materiał ostrza | Stal szybkotnąca | Węgliki spiekane | |||
| Szybkość skrawania w m/min | |||||
| Rodzaj obróbki | Zgrubna | Wykańczająca | Nacinanie gwintów | Zgrubna | Wykańczająca |
| Stal o Rm | |||||
| do 500 MPa | 30÷40 | 40÷50 | 8÷12 | 70÷120 | 200÷250 |
| 500÷700 MPa | 25÷30 | 30÷40 | 5÷8 | 55÷90 | 150÷200 |
| 700÷850 MPa | 15÷20 | 20÷30 | 5÷8 | 60÷80 | 100÷150 |
| 850÷1000 MPa | 10÷15 | 15÷20 | 4÷6 | 30÷50 | 70÷100 |
| ponad 1000 MPa | 5÷10 | 10÷15 | 3÷4 | 20÷30 | 40÷70 |
Kategorie: Budowa maszyn Obróbka i montaż

Kategorie: Budowa maszyn Obróbka i montaż

Kategorie: Budowa maszyn Napędy i hydraulika