MTL.03Pytanie 401
Eksploatacja maszyn i urządze…
Kategorie: Obróbka plastyczna Maszyny i urządzenia
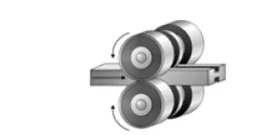
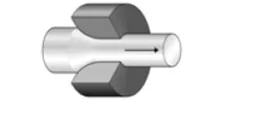
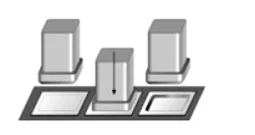
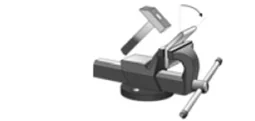
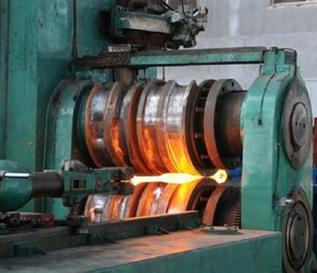
Przedstawione na rysunku walce są stosowane w procesie produkcji

A. kątowników.
B. rur bez szwu.
C. kół zębatych.
D. pierścieni.
Kategorie: Obróbka plastyczna Maszyny i urządzenia
Kategorie: Procesy metalurgiczne Obróbka plastyczna
Kategorie: Obróbka plastyczna Maszyny i urządzenia
Kategorie: Procesy metalurgiczne Obróbka plastyczna
Kategorie: Materiały i stopy Obróbka cieplna i plastyczna
Kategorie: Procesy metalurgiczne Obróbka cieplna
Kategorie: Pomiary i kontrola jakości Urządzenia i narzędzia
Kategorie: Procesy metalurgiczne Dokumentacja i organizacja produkcji
| Zużycie energii, paliw i surowców w instalacjach produkcyjnych żelaza i stali | |||
|---|---|---|---|
| Zużycie | Spiekalnia | Wielkie piece | Konwertory |
| Paliwa stałe, kg/Mg produktu | 55÷63 | 520÷580 | 0,7 |
| Paliwa gazowe, tys.m³/Mg produktu | 0,007÷0,009 | 0,66÷0,78 | 0,01÷0,02 |
| Tlen, m³/Mg produktu | - | 21,5 | 58 |
| Energia elektryczna, kWh/Mg produktu | 40÷50 | 42,2 | 44,4 |
| Energia cieplna - ogółem, MJ/Mg produktu | 1592÷1650 | 14 405÷17 545 | 385,4÷575,4 |
| Wsad żelazonośny kg/Mg produktu | 1250÷1550 | 1700 | 1130 |
| Tworzywa z recyklingu (zgorzelina, pyły, szlamy, żużel), kg/Mg produktu | 90 | - | - |
| Topniki, kg/Mg produktu | 150÷280 | 0,7 | 179 |
Kategorie: Procesy metalurgiczne Maszyny i urządzenia

Kategorie: Urządzenia i narzędzia Ochrona środowiska i BHP Dokumentacja i organizacja produkcji
| Fragment instrukcji stanowiskowej | |
|---|---|
Obowiązujące przepisy wymagają, aby maszyny służące do transportu bliskiego (suwnice, dźwigi, żurawie) miały konstrukcję, która pozwoli bezpiecznie i bez trwałych uszkodzeń przenieść: a) w przypadku obciążeń statycznych:
b) w przypadku obciążeń dynamicznych: 110% zakładanego obciążenia nominalnego. | |
Kategorie: Materiały i stopy Pomiary i kontrola jakości
Kategorie: Procesy metalurgiczne Pomiary i kontrola jakości
Kategorie: Procesy metalurgiczne Materiały i stopy
Kategorie: Procesy metalurgiczne Materiały i stopy
Kategorie: Procesy metalurgiczne Obróbka cieplna i plastyczna Pomiary i kontrola jakości

Kategorie: Procesy metalurgiczne Obróbka cieplna
Kategorie: Procesy metalurgiczne Obróbka plastyczna
| Oznaczenie gatunku stali wg PN | Maksymalna temperatura początku kucia °C | Zalecany zakres temperatur kucia °C | Minimalna temperatura końca kucia °C |
|---|---|---|---|
| NWC | 1150 | 1100÷800 | 750 |
| N12 | 1040 | 1000÷800 | 760 |
| CuZn5 | 860 | 800÷700 | 640 |
| WCL | 1150 | 1100÷850 | 800 |
Kategorie: Materiały i stopy Pomiary i kontrola jakości
Kategorie: Obróbka plastyczna Obróbka cieplna
Kategorie: Procesy metalurgiczne Materiały i surowce
| Składniki zasypek krystalizatorowych | Skład chemiczny zasypek, % | |||
|---|---|---|---|---|
| A. | B. | C. | D. | |
| \( CaO \) | 16,45 | 30,30 | — | 20,10 |
| \( Al_2O_3 \) | 5,01 | 4,31 | 11,50 | 5,80 |
| \( MnO \) | 0,02 | 3,06 | — | — |
| \( MgO \) | 1,54 | 0,60 | — | 1,90 |
| \( Fe_2O_3 \) | — | 2,36 | 4,00 | < 1,5 |
| \( FeO \) | 0,54 | — | — | — |
| \( TiO_2 \) | 17,16 | 4,24 | — | — |
| \( Na_2O \) | 14,64 | 4,17 | — | 9,80 |
| \( K_2O \) | 0,66 | 0,51 | — | < 0,1 |
| \( SiO_2 \) | 29,40 | 26,30 | 27,00 | 32,30 |
| \( CaO + MgO \) | — | — | 25,00 | — |
| \( Na_2O + K_2O \) | — | — | 5,50 | — |
| \( Li_2O \) | — | — | — | < 0,3 |
| F | — | — | 6,00 | 6,00 |
| C | 6,49 | 21,40 | 20,00 | 23,60 |
Kategorie: Procesy metalurgiczne Pomiary i kontrola jakości
| Etap procesu konwertorowania | Natężenie przepływu powietrza, Nm³/h | Czas trwania etapu, min |
|---|---|---|
| Załadunek wsadu | - | 240 |
| I okres konwertorowania | 30 000 | 120 |
| Zlewanie żużla | 15 000 | 15 |
| II okres konwertorowania | 22 000 | 240 |
| Zlewanie żużla tlenkowego | 5 000 | 15 |
| Zlewanie miedzi konwertorowej | - | 30 |
Kategorie: Pomiary i kontrola jakości Urządzenia i narzędzia
Kategorie: Procesy metalurgiczne Materiały i stopy
Kategorie: Procesy metalurgiczne Obróbka cieplna i plastyczna Pomiary i kontrola jakości
| Czas nagrzewania do temperatury 1200 ºC stali o zawartości węgla 0,08÷0,4% | ||||
|---|---|---|---|---|
| Średnica pręta d, mm | Sposób ułożenia materiału w piecu | |||
| pojedynczo | w odstępach | |||
| d | d/2 | d=0 | ||
| Czas nagrzewania w minutach | ||||
| 10 | 2,0 | 2,5 | 3,0 | 4,0 |
| 20 | 4,0 | 4,5 | 5,5 | 7,5 |
| 30 | 6,0 | 7,0 | 8,5 | 12,0 |
| 40 | 8,0 | 9,5 | 12,0 | 16,0 |
| 50 | 10,0 | 12,0 | 15,5 | 20,5 |
| 60 | 12,5 | 14,5 | 18,5 | 25,0 |
| 70 | 14,5 | 17,5 | 22,0 | 29,0 |
Kategorie: Procesy metalurgiczne Materiały i surowce
Kategorie: Pomiary i kontrola jakości Urządzenia i narzędzia

Kategorie: Procesy metalurgiczne Materiały i surowce
Kategorie: Materiały i stopy Pomiary i kontrola jakości
Kategorie: Obróbka plastyczna Maszyny i urządzenia
Kategorie: Obróbka plastyczna Materiały i surowce
Kategorie: Procesy metalurgiczne Obróbka cieplna i plastyczna Urządzenia i narzędzia
Kategorie: Obróbka plastyczna Maszyny i urządzenia
Kategorie: Procesy metalurgiczne Materiały i surowce
Kategorie: Pomiary i kontrola jakości Wady i defekty wyrobów
Kategorie: Procesy metalurgiczne Materiały i surowce
Kategorie: Materiały i stopy Obróbka cieplna i plastyczna
Kategorie: Materiały i stopy Pomiary i kontrola jakości
Kategorie: Procesy metalurgiczne Obróbka plastyczna
Kategorie: Procesy metalurgiczne Obróbka plastyczna
Kategorie: Procesy metalurgiczne Materiały i stopy