MTL.03Pytanie 481
Eksploatacja maszyn i urządze…
Kategorie: Procesy metalurgiczne Maszyny i urządzenia
Który schemat przedstawia pozapiecową metodę odgazowania obiegowego stali?
D.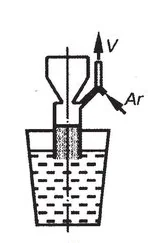
C.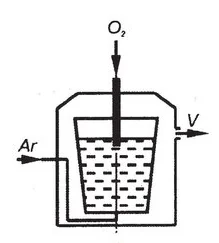
A.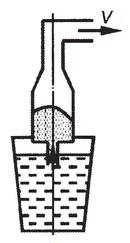
B.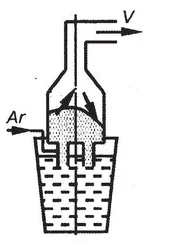
Kategorie: Procesy metalurgiczne Maszyny i urządzenia
Kategorie: Procesy metalurgiczne Obróbka plastyczna
| Parametry procesu wyciskania stopów aluminium | ||
|---|---|---|
| Gatunek stopu | Średnica pojemnika mm | Temperatura wyciskania °C |
| AlMgSi | 155÷500 | 480÷500 |
| AlMg1SiCu | ||
| AlCu4Mg4 | 155÷1200 | 350÷480 |
| AlCu4Mg2 | ||
| AlCu2Mg | ||
| AlMg2 | 155÷500 | 450÷520 |
| AlMg3 | ||
| AlMg5 | 155÷1200 | 400÷450 |
Kategorie: Procesy metalurgiczne Materiały i stopy

Kategorie: Procesy metalurgiczne Materiały i stopy
Kategorie: Procesy metalurgiczne Materiały i stopy
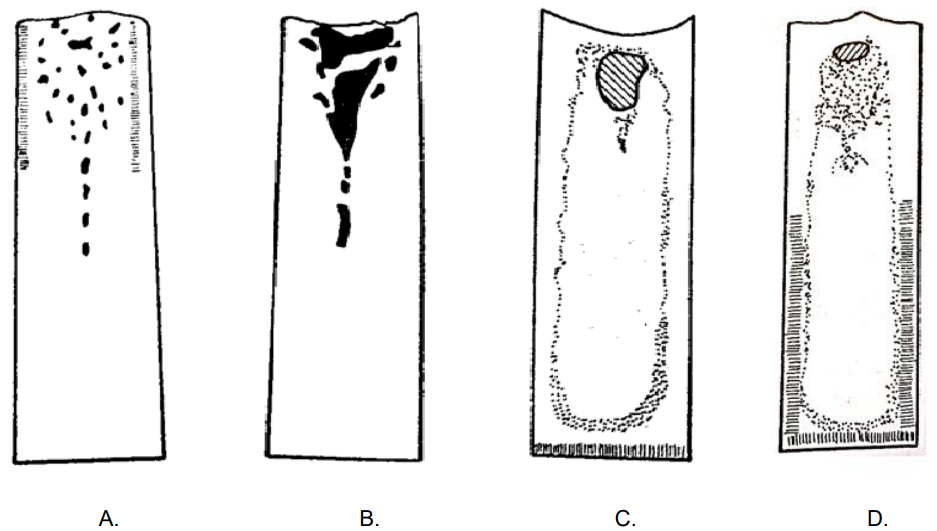
Kategorie: Obróbka plastyczna Pomiary i kontrola jakości
Kategorie: Obróbka plastyczna Maszyny i urządzenia
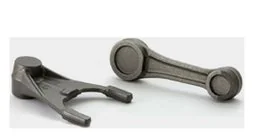
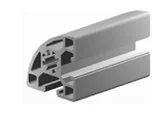
Kategorie: Procesy metalurgiczne Urządzenia i narzędzia
Kategorie: Materiały i stopy Obróbka cieplna i plastyczna

Kategorie: Pomiary i kontrola jakości Wady i defekty wyrobów
Kategorie: Maszyny i urządzenia Bezpieczeństwo i BHP
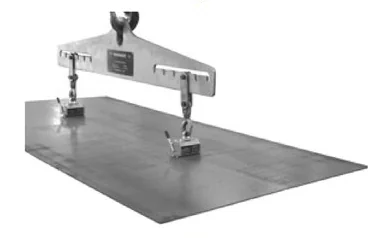
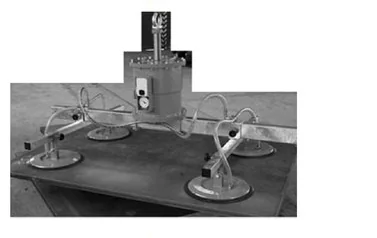
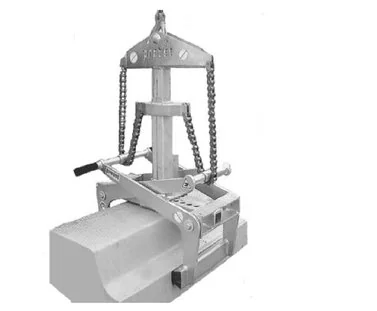
Kategorie: Procesy metalurgiczne Maszyny i urządzenia
Kategorie: Maszyny i urządzenia Pomiary i kontrola jakości
| Lp. | Kontrola przy uruchamianiu po montażu lub remoncie | Kontrola codzienna na początku pracy | Pierwszy raz po 3 miesiącach | Regularna konserwacja po 12 miesiącach | Konserwacja po 10 latach względnie przy remoncie generalnym | Tabela konserwacji elementów suwnicy pomostowej |
|---|---|---|---|---|---|---|
| 1 | x | x | x | Hamulec | ||
| 2 | x | x | x | Połączenia śrubowe | ||
| 3 | x | x | x | Uzębienie wału/koła: zużycie, smarowanie | ||
| 4 | x | Wymiana oleju/smaru przekładniowego |
Kategorie: Procesy metalurgiczne Maszyny i urządzenia
| Rodzaj remontu | Cykl remontowy | Czas trwania remontu |
|---|---|---|
| Bieżący (stan pieca dobry) | Co 6 miesięcy | 12÷16 godzin |
| Bieżący (stan pieca zadowalający) | Co 2÷3 miesiące | 6÷10 godzin |
| Średni | Co 18÷24 miesięcy | 4÷6 dni |
| Kapitalny | Co 3÷7 lat | 30÷65 dni |
Kategorie: Obróbka plastyczna Pomiary i kontrola jakości
Kategorie: Procesy metalurgiczne Obróbka cieplna i plastyczna Dokumentacja i organizacja produkcji
Kategorie: Procesy metalurgiczne Materiały i stopy
Kategorie: Materiały i stopy Obróbka cieplna i plastyczna
| Warunki obróbki cieplnej stali | ||||||
|---|---|---|---|---|---|---|
| wyciąg z PN-EN10084:2008 Stale do nawęglania | ||||||
| Oznaczenie stali | Próba hartowania od czoła Temperatura austenityzowania °C | Temperatura nawęglania °C | Temperatura hartowania rdzenia °C | Temperatura hartowania warstwy powierzchniowej °C | Odpuszczanie °C | |
| Znak | Numer | |||||
| 28Cr4 | 1.7030 | 850 | 880 do 980 | 880 do 920 | 780 do 820 | 150 do 200 |
| 28CrS4 | 1.7036 | 850 | 880 do 980 | 880 do 920 | 780 do 820 | 150 do 200 |
| 16MnCr5 | 1.7131 | 870 | 880 do 980 | 880 do 920 | 780 do 820 | 150 do 200 |
| 16MnCrS5 | 1.7139 | 870 | 880 do 980 | 880 do 920 | 780 do 820 | 150 do 200 |
| 20MnCr5 | 1.7147 | 870 | 880 do 980 | 880 do 920 | 780 do 820 | 150 do 200 |
| 20MnCrS5 | 1.7149 | 870 | 880 do 980 | 880 do 920 | 780 do 820 | 150 do 200 |
Kategorie: Procesy metalurgiczne Materiały i surowce
Kategorie: Materiały i stopy Pomiary i kontrola jakości
Kategorie: Materiały i stopy Obróbka cieplna i plastyczna
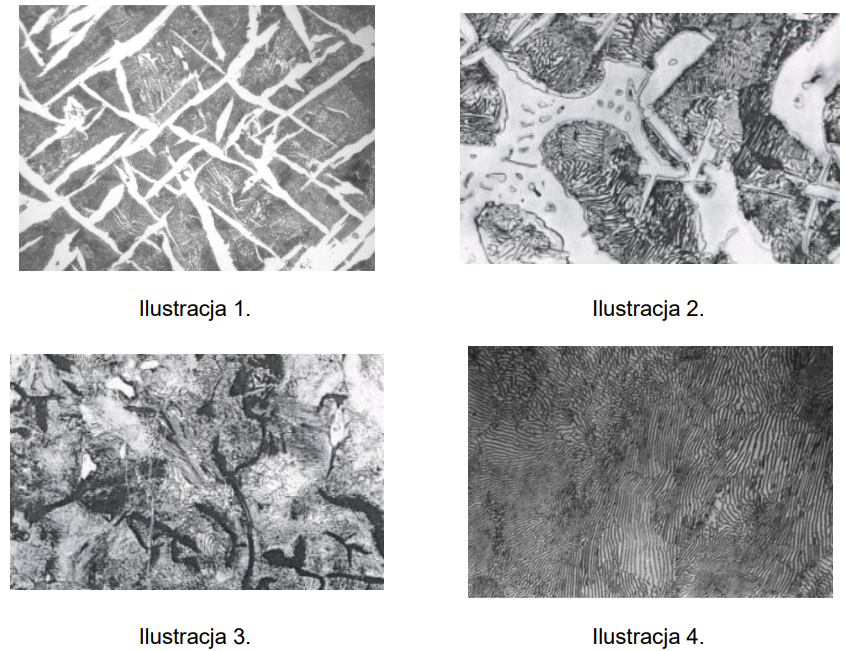
Kategorie: Procesy metalurgiczne Obróbka cieplna Maszyny i urządzenia
| Średnica wsadu mm | Czas nagrzewania w minutach przy różnych częstotliwościach prądu | |||
|---|---|---|---|---|
| 50 Hz | 500 Hz | 1000 Hz | 2500 Hz | |
| 70 | - | 2,6 | 2,8 | 3,0 |
| 80 | - | 3,2 | 3,6 | 4,0 |
| 90 | - | 4,2 | 4,6 | 5,0 |
| 100 | - | 5,5 | 6,0 | - |
| 110 | - | 7,0 | 7,5 | - |
| 120 | - | 8,5 | 9,0 | - |
| 150 | 12,0 | 14,0 | 16,0 | - |
| 175 | 15,0 | 18,0 | - | - |
| – przy nagrzewaniu stali wysokostopowych czas należy zwiększyć o ok. 20 – 30% – dla prętów o przekroju kwadratowym minimalny czas grzania jest 1,25 razy dłuższy niż dla prętów okrągłych | ||||
Kategorie: Procesy metalurgiczne Materiały i surowce
| Przykładowa ilość materiałów wsadowych i produktów ubocznych wielkiego pieca przy wytworzeniu 1 Mg surówki (skład surówki: 94,77% Fe, 3% C, 0,03% S, 0,2% P, 1% Mg, 1% Si) | |
|---|---|
| Materiały wsadowe | |
| Ruda | 1 765 kg |
| Topniki | 489 kg |
| Koks | 954 kg |
| Powietrze | 3 850 m³ (1 030 kg) |
| Produkty | |
| Surówka | 1 000 kg |
| Żużel | 577 kg |
| Gaz wielkopiecowy | 4 250 m³ (5 770 kg) |
| Pył wielkopiecowy | 91 kg |
Kategorie: Pomiary i kontrola jakości Wady i defekty wyrobów
Kategorie: Obróbka plastyczna Maszyny i urządzenia Materiały i surowce
Kategorie: Materiały i stopy Obróbka cieplna i plastyczna
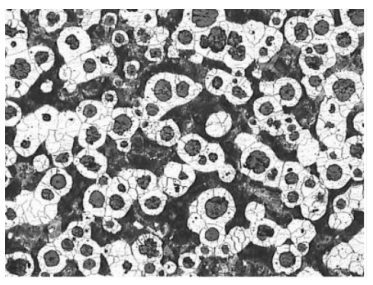
Kategorie: Procesy metalurgiczne Obróbka cieplna i plastyczna
| Do obliczeń wykorzystaj wzór: Δhmax = 0,5 D μ2 |
Kategorie: Procesy metalurgiczne Obróbka cieplna i plastyczna
Kategorie: Procesy metalurgiczne Pomiary i kontrola jakości Dokumentacja i organizacja produkcji
Kategorie: Procesy metalurgiczne Maszyny i urządzenia
Kategorie: Pomiary i kontrola jakości Urządzenia i narzędzia
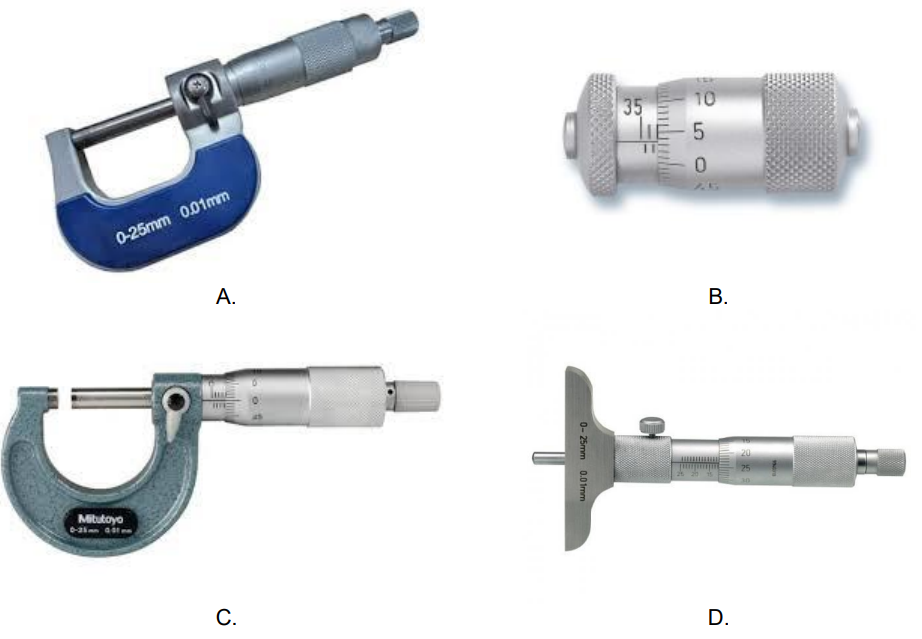
Kategorie: Materiały i stopy Wady i defekty wyrobów
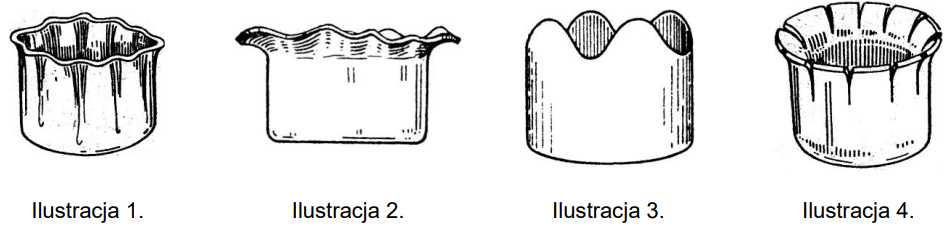
Kategorie: Procesy metalurgiczne Urządzenia i narzędzia
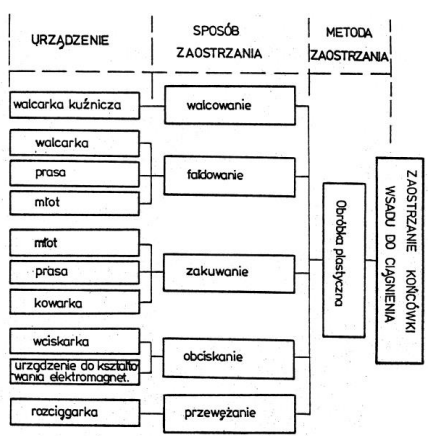
Kategorie: Pomiary i kontrola jakości Dokumentacja i organizacja produkcji
Kategorie: Materiały i stopy Obróbka cieplna i plastyczna