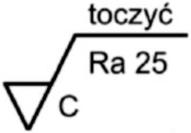
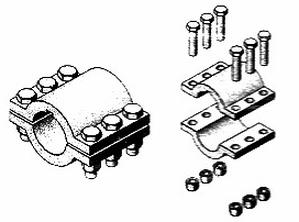
Kategorie: Parametry i procesy obróbki Rysunek techniczny i oznaczenia
Wartość przesunięcia punktu zerowego przedmiotu obrabianego zgodnie z przedstawionym rysunkiem wynosi
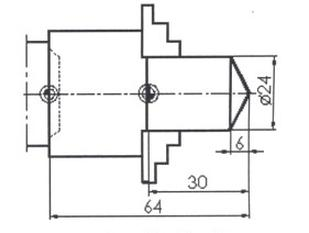
Kategorie: Parametry i procesy obróbki Rysunek techniczny i oznaczenia

Kategorie: Narzędzia i oprzyrządowanie Pomiary i kontrola jakości

Kategorie: Narzędzia i oprzyrządowanie Pomiary i kontrola jakości
Kategorie: Budowa maszyn Materiały i korozja
Kategorie: Budowa maszyn Obróbka i montaż
Kategorie: Obrabiarki skrawające Narzędzia i oprzyrządowanie

Kategorie: Obrabiarki skrawające Parametry i procesy obróbki
|
Kategorie: Budowa maszyn Napędy i hydraulika

Kategorie: Organizacja produkcji
Kategorie: Obrabiarki skrawające Parametry i procesy obróbki
Kategorie: Obróbka i montaż Materiały i korozja Pomiary i tolerancje
| Wyszczególnienie kosztów | Kwota (zł) |
|---|---|
| Materiał do wykonania 10 części | 75,00 |
| Amortyzacja tokarki wyliczona na wykonanie 100 części | 250,00 |
| Zużycie energii w czasie 1 godz. pracy tokarza | 3,00 |
Kategorie: Obrabiarki skrawające Narzędzia i oprzyrządowanie

Kategorie: Narzędzia i oprzyrządowanie Parametry i procesy obróbki Rysunek techniczny i oznaczenia

Kategorie: Budowa maszyn Obróbka i montaż Napędy i hydraulika
Kategorie: Budowa maszyn Obróbka i montaż
| Liczba zębów | Z | 39 | |
|---|---|---|---|
| Moduł normalny | mn | 5,5 | |
| Zarys odniesienia | Kąt zarysu | α | 20° |
| Luz wierzchołkowy | C | 0,25 | |
| Kąt pochylenia linii zębów | β | 0° | |
| Kierunek pochylenia linii zębów | - | - | |
| Współczynnik przesunięcia zarysu | X | 0,13 | |
| Dokładność wykonania | - | 9 | |
| Długość normalna przez 5 zębów | W | ||
| Średnica podziałowa | d | 214,5 | |
| Wysokość zęba | h | 6 | |
| Koła współpracujące | Numer rysunku | W | |
| Liczba zębów | Z | 18 | |
| Odległość osi | aw | 160 | |
Kategorie: Obróbka i technologie Organizacja produkcji
Kategorie: Budowa maszyn Pomiary i tolerancje

Kategorie: Parametry i procesy obróbki Pomiary i kontrola jakości

Kategorie: Bezpieczeństwo i BHP
Kategorie: Budowa maszyn Obróbka i montaż
Kategorie: Budowa maszyn Materiały i korozja Pomiary i tolerancje
Kategorie: Narzędzia i oprzyrządowanie Parametry i procesy obróbki
Kategorie: Materiały i korozja Napędy i hydraulika
Kategorie: Obróbka i technologie Materiały i półfabrykaty
Kategorie: Materiały i półfabrykaty Organizacja produkcji

Kategorie: Obróbka i montaż Konserwacja i eksploatacja
Kategorie: Budowa maszyn Obróbka i montaż
Kategorie: Budowa maszyn Napędy i hydraulika
Kategorie: Materiały i korozja
Kategorie: Organizacja produkcji
| Rodzaj produkcji | Roczny program produkcyjny | ||
|---|---|---|---|
| Wyrób A | Wyrób B | Wyrób C | |
| Jednostkowa | do 5 | do 10 | do 100 |
| Małoseryjna | 5÷100 | 10÷200 | 100÷500 |
| Seryjna | 100÷300 | 200÷500 | 500÷5000 |
| Wielkoseryjna | 300÷1000 | 500÷5000 | 5000÷50000 |
| Masowa | ponad 1000 | ponad 5000 | ponad 50000 |
| Wyroby A – elementy o dużych gabarytach, znacznej pracochłonności i ciężarze ponad 300 N. | |||
| Wyroby B – elementy o średnich wymiarach i pracochłonności oraz ciężarze od 80 do 300 N. | |||
| Wyroby C – elementy małe, o niewielkiej pracochłonności i ciężarze do 80 N. | |||
| G=m·g | |||
Kategorie: Obróbka i montaż Bezpieczeństwo i BHP
Kategorie: Materiały i korozja Pomiary i tolerancje
Kategorie: Rysunek techniczny Pomiary i kontrola jakości

Kategorie: Budowa maszyn Obróbka i montaż
Kategorie: Budowa maszyn Obróbka i montaż Pomiary i tolerancje
Kategorie: Budowa maszyn Obróbka i montaż

Kategorie: Obrabiarki skrawające Narzędzia i oprzyrządowanie
Kategorie: Obróbka i montaż Materiały i korozja
Kategorie: Narzędzia i oprzyrządowanie Parametry i procesy obróbki
Kategorie: Obróbka i technologie Materiały i półfabrykaty
| Gatunek stali | kfj [MPa] | ksj [MPa] | kfo [MPa] | ks [MPa] | |
|---|---|---|---|---|---|
| A. | St4N / S275 | 70 | 85 | 55 | 85 |
| B. | St5 / E295 | 80 | 95 | 60 | 90 |
| C. | St6 / E335 | 95 | 115 | 75 | 105 |
| D. | St7 / E360 | 110 | 130 | 85 | 115 |
| j – obciążenie zmienne jednostronne; o - obciążenie zmienne dwustronne | |||||