Kategorie: Rysunek techniczny Obróbka i technologie
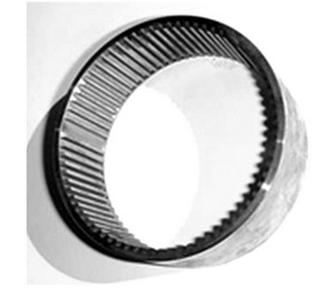
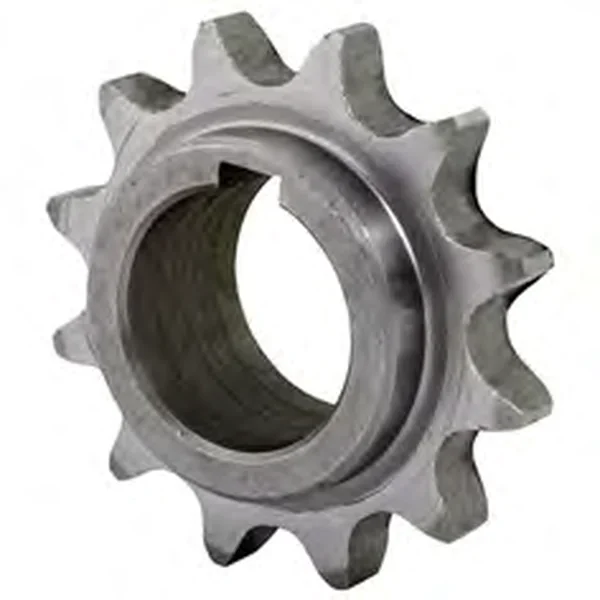
Rowek wpustowy w kole łańcuchowym pokazanym na rysunku mógł zostać wykonany na
Kategorie: Rysunek techniczny Obróbka i technologie

Kategorie: Obróbka i montaż Materiały i korozja Bezpieczeństwo i BHP
Kategorie: Budowa maszyn Pomiary i tolerancje

Kategorie: Budowa maszyn Obróbka i montaż
Kategorie: Obrabiarki skrawające Narzędzia i oprzyrządowanie
Kategorie: Obrabiarki skrawające Parametry i procesy obróbki
G81 Z-40 G77 X95 Y70 B50 A30 D4 S4
G67 I130 J80 K-75 E25
G85 Z-47 W5 G79
G91 G01 X8 Y45
Kategorie: Obrabiarki skrawające Bezpieczeństwo i eksploatacja Rysunek techniczny i oznaczenia
Kategorie: Obróbka i technologie Organizacja produkcji
Kategorie: Rysunek techniczny Pomiary i kontrola jakości

Kategorie: Budowa maszyn Obróbka i montaż
Kategorie: Obróbka i montaż Konserwacja i eksploatacja
Kategorie: Obróbka i technologie Organizacja produkcji
Kategorie: Budowa maszyn Obróbka i montaż


Kategorie: Narzędzia i oprzyrządowanie Pomiary i kontrola jakości

Kategorie: Budowa maszyn Materiały i korozja


Kategorie: Parametry i procesy obróbki Pomiary i kontrola jakości

Kategorie: Narzędzia i oprzyrządowanie Pomiary i kontrola jakości

Kategorie: Organizacja produkcji
Kategorie: Budowa maszyn Obróbka i montaż
Kategorie: Obrabiarki skrawające Narzędzia i oprzyrządowanie

Kategorie: Budowa maszyn Napędy i hydraulika
Kategorie: Narzędzia i oprzyrządowanie Parametry i procesy obróbki

Kategorie: Obróbka i technologie Materiały i półfabrykaty
Kategorie: Materiały i półfabrykaty Eksploatacja i utrzymanie ruchu
Kategorie: Obróbka i technologie Organizacja produkcji

Kategorie: Bezpieczeństwo i BHP
Kategorie: Budowa maszyn Obróbka i montaż Pomiary i tolerancje

Kategorie: Budowa maszyn Obróbka i montaż

Kategorie: Narzędzia i oprzyrządowanie Parametry i procesy obróbki Pomiary i kontrola jakości

Kategorie: Organizacja produkcji
| Rodzaj produkcji | Roczny program produkcyjny | ||
|---|---|---|---|
| Wyrób A | Wyrób B | Wyrób C | |
| Jednostkowa | do 5 | do 10 | do 100 |
| Małoseryjna | 5÷100 | 10÷200 | 100÷500 |
| Seryjna | 100÷300 | 200÷500 | 500÷5000 |
| Wielkoseryjna | 300÷1000 | 500÷5000 | 5000÷50000 |
| Masowa | ponad 1000 | ponad 5000 | ponad 50000 |
| Wyroby A – elementy o dużych gabarytach, znacznej pracochłonności i ciężarze ponad 300 N. | |||
| Wyroby B – elementy o średnich wymiarach i pracochłonności oraz ciężarze od 80 do 300 N. | |||
| Wyroby C – elementy małe, o niewielkiej pracochłonności i ciężarze do 80 N. | |||
| G=m·g | |||
Kategorie: Obrabiarki skrawające Parametry i procesy obróbki
Kategorie: Bezpieczeństwo i BHP Konserwacja i eksploatacja
Kategorie: Obróbka i technologie Materiały i półfabrykaty Organizacja produkcji

Kategorie: Obróbka i montaż Bezpieczeństwo i BHP
Kategorie: Obrabiarki skrawające Narzędzia i oprzyrządowanie
Kategorie: Obróbka i montaż Bezpieczeństwo i BHP Konserwacja i eksploatacja
| 14 | Konserwacja frezarki uniwersalnej |
| 1) Przed uruchomieniem frezarki uniwersalnej należy skontrolować poziom oleju we wrzeciemniku, przesmarować wszystkie powierzchnie oraz części ślizgowe i obrotowe (plan smarowania). 2) Po zakończeniu pracy trzeba wyczyścić wszystkie części maszyny i naoliwić wszystkie powierzchnie ślizgowe, śruby prowadzące i wrzeciono. 3) Okresowo należy przemywać przekładnię i wymieniać olej. 4) Nie wolno przełączać żadnej dźwigni sterującej, zanim wrzeciono się nie zatrzyma – w ten sposób mogłoby nastąpić uszkodzenie przekładni. Jeśli przełączenie nie jest możliwe, można sobie ułatwić zmianę przełożenia przez obrócenie wrzeciona ręką. 5) Jeśli stwierdzą Państwo uszkodzenie, proszę zatrzymać maszynę i poradzić się w serwisie specjalistycznym, jak usunąć powstały problem. | |
Kategorie: Obrabiarki skrawające Parametry i procesy obróbki
G91 G00 X0 Z2 G01 Z0 G02 X30 Z-15 B15 M02
G90 G00 X52 G01 X-1 G00 X30 Z1 M00
G91 G00 X10 Z2 G01 Z0 G03 X20 Z-10 B10 M30
G90 G00 X10 Z2 G01 Z-16 X22 M17
Kategorie: Budowa maszyn Obróbka i montaż


Kategorie: Budowa maszyn Obróbka i montaż Pomiary i tolerancje