Kategorie: Budowa maszyn Obróbka i montaż
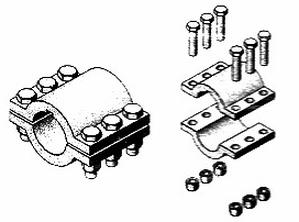
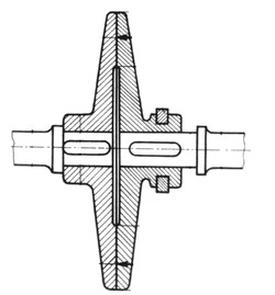
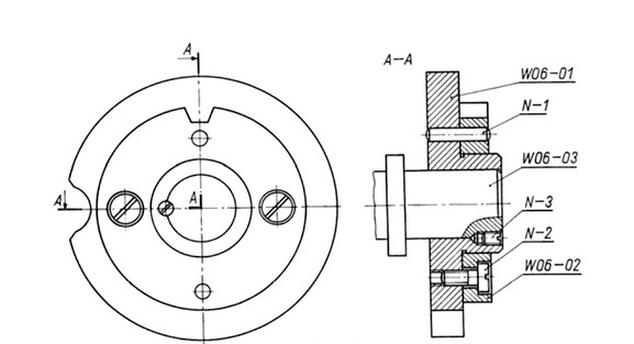
W jakiej kolejności należy zmontować podzespół przedstawiony na rysunku?
Kategorie: Budowa maszyn Obróbka i montaż

Kategorie: Obrabiarki skrawające Parametry i procesy obróbki
Kategorie: Narzędzia i oprzyrządowanie Parametry i procesy obróbki

Kategorie: Obróbka i technologie Materiały i półfabrykaty
Kategorie: Obróbka i montaż Napędy i hydraulika
Kategorie: Narzędzia i oprzyrządowanie Pomiary i kontrola jakości Naprawa i regeneracja
| Nr zabiegu | Opis zabiegu | Pracochłonność – wartości średnie [min] |
|---|---|---|
| 1. | Przygotowanie elementów wrzeciona | 8,80 |
| 2. | Montaż łożyskowania | 20,20 |
| 3. | Montaż tulei | 14,34 |
| 4. | Montaż wrzeciona w obudowie oraz sprawdzanie bicia | 23,25 |
| 5. | Montaż dystansów | 28,41 |
| 6. | Montaż zabezpieczeń wrzecienie | 39,16 |
| 7. | Sprawdzenie techniczne wrzeciona | 30,84 |
| SUMA | 165,00 | |
Kategorie: Narzędzia i oprzyrządowanie Materiały i połączenia
Kategorie: Montaż i demontaż Pomiary i kontrola jakości
Kategorie: Obrabiarki skrawające Parametry i procesy obróbki
Kategorie: Narzędzia i oprzyrządowanie Parametry i procesy obróbki
Kategorie: Parametry i procesy obróbki Pomiary i kontrola jakości Rysunek techniczny i oznaczenia

Kategorie: Obróbka i montaż Konserwacja i eksploatacja
Kategorie: Narzędzia i oprzyrządowanie Pomiary i kontrola jakości

Kategorie: Budowa maszyn Obróbka i montaż

Kategorie: Obrabiarki skrawające Narzędzia i oprzyrządowanie Parametry i procesy obróbki
Kategorie: Budowa maszyn Obróbka i montaż

Kategorie: Obróbka i montaż Napędy i hydraulika Konserwacja i eksploatacja
Kategorie: Montaż i demontaż Organizacja produkcji
Kategorie: Obróbka i montaż Pomiary i tolerancje
Kategorie: Obrabiarki skrawające Parametry i procesy obróbki

Kategorie: Budowa maszyn Obróbka i montaż

Kategorie: Budowa maszyn Obróbka i montaż

Kategorie: Organizacja produkcji
Kategorie: Budowa maszyn Obróbka i montaż
Kategorie: Obrabiarki skrawające Rysunek techniczny i oznaczenia

Kategorie: Bezpieczeństwo i BHP Konserwacja i eksploatacja
Kategorie: Budowa maszyn Obróbka i montaż


Kategorie: Budowa maszyn Materiały i korozja
Kategorie: Pomiary i kontrola jakości Organizacja produkcji
Kategorie: Rysunek techniczny Pomiary i kontrola jakości

Kategorie: Obrabiarki skrawające Narzędzia i oprzyrządowanie


Kategorie: Budowa maszyn Obróbka i montaż


Kategorie: Budowa maszyn Obróbka i montaż

Kategorie: Obróbka i technologie Materiały i półfabrykaty
Kategorie: Budowa maszyn Obróbka i montaż

Kategorie: Montaż i demontaż Eksploatacja i utrzymanie ruchu
Kategorie: Obróbka i technologie Pomiary i kontrola jakości
Skorzystaj ze wzoru na średnicę wierzchołkową koła zębatego:
\[ d_w = m \cdot (z + 2) \]Kategorie: Obróbka i technologie Materiały i półfabrykaty Organizacja produkcji
| Wyrób: Przekładnia zębata | Nazwa części: Wał przekładni | Symbol, nr rys., nr poz.: | Nr zlecenia: | ||||
| Gatunek, stan mat.: | Postać, wymiary materiału: | Sztuk/wyrób: | Sztuk na zlecenie: | ||||
| Indeks materiałowy: | Netto kg/szt.: | Materiał kg/zlecenie: | |||||
| Nr operacji | Wydział Stanowisko | OPIS OPERACJI | Oprzyrządowanie | Narzędzia | |||
|---|---|---|---|---|---|---|---|
| 10 | TU | Ciąć pręt Ø50 na L=420 | Wg instrukcji 10 | Wg instrukcji 10 | |||
| 20 | TU | Planować czoło, Nakiełkować, Toczyć zgrubnie, i wykańczająco | Wg instrukcji 20 | Wg instrukcji 20 | |||
| 30 | F | Frezować rowek pod wpust | Wg instrukcji 30 | Wg instrukcji 30 | |||
| 40 | H | Cyjanować | Wg instrukcji 40 | Wg instrukcji 40 | |||
| 50 | SI | Prostować | Wg instrukcji 50 | Wg instrukcji 50 | |||
| 60 | TU | Poprawić nakiełki | Wg instrukcji 60 | Wg instrukcji 60 | |||
| 70 | S | Powierzchnie szlifować | Wg instrukcji 70 | Wg instrukcji 70 | |||
| 80 | KT | Kontrola techniczna | Wg instrukcji 80 | Wg instrukcji 80 | |||
Kategorie: Budowa maszyn Napędy i hydraulika

Kategorie: Bezpieczeństwo i BHP